
El reductor armónico consta principalmente de tres componentes básicos.
2023-05-10
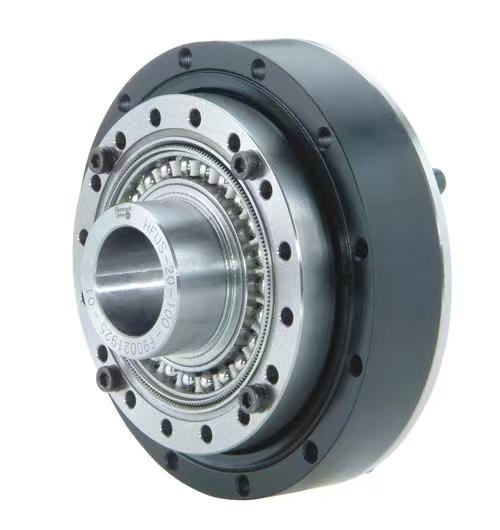
El reductor armónico consta principalmente de tres componentes básicos: (ninguno de los cuales es indispensable)
1. Un engranaje rígido (rueda rígida) con una corona interior, que es equivalente a la rueda central en un sistema planetario;
2. Un engranaje flexible (engranaje flexible) con una corona dentada exterior, que es equivalente a un engranaje planetario;
3. Generador de olas, que equivale a un transportador planetario.
El uso de reductores de armónicos generalmente adopta la forma de generador de ondas activas, rueda rígida fija y salida de rueda flexible. Entre ellos, rueda rígida: el número de dientes es ligeramente mayor que el de la rueda flexible; Rueda flexible: un engranaje de pared delgada que puede producir una deformación elástica significativa; Generador de olas: H es un componente en forma de barra, con rodamientos en ambos extremos que forman rodillos que presionan fuertemente contra la pared interna de la rueda flexible 1; La longitud del generador de olas es mayor que el diámetro del círculo interior no deformado de la rueda flexible: cuando el generador de olas se instala en el círculo interior de la rueda flexible, obliga a la sección de la rueda flexible a sufrir una deformación elástica desde el círculo original y se vuelven elípticas, haciendo que los dientes flexibles de la rueda cerca de los dos extremos de su eje mayor se inserten en la ranura de los dientes de la rueda rígida, quedando completamente engranados; Y los dientes del engranaje cerca de los dos extremos de su eje corto están completamente fuera de contacto y separados. Los dientes de otras secciones de la circunferencia se encuentran en un estado de transición de acoplamiento y desprendimiento. El proceso desde el compromiso hasta la desvinculación se encuentra en un estado de compromiso o compromiso. Cuando el generador de olas gira continuamente, obliga a la rueda flexible a deformarse continuamente, lo que hace que los dientes de las dos ruedas se engranen, engranen, desenganchen y vuelvan a engranar, cambiando continuamente sus respectivos estados de trabajo a lo largo del ciclo, logrando así una rotación lenta de la rueda flexible con respecto a la rueda rígida en dirección opuesta al generador de olas H. Se generó el llamado movimiento de dientes escalonados, consiguiendo así la transmisión de movimiento entre el generador de olas activo y la rueda flexible. Cuando funciona, la rueda rígida fija es impulsada por el motor para girar el generador de ondas, y la rueda flexible sirve como rueda impulsada para generar y mover la carga. Durante el proceso de transmisión, el número de ciclos durante los cuales el generador de ondas gira una vez y cierto punto de la rueda flexible se deforma se llama número de onda, denotado por n. Comúnmente se utilizan dos ondas y tres ondas.
El principio de transmisión del acelerador de ondas es la diferencia en el número de dientes entre engranajes flexibles y engranajes rígidos.
Debido a que el número de dientes es diferente, cuando el punto de engrane se gira desde 0 ° (donde varios dientes de los dientes internos y externos engranan juntos), los dientes internos y externos no pueden engranar completamente. Esto puede ser referido. Suponiendo que el número de dientes de los dientes internos y externos es exactamente el mismo, cuando el generador de ondas gira 90 ° para engranar los dientes en la posición de 90 °, las posiciones de los dientes (interior y exterior) que originalmente engranaron en 0 ° permanece sin cambios, pero el número de dientes de los dos engranajes es diferente, por lo que los dientes internos en 0 ° girarán en la dirección opuesta a la rotación del generador de ondas.
La diferencia entre el principio de una caja de cambios y un convertidor de frecuencia.
Principales características de los productos reductores de armónicos
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?