
Cómo reducir las rebabas al fresar piezas de aluminio en centros de mecanizado CNC
autor: Automatización Hansheng
2022-03-30
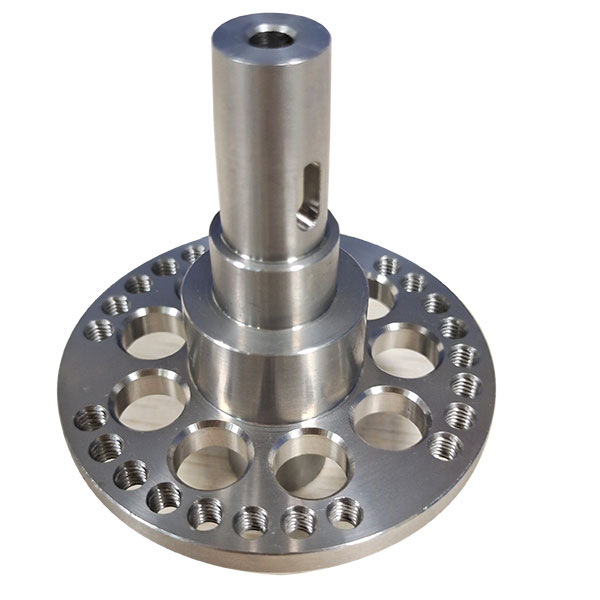
Los centros de mecanizado CNC reducen significativamente la cantidad de accesorios y no requieren accesorios complejos para procesar piezas con formas complejas. Si desea cambiar la forma y el tamaño de una pieza, solo necesita modificar el programa de procesamiento de piezas, que es adecuado para el desarrollo y la modificación de nuevos productos. Calidad de mecanizado estable, alta precisión de mecanizado, alta repetibilidad y adaptabilidad a los requisitos de mecanizado de las aeronaves.
Las rebabas no solo reducen la precisión de mecanizado de la pieza de trabajo, lo que afecta su rendimiento, sino que también aumentan los costos de mecanizado. Por lo tanto, normalmente se requiere desbarbado, lo que no solo es problemático sino que también puede dañar la pieza de trabajo. Por lo tanto, es mejor controlar las rebabas durante el procesamiento tanto como sea posible.
Las rebabas son pequeñas partículas de metal que aparecen en la superficie de las piezas formadas, caracterizadas por protuberancias en la superficie formada. Debido a la deformación plástica del material, suelen aparecer rebabas en el extremo de corte del material procesado. Esto es particularmente común en materiales dúctiles como las aleaciones de aluminio.
La forma y el tamaño de las rebabas se ven afectados por muchos factores, como el material de la pieza de trabajo y la rigidez de su soporte final, la geometría de la herramienta, la trayectoria de corte de la herramienta, el desgaste de la herramienta, los parámetros de corte y el uso de refrigerante.
Peligros de rebabas
1. Las rebabas pueden reducir la precisión del procesamiento, la medición y la instalación, lo que afecta la precisión dimensional, de forma y de posición de la pieza de trabajo.
2. El endurecimiento y desprendimiento de rebabas provoca grietas, acortando la vida útil de la pieza de trabajo.
3. Existe riesgo de lesiones para los productores y usuarios de la máquina.
4. La presencia o ausencia de rebabas puede provocar cortocircuitos eléctricos. Si cae sobre la parte deslizante, se desgastará más rápido y provocará accidentes.
Métodos para controlar las rebabas.
1. Selección de la secuencia de procesamiento
Al organizar la secuencia de procesamiento, es necesario colocar primero el proceso que produce rebabas y luego colocar el proceso que no produce rebabas (con menos rebabas y menos cantidades). Alternativamente, use varios procesos posteriores razonablemente para eliminar las rebabas en el proceso anterior. Por ejemplo, al procesar ranuras escalonadas, procesar ranuras profundas primero y luego ranuras poco profundas puede eliminar las rebabas del borde de la ranura generadas durante el procesamiento de ranuras profundas y mejorar la calidad del procesamiento.
2. Selección de métodos de procesamiento
Al diseñar el proceso, intente elegir un método de tratamiento que produzca menos rebabas o ayude a eliminar las rebabas. Por ejemplo, durante el corte, es necesario colocar el borde de corte en el ángulo del borde de corte de la pieza θ Las rebabas se pueden reducir o eliminar de manera efectiva. Eliminado por completo en posiciones con grandes ángulos de intersección entre superficies de mecanizado adyacentes y rigidez de soporte de extremo alto.
En una fresadora, la capa de corte es gruesa y la capa de corte es delgada, lo que da como resultado un corte estable con pequeñas rebabas y una capa de corte delgada. Además, las fresadoras superior e inferior tienen capas de corte más gruesas y generan rebabas de mayor tamaño, por lo que es recomendable utilizar el fresado hacia adelante tanto como sea posible para reducir las rebabas de fresado.
Al fresar superficies planas, el uso de una fresa de extremo para procesar la superficie plana de una pieza aumenta la fuerza de corte generada al cortar perpendicularmente a la superficie que se está procesando, lo que da como resultado rebabas más grandes. El uso de fresadoras cilíndricas para el fresado hacia adelante puede reducir efectivamente la generación de rebabas.
Además, incluso si las rebabas no pueden suprimirse por completo durante el proceso de mecanizado, el borde de corte debe colocarse en una posición que sea conveniente para desbarbar para reducir el costo de desbarbado.
3. Selección de herramientas
El procesamiento de metales se logra exprimiendo la herramienta de corte desde la deformación elástica hasta la deformación plástica para cortar la parte mecanizada de la pieza de trabajo. Debido a la excelente tenacidad y elongación de los materiales de aleación de aluminio, las virutas no se rompen fácilmente, por lo que es necesario rectificar el filo de la herramienta.
El procesamiento de metales se logra exprimiendo la herramienta de corte desde la deformación elástica hasta la deformación plástica para cortar la parte mecanizada de la pieza de trabajo. Debido a la excelente tenacidad y elongación de los materiales de aleación de aluminio, las virutas no se rompen fácilmente, por lo que es necesario rectificar el filo de la herramienta.
Están disponibles herramientas afiladas de acero de alta velocidad, herramientas de aleación dura (herramientas de aluminio) y herramientas PCD. El propósito es acortar el tiempo de deformación elástica y plástica de la pieza de trabajo y evitar que las rebabas corten la parte de mecanizado de la pieza.
Sin embargo, al mismo tiempo, el desgaste de la herramienta también tiene un impacto significativo en la formación de rebabas. Para la producción en masa continua, se debe considerar la resistencia al desgaste de las herramientas de corte, y las herramientas de corte deben mantenerse afiladas durante un período de tiempo más largo. Actualmente, se recomienda utilizar herramientas PCD. Durante el proceso de mecanizado también se pueden utilizar herramientas de corte especiales para materiales compuestos (como fresas para materiales compuestos, brocas para materiales compuestos, etc.). Debido al hecho de que las rebabas generadas por la herramienta anterior pueden eliminarse con la siguiente herramienta, se puede suprimir la generación de rebabas mientras se mejora la calidad del mecanizado.
4. Ajuste los parámetros de corte
Por ejemplo, aumentar el ángulo de inclinación de la herramienta, reducir el espesor de corte y ajustar la velocidad de corte. Estos se pueden ajustar de acuerdo con la situación real.
5. Optimización de la trayectoria de la cuchilla
La extracción de la herramienta es el principal factor que contribuye a la formación de rebabas en la dirección de corte. En general, las rebabas generadas cuando la fresa gira fuera de la pieza de trabajo son relativamente grandes, mientras que las rebabas generadas cuando la fresa gira dentro de la pieza de trabajo son relativamente pequeñas.
6. Selección del fluido de corte
Utilice un fluido de corte con un excelente rendimiento antiadherente para reducir el desgaste de la herramienta, prolongar la vida útil, lubricar el proceso de fresado y reducir el tamaño de las rebabas.
Otros metodos
Procesamiento de superposición de varias partes
Mantenga el borde de una parte cerca del borde de otra parte. Esto no solo puede acortar la carrera de corte, mejorar la eficiencia de la producción, sino también aumentar la rigidez de las piezas durante el proceso de mecanizado, reducir la deformación del corte y prevenir y reducir eficazmente la aparición de rebabas.
Use varios accesorios para ayudar a sostener y rellenar los bordes del procesamiento de la pieza. Por ejemplo, al mecanizar agujeros pequeños en accesorios de tubería de paredes delgadas, inserte el husillo en la pieza, taladre y retírelo. Esto evitará la deformación de las piezas y evitará la formación de rebabas en los agujeros.
¿Cuál es el flujo de proceso para el procesamiento de piezas de automóviles?
Cómo garantizar la tolerancia dimensional del procesamiento de piezas de molde
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?