
Cara mengurangi gerinda saat menggiling komponen aluminium di pusat permesinan CNC
Pengarang: Otomasi Hansheng
2022-03-30
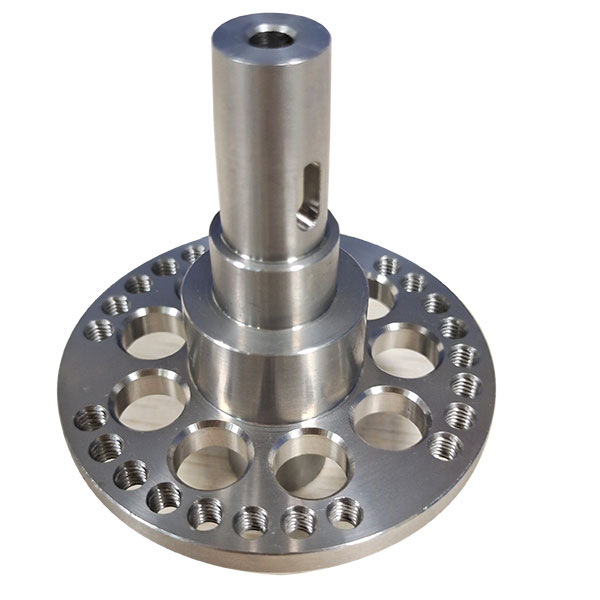
Pusat pemesinan CNC secara signifikan mengurangi jumlah perlengkapan, dan tidak memerlukan perlengkapan yang rumit untuk memproses bagian dengan bentuk yang rumit. Jika Anda ingin mengubah bentuk dan ukuran suatu bagian, Anda hanya perlu memodifikasi program pemrosesan bagian, yang cocok untuk pengembangan dan modifikasi produk baru. Kualitas pemesinan yang stabil, akurasi pemesinan yang tinggi, pengulangan yang tinggi, dan kemampuan beradaptasi dengan persyaratan pemesinan pesawat terbang.
Gerinda tidak hanya mengurangi keakuratan pemesinan benda kerja, sehingga memengaruhi kinerjanya, tetapi juga meningkatkan biaya pemesinan. Oleh karena itu, deburring biasanya diperlukan, yang tidak hanya merepotkan tetapi juga dapat merusak benda kerja. Jadi lebih baik untuk mengontrol gerinda selama pemrosesan sebanyak mungkin.
Gerinda adalah partikel logam kecil yang muncul di permukaan bagian yang terbentuk, ditandai dengan tonjolan pada permukaan yang terbentuk. Karena deformasi plastis material, gerinda biasanya muncul di ujung pemotongan material yang diproses. Ini sangat umum pada bahan ulet seperti paduan aluminium.
Bentuk dan ukuran gerinda dipengaruhi oleh banyak faktor, seperti material benda kerja dan kekakuan penyangga ujungnya, geometri pahat, jalur pemotongan pahat, keausan pahat, parameter pemotongan, dan penggunaan cairan pendingin.
Bahaya duri
1. Gerinda dapat mengurangi akurasi pemrosesan, pengukuran, dan pemasangan, memengaruhi akurasi dimensi, bentuk, dan posisi benda kerja.
2. Pengerasan dan pelepasan gerinda menyebabkan retakan, memperpendek masa pakai benda kerja.
3. Ada risiko cedera pada produsen dan pengguna mesin.
4. Ada atau tidaknya gerinda dapat menyebabkan korsleting listrik. Jika jatuh pada bagian geser, maka akan lebih cepat aus dan menyebabkan kecelakaan.
Metode untuk mengendalikan gerinda
1. Pemilihan urutan pemrosesan
Saat mengatur urutan pemrosesan, pertama-tama perlu menempatkan proses yang menghasilkan gerinda, lalu menempatkan proses yang tidak menghasilkan gerinda (dengan gerinda lebih sedikit dan jumlah lebih sedikit). Alternatifnya, gunakan beberapa proses berikutnya secara wajar untuk menghilangkan gerinda pada proses sebelumnya. Misalnya, saat memproses alur berundak, memproses alur yang dalam terlebih dahulu dan kemudian alur yang dangkal dapat menghilangkan gerinda tepi alur yang dihasilkan selama pemrosesan alur yang dalam dan meningkatkan kualitas pemrosesan.
2. Pemilihan metode pengolahan
Saat merancang proses, cobalah untuk memilih metode perawatan yang menghasilkan lebih sedikit gerinda atau membantu menghilangkan gerinda. Misalnya, selama pemotongan, perlu menempatkan ujung potong pada sudut ujung potong bagian θ Burr dapat dikurangi secara efektif atau benar-benar dihilangkan pada posisi dengan sudut perpotongan besar antara permukaan pemesinan yang berdekatan dan kekakuan penyangga ujung atas.
Pada mesin frais, lapisan pemotongannya tebal dan lapisan pemotongannya tipis, menghasilkan pemotongan yang stabil dengan gerinda kecil dan lapisan pemotongan tipis. Selain itu, mesin milling atas dan bawah memiliki lapisan potong yang lebih tebal dan menghasilkan gerinda yang lebih besar, sehingga disarankan untuk menggunakan forward milling sebanyak mungkin untuk mengurangi milling burr.
Saat menggiling permukaan datar, menggunakan penggiling akhir untuk memproses permukaan datar suatu bagian meningkatkan gaya potong yang dihasilkan saat memotong tegak lurus terhadap permukaan yang sedang diproses, menghasilkan gerinda yang lebih besar. Penggunaan mesin penggilingan silinder untuk penggilingan maju dapat secara efektif mengurangi pembentukan gerinda.
Selain itu, bahkan jika gerinda tidak dapat sepenuhnya ditekan selama proses pemesinan, ujung potong harus ditempatkan pada posisi yang nyaman untuk menghaluskan untuk mengurangi biaya menghaluskan.
3. Pemilihan alat
Pemrosesan logam dicapai dengan menekan alat pemotong dari deformasi elastis ke deformasi plastis untuk memotong bagian mesin dari benda kerja. Karena ketangguhan dan pemanjangan bahan paduan aluminium yang sangat baik, keripik tidak mudah retak, sehingga perlu untuk menggiling ujung tajam alat.
Pemrosesan logam dicapai dengan menekan alat pemotong dari deformasi elastis ke deformasi plastis untuk memotong bagian mesin dari benda kerja. Karena ketangguhan dan pemanjangan bahan paduan aluminium yang sangat baik, keripik tidak mudah retak, sehingga perlu untuk menggiling ujung tajam alat.
Alat baja tajam berkecepatan tinggi, alat paduan keras (alat aluminium), dan alat PCD semuanya tersedia. Tujuannya adalah untuk mempersingkat waktu deformasi elastis dan plastis dari benda kerja itu sendiri, dan mencegah bagian pemesinan dari bagian tersebut dipotong oleh gerinda.
Namun, pada saat yang sama, keausan pahat juga berdampak signifikan pada pembentukan gerinda. Untuk produksi massal yang berkelanjutan, ketahanan aus alat pemotong harus diperhatikan, dan alat pemotong harus tetap tajam untuk jangka waktu yang lebih lama. Saat ini, disarankan untuk menggunakan alat PCD. Alat pemotong komposit khusus (seperti pemotong penggilingan komposit, mata bor komposit, dll.) Juga dapat digunakan selama proses pemesinan. Karena gerinda yang dihasilkan oleh pahat sebelumnya dapat dihilangkan dengan pahat berikutnya, gerinda yang dihasilkan dapat ditekan sambil meningkatkan kualitas pemesinan.
4. Sesuaikan parameter pemotongan
Misalnya, meningkatkan sudut rake pahat, mengurangi ketebalan pemotongan, dan menyesuaikan kecepatan pemotongan. Ini dapat disesuaikan dengan situasi aktual.
5. Optimalisasi jalur pisau
Pencabutan pahat adalah faktor utama yang berkontribusi pada pembentukan gerinda pada arah pemotongan. Secara umum, gerinda yang dihasilkan saat pemotong frais diputar keluar dari benda kerja relatif besar, sedangkan gerinda yang dihasilkan saat pemotong frais diputar ke dalam benda kerja relatif kecil.
6. Pemilihan cairan pemotongan
Gunakan cairan pemotong dengan kinerja anti lengket yang sangat baik untuk mengurangi keausan pahat, memperpanjang masa pakai, melumasi proses penggilingan, dan mengurangi ukuran duri.
Metode lain
Pemrosesan tumpang tindih multi bagian
Pertahankan tepi satu bagian dekat dengan tepi bagian lain. Ini tidak hanya dapat mempersingkat langkah pemotongan, meningkatkan efisiensi produksi, tetapi juga meningkatkan kekakuan bagian-bagian selama proses pemesinan, mengurangi deformasi pemotongan, dan secara efektif mencegah dan mengurangi terjadinya gerinda.
Gunakan berbagai aksesori untuk membantu menopang dan mengisi tepi pemrosesan bagian. Misalnya, saat mengerjakan lubang kecil pada alat kelengkapan pipa berdinding tipis, masukkan spindel ke dalam bagian tersebut, bor dan lepaskan. Ini akan mencegah deformasi bagian dan mencegah pembentukan gerinda di lubang.
Apa alur proses untuk memproses suku cadang otomotif
Cara Memastikan Toleransi Dimensi Pemrosesan Bagian Mould
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
