
Cómo fresar engranajes no circulares en el procesamiento de piezas de precisión
2023-05-16
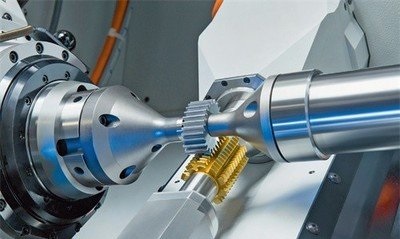
Cuando el eje polar de la curva de paso de un engranaje no circular no es una ranura de diente, sino un pico de diente en el mecanizado de piezas de precisión, se debe considerar el ángulo entre el eje polar y la dirección radial de la ranura de diente de mecanizado inicial A al ajustar y calculando Este ángulo es igual al ángulo correspondiente a la longitud del arco de la mitad del paso del diente (π m/2) desde el eje polar hasta la ranura del diente adyacente.
Al seleccionar el número de números de fresas, primero es necesario solicitar el radio de círculo cerrado (radio de curvatura) del punto medio de la longitud del arco de la ranura del diente cortado en la curva de paso, y luego calcular el número equivalente de engranajes cilíndricos para Cada ranura de diente se basa en el módulo m del engranaje de corte para seleccionar el número de fresa del módulo. Si el requisito de precisión no es alto, el número de fresas se puede seleccionar en función de los dientes de engranaje equivalentes con el radio de curvatura máximo.
Para facilitar la alineación de la herramienta en el procesamiento de piezas de precisión, el mecanizado debe comenzar desde el extremo del manguito largo con dientes y ranuras. Después de la alineación, se puede realizar el corte sin necesidad de indexación. Después de fresar la ranura del diente en el primer arco de acuerdo con el índice del ángulo A1 alrededor del centro de rotación O1, gire el ángulo A2 y luego mueva el centro de rotación al centro O2 del segundo arco. Gire alrededor del ángulo A3, fresa la primera ranura de diente 3 en el segundo arco y luego fresa todas las ranuras de diente en el segundo arco de acuerdo con la indexación del ángulo A4. Siguiendo la misma secuencia de operaciones que la anterior, fresar todas las ranuras de los dientes.
Cómo medir el error de redondez en el procesamiento de piezas de precisión
Dos minutos para aprender sobre la máquina herramienta de procesamiento de compuestos de torneado y fresado de Dongguan
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?