
Cómo medir el error de redondez en el procesamiento de piezas de precisión
2023-05-16
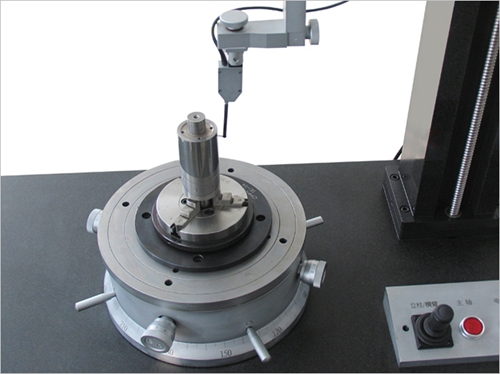
En el procesamiento de piezas de precisión, el error de redondez se puede verificar utilizando el método del medidor de redondez y el método de dos puntos y tres puntos. El principio de un probador de redondez es colocar la pieza de trabajo medida en el banco de trabajo del probador de redondez, alinear el eje de rotación y hacer que el cabezal de medición del probador de redondez entre en contacto con el círculo exterior de la pieza de trabajo y gire. Los resultados de la medición finalmente se muestran a través de sensores, amplificadores, filtros y circuitos de cálculo. Si la salida es una forma de contorno real, se puede usar un conjunto de plantillas de círculos concéntricos, con la diferencia en los radios de dos círculos concéntricos como el error de redondez de una determinada sección. El probador de redondez es adecuado para medir piezas con requisitos de alta precisión.
El método de dos puntos y el método de tres puntos se pueden usar para medir el error de redondez cuando la forma del contorno medido es un número par de bordes y círculos. Usando instrumentos de medición como calibradores, micrómetros y micrómetros, mida la diferencia máxima de diámetro a lo largo de toda la circunferencia de una sección transversal regular y use la mitad como el error de redondez de esa sección transversal. La fórmula de cálculo es:
Debido al hecho de que los círculos con los diámetros mayor y menor no son necesariamente concéntricos, este método es solo una medida aproximada.
Cuando el contorno medido es un número impar de aristas y círculos, el error de redondez no se puede medir utilizando el método de dos puntos. En este caso, se puede utilizar el método de tres puntos para la medición. Apoye la pieza de trabajo medida con un marco en forma de V, mida la diferencia máxima en la rotación de la pieza de trabajo con un indicador y tómela como el error de redondez de la sección transversal. Ángulo de marco en V de uso común α Hay 60 °, 72 °, 90 °, 108 ° y 120 °. El método de tres puntos también se puede utilizar para mediciones de alta precisión en el mecanizado de piezas de precisión.
¿Qué son las fresas intercambiables en el procesamiento de piezas de precisión?
Cómo fresar engranajes no circulares en el procesamiento de piezas de precisión
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?