
Cara Mengukur Kesalahan Kebulatan dalam Pemrosesan Suku Cadang Presisi
2023-05-16
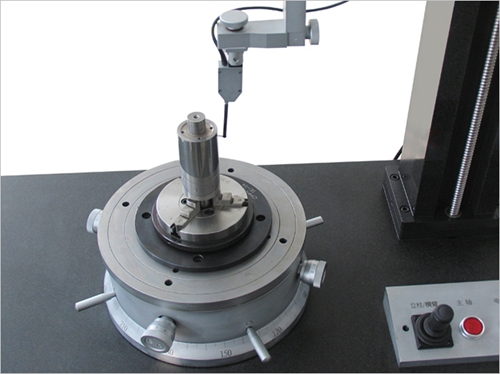
Dalam pemrosesan komponen presisi, kesalahan kebulatan dapat diperiksa menggunakan metode roundness meter dan metode dua titik dan tiga titik. Prinsip penguji kebulatan adalah menempatkan benda kerja yang diukur pada meja kerja penguji kebulatan, menyelaraskan sumbu rotasi, dan membuat kepala pengukur penguji kebulatan bersentuhan dengan lingkaran luar benda kerja dan memutar. Hasil pengukuran pada akhirnya ditampilkan melalui sensor, amplifier, filter, dan sirkuit perhitungan. Jika keluarannya adalah bentuk kontur aktual, set templat lingkaran konsentris dapat digunakan, dengan perbedaan jari-jari dua lingkaran konsentris sebagai kesalahan kebulatan bagian tertentu. Penguji kebulatan cocok untuk mengukur bagian dengan persyaratan presisi tinggi.
Metode dua titik dan metode tiga titik dapat digunakan untuk mengukur kesalahan kebulatan ketika bentuk kontur yang diukur adalah jumlah tepi dan lingkaran genap. Dengan menggunakan alat ukur seperti jangka sorong, mikrometer, dan mikrometer, ukurlah perbedaan diameter maksimum di sepanjang keliling penampang biasa, dan gunakan setengahnya sebagai kesalahan kebulatan penampang tersebut. Rumus perhitungannya adalah:
Karena lingkaran dengan diameter terbesar dan terkecil belum tentu konsentris, metode ini hanya perkiraan pengukuran.
Ketika kontur yang diukur adalah jumlah tepi dan lingkaran ganjil, kesalahan kebulatan tidak dapat diukur dengan menggunakan metode dua titik. Dalam hal ini, metode tiga titik dapat digunakan untuk pengukuran. Dukung benda kerja yang diukur dengan bingkai berbentuk V, ukur perbedaan rotasi maksimum benda kerja dengan indikator, dan anggap sebagai kesalahan kebulatan penampang. Sudut V-frame yang umum digunakan α Ada 60°, 72°, 90°, 108°, dan 120°. Metode tiga titik juga dapat digunakan untuk pengukuran presisi tinggi dalam pemesinan Suku Cadang Presisi.
Apa itu pemotong penggilingan yang dapat diindeks dalam pemrosesan suku cadang presisi
Cara Menggiling Roda Gigi Non Bundar dalam Pemrosesan Suku Cadang Presisi
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
