
Cómo moler el círculo interior, ¿Cuáles son los métodos para moler el círculo interior?
2023-05-10
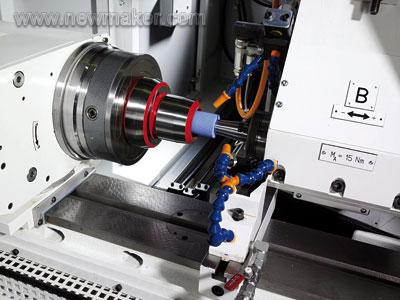
En el procesamiento de rectificado, el rectificado circular interno también es un tipo de procesamiento muy común. El rectificado circular interno puede procesar orificios pasantes, orificios pasantes, orificios escalonados, etc. en piezas de máquinas y, por lo tanto, se usa ampliamente en el procesamiento mecánico. La precisión dimensional del mecanizado generalmente puede alcanzar los niveles de tolerancia IT6-IT7. Si se utiliza tecnología de rectificado de alta precisión, la precisión dimensional se puede controlar dentro de 0,005 mm. Entonces, ¿cuáles son los métodos de pulido del círculo interno?
1, la forma de molienda interna
La molienda interna se puede dividir en tres formas:
1. Rectificado de círculo interior tipo centro
Durante el rectificado, la pieza de trabajo gira alrededor de la línea central del eje principal de la caja del husillo. Tanto las rectificadoras internas ordinarias como las rectificadoras externas universales pertenecen a esta forma y son adecuadas para rectificar los orificios internos de componentes como manguitos, engranajes, bridas, etc.
2. Rectificado interno planetario
Durante el rectificado, la pieza de trabajo está fija y no gira. Además de la rotación de alta velocidad alrededor de su propio eje, la muela abrasiva también gira a una velocidad más baja alrededor del centro del orificio de pulido para lograr una alimentación circular; Además, la muela abrasiva también realiza un movimiento de avance longitudinal y un avance transversal periódico. El avance lateral de la muela abrasiva se logra aumentando el radio de giro del movimiento planetario. Las rectificadoras planetarias de interiores se utilizan principalmente para rectificar piezas de gran volumen y difíciles de girar.
3. Rectificado de círculo interior sin centros
En una rectificadora interna sin centros, la pieza de trabajo se apoya en las ruedas de soporte y presión por su círculo exterior finamente maquinado, y es impulsada por la rueda guía para que gire. Este método de rectificado es adecuado para rectificar los orificios interiores de piezas circulares de paredes delgadas.
2 、 Características de la molienda interna
En comparación con el rectificado cilíndrico, el rectificado interior tiene las siguientes características:
1. Durante el rectificado interno, el diámetro de la muela abrasiva utilizada es pequeño y la velocidad de la muela abrasiva está limitada por la velocidad de la herramienta de rectificado interno. Por lo tanto, la velocidad de molienda está generalmente entre 20 y 30 m/s. Debido a la baja velocidad de rectificado, el valor de rugosidad de la superficie de la pieza de trabajo no se reduce fácilmente.
2. Durante el rectificado interno, debido a que la muela abrasiva entra en contacto con la pieza de trabajo en un círculo inscrito, el arco de contacto entre la muela abrasiva y la pieza de trabajo es más grande que el del rectificado externo, por lo que el calor y la fuerza de rectificado son relativamente grandes, los granos abrasivos son fácil de desafilar, y la pieza de trabajo es fácil de calentar o quemar.
3. Durante el rectificado interno, el fluido de corte no es fácil de ingresar al área de rectificado; Los desechos de molienda tampoco se descargan fácilmente. Cuando se acumulan residuos de rectificado en el orificio interior de la pieza de trabajo, es fácil provocar el bloqueo de la muela abrasiva y afectar la calidad de la superficie de la pieza de trabajo. Especialmente al moler materiales quebradizos como hierro fundido, moler virutas y cortar. Es más probable que mezclar el líquido en una pasta obstruya la muela abrasiva y afecte su rendimiento abrasivo.
4. La rigidez del eje de extensión de la muela abrasiva es relativamente baja, lo que es propenso a la deformación por flexión y la vibración, lo que tiene un impacto significativo en la precisión del mecanizado y la rugosidad de la superficie, y también limita la mejora de la cantidad de pulido.
3, Método de rectificado interno
La posición de la muela debe ajustarse antes de rectificar. Al rectificar orificios interiores en una rectificadora cilíndrica universal, la muela abrasiva hace contacto con la pared frontal del orificio. En este punto, la dirección de avance transversal de la muela es la misma que cuando se rectifica el círculo exterior. En una rectificadora cilíndrica interna, la muela abrasiva entra en contacto con la pared posterior del orificio, lo que facilita al operador observar la superficie utilizando el método de rectificado longitudinal.
El método longitudinal y el método de corte se utilizan comúnmente en el rectificado de círculos internos.
1. Método de rectificado longitudinal
Este método de rectificado es el mismo que el método de rectificado longitudinal cilíndrico. Al rectificar a través de orificios, primero seleccione el diámetro de la muela abrasiva y el eje de extensión en función de la apertura y la longitud de la pieza de trabajo. La rigidez del eje de extensión es mejor y la longitud del eje de extensión solo necesita ser ligeramente mayor que la longitud del orificio.
2. Corte en el método de molienda
Este método de esmerilado es el mismo que el método de esmerilado de corte cilíndrico y es adecuado para esmerilar piezas de trabajo con orificios internos más cortos, lo que resulta en una mayor eficiencia de producción.
Cuando se utiliza el método de corte para rectificar, la rigidez del eje de extensión es mejor y la muela abrasiva es propensa a obstruirse y desafilarse durante la alimentación continua. Por lo tanto, la muela abrasiva debe repararse de manera oportuna. Se debe usar una velocidad de corte más baja durante el rectificado de precisión.
Puntos clave de producción ajustada en mecanizado
La diferencia entre el principio de una caja de cambios y un convertidor de frecuencia.
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?