
Cara menggiling lingkaran dalam, Apa metode untuk menggiling lingkaran dalam
2023-05-10
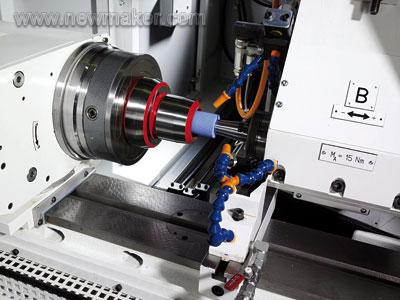
Dalam pemrosesan penggilingan, penggilingan lingkaran internal juga merupakan jenis pemrosesan yang sangat umum. Gerinda lingkaran internal dapat diproses melalui lubang, melalui lubang, lubang langkah, dll. Pada bagian-bagian mesin, dan oleh karena itu banyak digunakan dalam pemrosesan mekanis. Akurasi dimensi pemesinan secara umum dapat mencapai tingkat toleransi IT6-IT7. Jika teknologi penggilingan presisi tinggi digunakan, akurasi dimensi dapat dikontrol dalam 0,005 mm. Jadi, apa saja metode penggilingan lingkaran dalam?
1 、 Bentuk penggilingan internal
Gerinda internal dapat dibagi menjadi tiga bentuk:
1. Gerinda lingkaran dalam tipe tengah
Selama penggilingan, benda kerja berputar di sekitar garis tengah poros utama kotak spindel. Mesin gerinda internal biasa dan mesin gerinda eksternal universal termasuk dalam bentuk ini dan cocok untuk menggerinda lubang bagian dalam komponen seperti selongsong, roda gigi, flensa, dll.
2. Gerinda internal planet
Selama penggilingan, benda kerja diperbaiki dan tidak berputar. Selain rotasi berkecepatan tinggi di sekitar porosnya sendiri, roda gerinda juga berputar dengan kecepatan lebih rendah di sekitar pusat lubang gerinda untuk mencapai pengumpanan melingkar; Selain itu, roda gerinda juga melakukan gerakan pengumpanan longitudinal dan pengumpanan melintang periodik. Umpan lateral roda gerinda dicapai dengan meningkatkan radius putaran gerakan planet. Mesin gerinda internal planet terutama digunakan untuk menggiling bagian dengan volume besar dan sulit diputar.
3. Gerinda lingkaran dalam tanpa pusat
Pada mesin gerinda internal tanpa pusat, benda kerja ditopang pada roda penopang dan penekan oleh lingkaran luar yang dikerjakan dengan mesin halus, dan digerakkan oleh roda pemandu untuk berputar. Metode penggilingan ini cocok untuk menggiling lubang bagian dalam dari bagian melingkar berdinding tipis.
2. Karakteristik Gerinda Internal
Dibandingkan dengan gerinda silinder, gerinda internal memiliki karakteristik sebagai berikut:
1. Selama penggilingan internal, diameter roda gerinda yang digunakan kecil, dan kecepatan roda gerinda dibatasi oleh kecepatan alat gerinda internal. Oleh karena itu, kecepatan penggilingan umumnya antara 20-30m/s. Karena kecepatan gerinda yang rendah, nilai kekasaran permukaan benda kerja tidak mudah berkurang.
2. Selama penggilingan internal, karena roda gerinda menyentuh benda kerja dalam lingkaran tertulis, busur kontak antara roda gerinda dan benda kerja lebih besar daripada gerinda eksternal, sehingga panas dan gaya gerinda relatif besar, butiran abrasifnya mudah tumpul, dan benda kerja mudah panas atau terbakar.
3. Selama penggilingan internal, cairan pemotongan tidak mudah masuk ke area penggilingan; Puing-puing gerinda juga tidak mudah dibuang. Saat serpihan gerinda menumpuk di lubang bagian dalam benda kerja, mudah menyebabkan penyumbatan roda gerinda dan memengaruhi kualitas permukaan benda kerja. Terutama saat menggiling bahan rapuh seperti besi tuang, menggiling keripik dan memotong. Mencampur cairan menjadi pasta lebih cenderung menyumbat roda gerinda dan memengaruhi kinerja gerinda.
4. Kekakuan poros ekstensi roda gerinda relatif buruk, yang rentan terhadap deformasi lentur dan getaran, yang berdampak signifikan pada akurasi pemesinan dan kekasaran permukaan, dan juga membatasi peningkatan jumlah gerinda.
3. Metode Penggilingan Internal
Posisi roda gerinda harus disesuaikan sebelum menggiling. Saat menggiling lubang bagian dalam pada penggiling silinder universal, roda gerinda menyentuh dinding depan lubang. Pada titik ini, arah umpan melintang roda gerinda sama dengan saat menggiling lingkaran luar. Pada mesin gerinda silindris internal, roda gerinda berkontak dengan dinding belakang lubang, sehingga memudahkan operator mengamati permukaan dengan menggunakan metode gerinda longitudinal.
Metode longitudinal dan metode pemotongan biasanya digunakan dalam penggilingan lingkaran internal.
1. Metode penggilingan memanjang
Metode penggilingan ini sama dengan metode penggilingan longitudinal silinder. Saat menggiling melalui lubang, pertama-tama pilih diameter roda gerinda dan poros ekstensi berdasarkan bukaan dan panjang benda kerja. Kekakuan poros ekstensi lebih baik, dan panjang poros ekstensi hanya perlu sedikit lebih besar dari panjang lubang.
2. Potong dengan metode penggilingan
Metode penggilingan ini sama dengan metode penggilingan pemotongan silinder dan cocok untuk menggiling benda kerja dengan panjang lubang bagian dalam yang lebih pendek, menghasilkan efisiensi produksi yang lebih tinggi.
Saat menggunakan metode pemotongan untuk menggiling, kekakuan poros ekstensi lebih baik, dan roda gerinda rentan terhadap penyumbatan dan tumpul selama pengumpanan terus menerus. Oleh karena itu, roda gerinda harus diperbaiki tepat waktu. Kecepatan potong yang lebih rendah harus digunakan selama penggilingan presisi.
Poin-poin penting produksi ramping dalam permesinan
Perbedaan antara prinsip gearbox dan konverter frekuensi
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
