
¿Cómo se deben inspeccionar las piezas mecánicas de precisión durante el procesamiento?
autor: Automatización Hansheng
2023-04-30
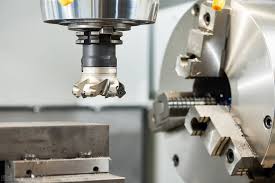
Las piezas mecánicas de precisión enfatizan la precisión y, en el proceso de producción real, debemos asegurarnos de que su precisión cumpla con los estándares relevantes y se mejore tanto como sea posible. Cómo mejorar la precisión de las piezas mecánicas de precisión se ha convertido en un tema clave para las empresas relevantes. Los problemas de desbarbado y pulido durante el proceso de mecanizado afectarán directamente a la precisión de las piezas, y además son de difícil solución en la automatización productiva actual.
1、 Requisitos básicos para los inspectores:
1. Para poseer conocimientos relativamente profesionales y experiencia laboral práctica, también es necesario cumplir con los diversos requisitos para el trabajo de inspección de los principales productos.
2. Los instrumentos de medición utilizados deben ser verificados por el departamento de metrología para estar calificados y dentro del ciclo de verificación especificado.
3. Antes de aceptar el producto, es necesario estar familiarizado con los dibujos y documentos técnicos pertinentes, comprender las dimensiones clave de las piezas y los puntos clave de la relación de montaje.
4. Siga estrictamente los requisitos de los dibujos y documentos técnicos para evaluar las piezas.
5. Identificar los productos en proceso en el taller según normativa.
2, sistema de inspección:
1. Primer sistema de inspección: Para la primera pieza procesada por cada operador, es necesario realizar una inspección exhaustiva y mantenerla en su lugar.
2. Sistema de inspección: asegúrese de que las piezas críticas estarán en un estado totalmente controlado durante todo el proceso.
3. Sistema de inspección de transferencia de secuencia: para las piezas que están a punto de transferirse al siguiente proceso, se debe realizar una inspección para evitar que los productos no conformes fluyan al siguiente proceso.
4. Sistema de inspección de finalización: Realice la inspección de finalización de los productos que han terminado la producción y están a punto de almacenarse, incluidas las dimensiones y formas, si falta algún procedimiento de procesamiento, etc.
3, Método de inspección:
1. Inspección básica de tamaño y forma
a. Medición del diámetro exterior
Al medir el diámetro exterior, es necesario medirlo y registrarlo en dos áreas circunferenciales. Cuando la longitud del mismo diámetro de la pieza sea superior a 50 mm, se debe realizar una inspección de rectitud. La superficie de trabajo de la regla de filo de cuchillo debe estar en contacto con la barra colectora de diámetro exterior para observar el ancho del edificio, y luego el juicio debe hacerse en función del espacio de luz estándar.
b. Medición del diámetro interior
Al medir el tamaño del diámetro interior de una pieza, solo es necesario medir en tres áreas circunferenciales y llevar registros. Cuando la longitud del mismo diámetro es superior a 40 mm, se debe realizar una inspección de la cilindricidad y se deben tomar medidas en dos posiciones con grandes intervalos dentro de la dirección de la longitud del mismo diámetro. Calcular el error de cilindricidad.
C. Medida de longitud
Medición de rosca exterior: El diámetro de paso de la rosca exterior se mide con un calibre de anillo de rosca o un calibre de tres agujas, mientras que el diámetro menor se mide con un calibre de anillo de rosca (calibre pasante).
Medición de la rosca interna: el diámetro exterior de la rosca interna se inspecciona con un calibre para tapones de rosca (calibre pasante), y el diámetro de paso se inspecciona con un calibre para tapones de rosca.
Los diámetros grandes, medianos y pequeños de las roscas deben inspeccionarse y aceptarse de acuerdo con el nivel de precisión requerido por el dibujo.
La tolerancia de longitud efectiva de la rosca debe estar de acuerdo con los requisitos de la Especificación de inspección de sujetadores HY/QT001.
2. Detección de planos de superficie
a. Detección de rugosidad de la superficie: use el método de comparación de muestras para comparar y juzgar.
b. Inspección de planitud: utilizando el método de marcado, se colocan tres soportes ajustables en la placa plana y la superficie de medición de la pieza se coloca hacia arriba en el punto de apoyo. El punto de apoyo se ajusta para que los tres puntos tengan la misma altura. El valor pico valle medido por el método de marcado es el error de planeidad del plano.
Análisis de la brecha entre los centros de mecanizado de cinco ejes nacionales y los centros de mecanizado de cinco ejes importados por la fábrica de centros de mecanizado de cinco ejes
¿Cuáles son las formas de solucionar las fallas de los equipos en los centros de mecanizado CNC de las grandes plantas de mecanizado CNC?
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?