
¡La base del procesamiento de resina! Acerca del moldeo por inyección
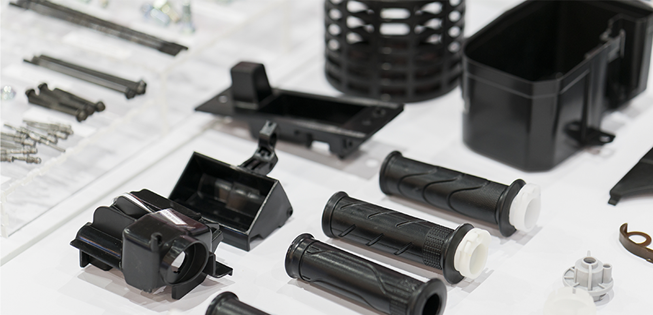
Los productos de resina, también conocidos como productos plásticos, se utilizan ampliamente en productos de uso diario, equipos electrónicos y carcasas de máquinas porque son livianos, resistentes y fáciles de producir en grandes cantidades. En este artículo, presentaremos el moldeo por inyección, que es el método más utilizado para procesar productos de resina.
¿Qué es el moldeo por inyección?
Llamamos a la producción de productos plásticos "procesamiento de resina". En el procesamiento de resina, se utilizan resinas termoplásticas que se ablandan cuando se calientan. El material de resina granular se calienta y se funde y luego se inyecta en un molde hecho de metal. Sin embargo, la resina en estado fundido es muy viscosa y viscosa a diferencia de los líquidos como el agua, por lo que debe inyectarse con una fuerza externa como una jeringa. Por lo tanto, el procesamiento de resina también se llama "moldeo por inyección".
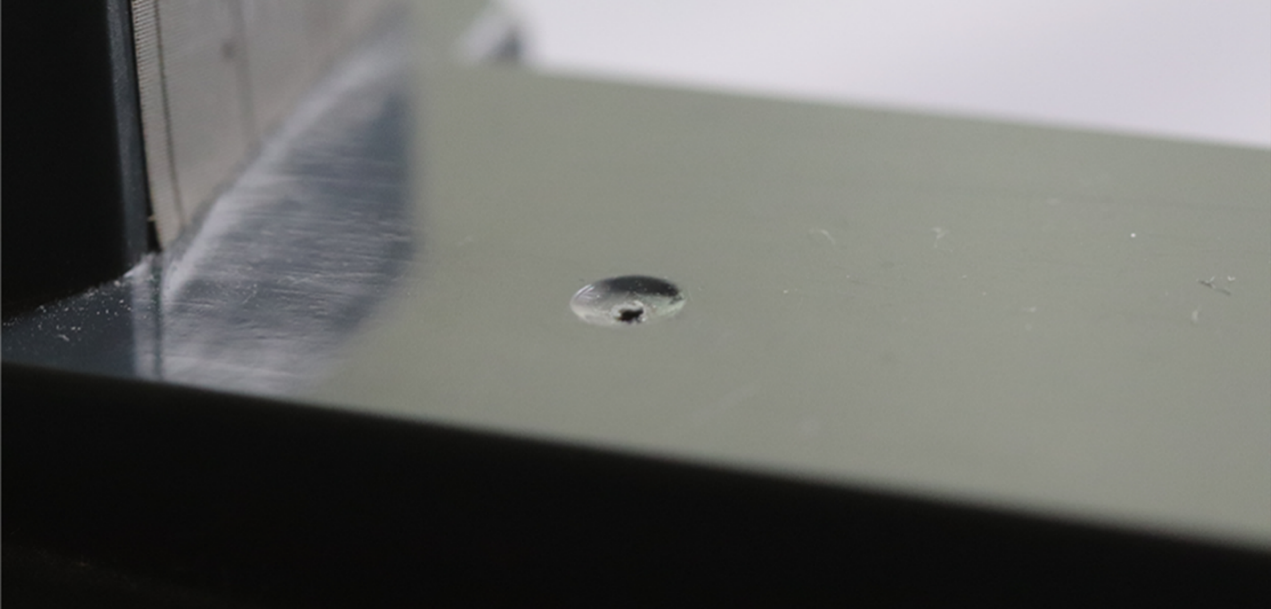
• Procesamiento de resina - compuerta
Encontrará formas salientes en los productos de resina, como se muestra en la foto, que son las marcas del punto de inyección de la resina, llamado compuerta.
El molde se divide en dos partes, y el molde que se utiliza habitualmente para fabricar el lado de la apariencia del producto de resina se llama cavidad, mientras que el molde ubicado en el interior se llama núcleo. En el procesamiento de resina, el molde se calienta a una temperatura que no enfría y solidifica inmediatamente la resina cuando se combinan los moldes superior e inferior. Luego, se inyecta la resina en él. Espere unos segundos hasta que la resina del interior se enfríe y se solidifique, luego abra el molde. Luego, el producto de resina terminado se empuja hacia afuera desde el interior del molde utilizando un pasador eyector y se retira del molde.
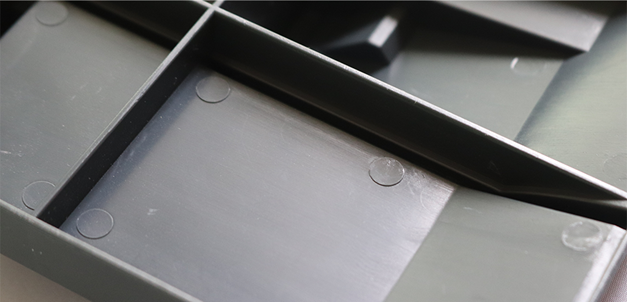
• Procesamiento de resina - marcas de dedal
Una marca circular común en la parte posterior de un producto de resina es una marca de dedal, como se muestra en la figura.
Condiciones para el moldeo por inyección
Las condiciones de moldeo del procesamiento de resina son la clave para determinar la calidad de las piezas de resina.
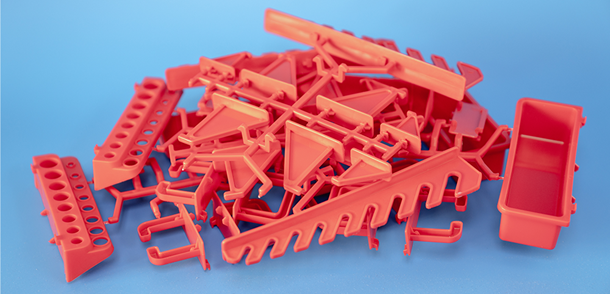
En el proceso de moldeo por inyección, la resina fundida se inyecta en el molde bajo presión, la resina llena el molde y cuando la resina se enfría y solidifica, se abre el molde y se saca la pieza terminada. Pero eso no significa que todos los procesos de moldeo por inyección se realicen siempre en las mismas condiciones y se pueda inyectar la misma resina. Por ejemplo, al cortar madera con una sierra, si es madera blanda, se puede cortar sin mucha fuerza. Sin embargo, si es una madera dura, solo se puede cortar poco a poco moviendo la hoja de sierra repetida y vigorosamente. Esta diferencia se conoce como "condición de procesamiento". En el procesamiento de resina, las condiciones de procesamiento, como la velocidad de vertido de resina y la presión de llenado, también deben variar según el tipo y la forma del material de resina utilizado. Si no se seleccionan las condiciones adecuadas, puede provocar defectos como que la resina no fluya en el molde o que la pieza de resina no salga del molde. Además, incluso si no es un defecto funcional, puede provocar defectos de apariencia como que la textura de la superficie no se reproduzca de manera uniforme y abolladuras de resina visibles después del enfriamiento. Por lo tanto, es muy importante encontrar las condiciones de moldeo adecuadas durante la etapa de producción de prueba en el proceso de moldeo por inyección.
Hay muchos factores que afectan las condiciones de moldeo del procesamiento de resina, pero aquí hay algunos típicos.
・Temperatura del molde
Para el moldeo por inyección general, la temperatura del molde es de 15 °C ~ 90 °C. Cuando la temperatura del molde es baja, la resina entrante comienza a solidificarse desde el momento en que toca el molde. Por lo tanto, si hay partes alrededor de la resina que no son fáciles de formar, como formas delgadas, la temperatura del molde debe establecerse más alta. Sin embargo, si la temperatura del molde es demasiado alta, también causará defectos, como el tiempo de solidificación de la resina durante mucho tiempo y el gas generado por la resina corroerá el molde, etc., y también es posible mejorar el molde instalando insertos de escape, pero es mejor no dejar que la temperatura del molde suba demasiado.
・Temperatura de la resina
La temperatura de la resina inyectada en el molde también es importante. Básicamente, cuanto mayor sea la temperatura, menor será la viscosidad de la resina, por lo que es más fácil que la resina penetre en las partes pequeñas del molde. Sin embargo, si la temperatura es demasiado alta, la resina se deteriorará y la diferencia de volumen durante el enfriamiento y el endurecimiento será mayor, lo que es la principal causa de las abolladuras "hundidas". Además, debido a la baja viscosidad de la resina, la resina puede fluir hacia los pasadores de expulsión, los insertos y los huecos del molde, provocando rebabas.
・Velocidad de llenado
Lo ideal es que la resina se llene a la misma velocidad desde el principio hasta el final del llenado del molde, pero en la práctica es difícil de lograr en la mayoría de los casos. Si la resina fluye demasiado lentamente, se producirá un chorro corto de resina que no se puede llenar y las marcas de flujo de resina se convertirán en rayas, lo que provocará defectos cosméticos como marcas de flujo. Por el contrario, si la resina fluye demasiado rápido, dañará el molde y la fricción acortará la vida útil del mismo.
En el moldeo por inyección, después de que la resina se inyecta en el molde, las condiciones de moldeo entre el enfriamiento y la solidificación de la resina y la extracción de la pieza de la abertura del molde también son importantes. Hay dos condiciones representativas que determinan el estado en este momento.
・Mantener la presión
En el moldeo por inyección, cuando el molde se llena de resina, la boquilla continúa aplicando presión, y esta presión se llama empaquetamiento. Si la presión de retención es baja, las marcas de hundimiento en la parte posterior de la nervadura serán visibles y la contracción será mayor al enfriarse, y es posible que no se consiga el tamaño deseado. Por el contrario, una presión de retención demasiado alta puede crear rebabas o impedir que se desmolden las piezas moldeadas.
·Enfriarsetiempo
Aunque la resina que se calienta se disuelve y se vuelve viscosa, para que las piezas de resina puedan ser extraídas del molde, es necesario enfriarlas y solidificar la resina. Este período de tiempo se denomina enfriamiento. Cuanto más largo sea el enfriamiento, mayor será la contracción y es probable que el tamaño sea menor. Además, el tiempo de enfriamiento representa una gran proporción del ciclo de procesamiento, por lo que cuanto más largo sea el tiempo de enfriamiento, más largo será el ciclo de procesamiento, lo que genera mayores costos del producto. Por el contrario, si el tiempo de enfriamiento es demasiado corto, pueden ocurrir defectos como deformación al expulsar una pieza con un dedal.
El moldeo por inyección puede producir piezas de diversas formas, pero algunas formas no se pueden producir, y los ejemplos representativos son los siguientes.
• No es posible fabricar piezas con paredes demasiado delgadas porque la resina, que es muy viscosa, no puede fluir lo suficiente hacia el interior del molde. Según el tipo y la forma de la resina, se considera que un espesor de 1 mm o menos es un motivo de preocupación.
• El moldeo por inyección de paredes verticales requiere un cierto "ángulo de inclinación" para poder extraer las piezas moldeadas del molde. Como resultado, incluso las paredes aparentemente verticales tienen una forma inclinada que se engrosa gradualmente hacia las raíces. No se pueden producir formas verticales sin pendientes de inclinación.
• Socavado: dado que el molde está abierto hacia arriba y hacia abajo, no es posible realizar formas que dificulten la dirección del movimiento del molde, por ejemplo, un abultamiento en el interior de una fachada o un agujero en el lateral. Este tipo de forma se denomina socavado, comúnmente conocido como "UNDER", y no se puede realizar directamente.
• Esquinas agudas sin ángulos R El molde para moldeo de resina se hace mecanizando y tallando un bloque de metal y añadiéndole varias piezas de molde. Las herramientas para procesar el metal son todas redondeadas y no pueden formar un ángulo recto donde la cara es opuesta a la cara. Como resultado, el moldeo por inyección tampoco es posible para producir punteros sin ángulos R. Además, desde el punto de vista del flujo de resina, no se recomienda producir formas de esquinas agudas.
El moldeo por inyección es uno de los métodos de procesamiento de resina más comunes. Conocer los métodos de moldeo por inyección y sus características ayuda a diseñar y desarrollar mejores formas de piezas de resina.
Comprensión de las "tolerancias de ajuste" para notas de orificios de precisión
Tipos y características de compuertas utilizadas en moldes de inyección de resina
Artículo relacionado


