
Dasar-dasar pemrosesan resin! Tentang pencetakan injeksi
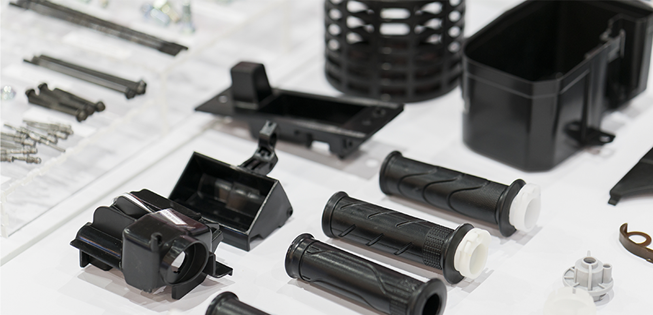
Produk resin, yang juga dikenal sebagai produk plastik, banyak digunakan dalam produk sehari-hari, peralatan elektronik, dan rangka mesin karena ringan, kuat, dan mudah diproduksi dalam jumlah besar. Dalam artikel ini, kami akan memperkenalkan pencetakan injeksi, yang merupakan metode yang paling umum digunakan untuk memproses produk resin.
Apa itu Injection Molding
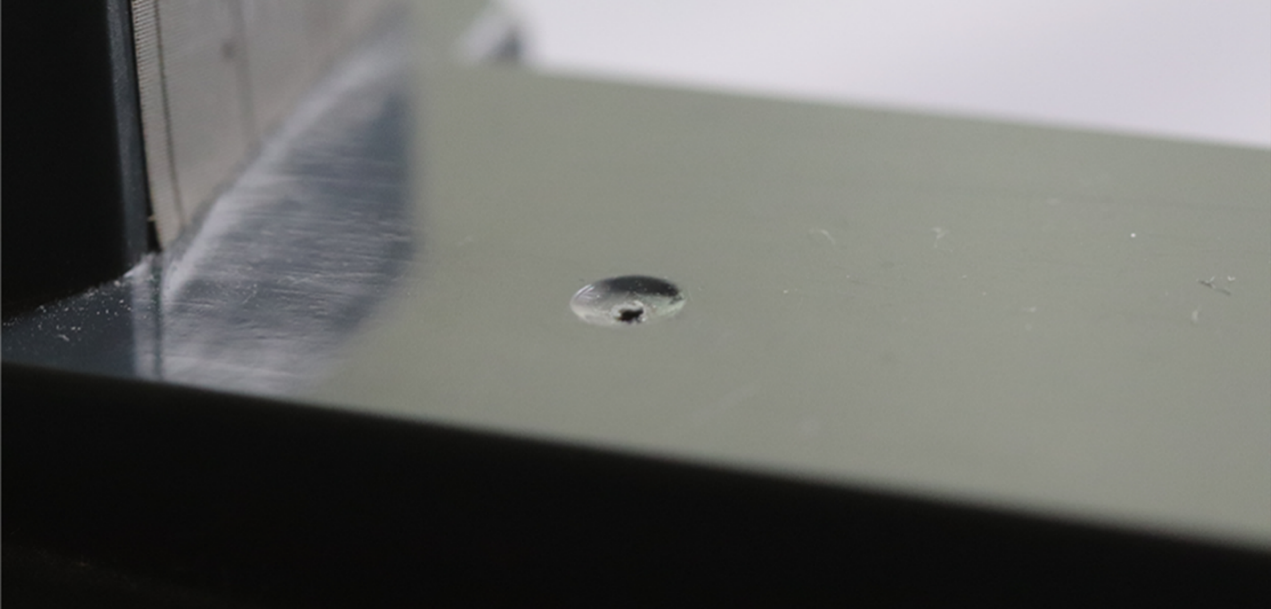
Kami menyebut produksi produk plastik sebagai "pengolahan resin". Dalam pengolahan resin, digunakan resin termoplastik yang melunak saat dipanaskan. Bahan resin granular dipanaskan dan dicairkan, lalu disuntikkan ke dalam cetakan yang terbuat dari logam. Akan tetapi, resin dalam keadaan cair sangat kental dan berlendir tidak seperti cairan seperti air, sehingga harus disuntikkan dengan kekuatan eksternal seperti jarum suntik. Oleh karena itu, pengolahan resin juga disebut "cetak injeksi".
• Pengolahan resin - gerbang
Anda akan menemukan bentuk yang menonjol pada produk resin, seperti yang ditunjukkan dalam foto, yang merupakan tanda titik injeksi resin, yang disebut gerbang.
Cetakan dibagi menjadi dua bagian, yaitu cetakan yang biasanya digunakan untuk membuat sisi penampakan produk resin disebut rongga, sedangkan cetakan yang terletak di dalamnya disebut inti. Dalam pengolahan resin, cetakan dipanaskan hingga mencapai suhu yang tidak langsung mendinginkan dan memadatkan resin saat cetakan atas dan bawah disatukan. Kemudian, resin disuntikkan ke dalamnya. Tunggu beberapa detik hingga resin di dalamnya mendingin dan memadat, lalu buka cetakan. Kemudian, produk resin yang sudah jadi didorong keluar dari dalam cetakan menggunakan ejector pin dan dikeluarkan dari cetakan.
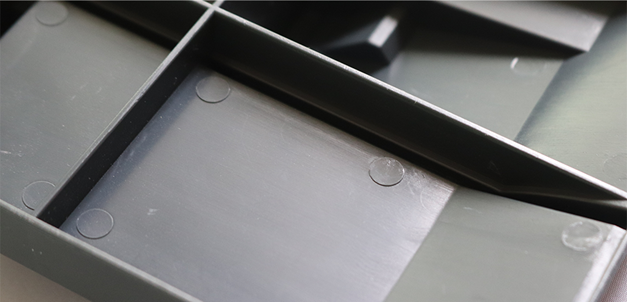
• Pengolahan resin - tanda bidal
Tanda melingkar yang umum pada bagian belakang produk resin adalah tanda bidal, seperti yang ditunjukkan pada gambar.
Kondisi untuk pencetakan injeksi
Kondisi pencetakan pemrosesan resin adalah kunci untuk menentukan kualitas bagian resin
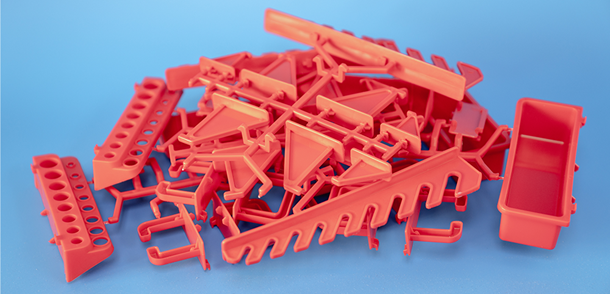
Dalam proses cetak injeksi, resin cair disuntikkan ke dalam cetakan sambil diberi tekanan, resin mengisi cetakan, dan saat resin mendingin dan mengeras, cetakan dibuka dan bagian yang sudah jadi dikeluarkan. Namun, bukan berarti semua proses cetak injeksi selalu dalam kondisi yang sama, dan resin yang sama dapat disuntikkan. Misalnya, saat memotong kayu dengan gergaji, jika kayu lunak, kayu tersebut dapat dipotong tanpa banyak tenaga. Namun, jika kayu keras, Anda hanya dapat memotongnya sedikit demi sedikit dengan menggerakkan mata gergaji berulang kali dan dengan kuat. Perbedaan ini dikenal sebagai "kondisi pemrosesan". Dalam pemrosesan resin, kondisi pemrosesan, seperti kecepatan penuangan resin dan tekanan pengisian, juga harus divariasikan tergantung pada jenis dan bentuk bahan resin yang digunakan. Jika kondisi yang tepat tidak dipilih, hal itu dapat menyebabkan cacat seperti resin tidak mengalir dalam cetakan atau bagian resin tidak keluar dari cetakan. Selain itu, meskipun itu bukan cacat fungsional, hal itu dapat menyebabkan cacat tampilan seperti tekstur permukaan tidak dapat direproduksi dengan mulus dan penyok resin yang terlihat setelah pendinginan. Oleh karena itu, sangat penting untuk menemukan kondisi pencetakan yang tepat selama tahap produksi percobaan dalam proses pencetakan injeksi.
Ada banyak faktor yang memengaruhi kondisi pencetakan pengolahan resin, tetapi berikut ini adalah beberapa faktor umumnya.
・Suhu cetakan
Untuk pencetakan injeksi umum, suhu cetakan adalah 15°C~90°C. Ketika suhu cetakan rendah, resin yang masuk mulai memadat sejak bersentuhan dengan cetakan. Oleh karena itu, jika ada bagian di sekitar resin yang tidak mudah dibentuk, seperti bentuk tipis, suhu cetakan harus diatur lebih tinggi. Namun, jika suhu cetakan terlalu tinggi, itu juga akan menyebabkan cacat, seperti waktu pemadatan resin yang lama, dan gas yang dihasilkan oleh resin akan merusak cetakan, dll., dan juga memungkinkan untuk memperbaiki cetakan dengan memasang sisipan pembuangan, tetapi lebih baik untuk tidak membiarkan suhu cetakan terlalu tinggi.
・Suhu resin
Suhu resin yang disuntikkan ke dalam cetakan juga penting. Pada dasarnya, semakin tinggi suhu, semakin rendah viskositas resin, sehingga resin lebih mudah menembus ke bagian-bagian kecil cetakan. Namun, jika suhu terlalu tinggi, resin akan rusak, dan perbedaan volume selama pendinginan dan pengerasan akan lebih besar, yang merupakan penyebab utama penyok "sink mark". Selain itu, karena viskositas resin yang rendah, resin dapat mengalir ke pin ejektor, sisipan, dan celah cetakan, yang menyebabkan gerinda.
・Kecepatan pengisian
Idealnya, resin terisi dengan kecepatan yang sama dari awal cetakan hingga akhir pengisian, tetapi dalam praktiknya hal ini sulit dicapai dalam banyak kasus. Jika resin mengalir terlalu lambat, akan terjadi semburan pendek resin yang tidak dapat diisi, dan tanda aliran resin akan berubah menjadi garis-garis, yang menyebabkan cacat kosmetik seperti tanda aliran. Sebaliknya, jika resin mengalir terlalu cepat, cetakan akan rusak, dan gesekan akan memperpendek umur cetakan.
Dalam pencetakan injeksi, setelah resin disuntikkan ke dalam cetakan, kondisi pencetakan antara pendinginan dan pemadatan resin dan pelepasan komponen dari lubang cetakan juga penting. Ada dua kondisi representatif yang menentukan status saat ini.
・Tahan tekanan
Dalam pencetakan injeksi, saat cetakan diisi dengan resin, nosel terus memberikan tekanan, dan tekanan ini disebut pengepakan. Jika tekanan penahan rendah, tanda cekungan di bagian belakang rusuk akan terlihat, dan penyusutan akan menjadi lebih besar saat pendinginan, dan ukuran yang diinginkan mungkin tidak tercapai. Sebaliknya, tekanan penahan yang terlalu tinggi dapat menimbulkan gerinda atau mencegah bagian cetakan terlepas.
・Pendinginanwaktu
Meskipun resin yang dipanaskan larut dan menjadi kental, agar bagian resin dapat dikeluarkan dari cetakan, resin harus didinginkan dan dipadatkan. Periode waktu ini disebut pendinginan. Semakin lama pendinginan, semakin besar penyusutan dan semakin kecil ukurannya. Selain itu, waktu pendinginan merupakan bagian besar dari siklus pemrosesan, jadi semakin lama waktu pendinginan, semakin lama siklus pemrosesan, yang menyebabkan biaya produk lebih tinggi. Sebaliknya, jika waktu pendinginan terlalu pendek, cacat seperti deformasi dapat terjadi saat mengeluarkan bagian dengan bidal.
Cetakan injeksi dapat menghasilkan komponen dengan berbagai bentuk, tetapi beberapa bentuk tidak dapat diproduksi, dan contoh representatifnya adalah sebagai berikut.
• Bentuk berdinding tipis yang terlalu tipis tidak dapat diproduksi karena resin yang sangat kental tidak dapat mengalir ke dalam cetakan dengan cukup. Bergantung pada jenis dan bentuk resin, secara umum dianggap bahwa ketebalan 1 mm atau kurang merupakan hal yang perlu diperhatikan.
• Cetakan injeksi dinding vertikal memerlukan "sudut draft" tertentu untuk mengeluarkan bagian yang dicetak dari cetakan. Akibatnya, bahkan dinding yang tampak vertikal pun memiliki bentuk miring yang secara bertahap menebal ke arah akar. Bentuk vertikal tanpa kemiringan draft tidak dapat diproduksi.
• UndercutKarena cetakan terbuka ke atas dan ke bawah, tidak mungkin menghasilkan bentuk yang menghalangi arah gerakan cetakan. Misalnya, tonjolan di dalam fasad atau lubang di samping. Bentuk seperti itu disebut undercut, yang umumnya dikenal sebagai "UNDER", dan tidak dapat diproduksi secara langsung.
• Sudut tajam tanpa sudut R Cetakan untuk pencetakan resin dibuat dengan cara mengerjakan dan mengukir blok logam dan menambahkan berbagai bagian cetakan ke dalamnya. Semua alat untuk memproses logam berbentuk bulat, dan tidak dapat membuat sudut siku-siku di mana permukaannya berlawanan dengan permukaannya. Akibatnya, pencetakan injeksi juga tidak memungkinkan untuk menghasilkan penunjuk tanpa sudut R. Selain itu, dari sudut pandang aliran resin, tidak disarankan untuk menghasilkan bentuk sudut tajam.
Cetakan injeksi adalah salah satu metode pemrosesan resin yang paling umum. Pemahaman terhadap metode cetakan injeksi dan karakteristiknya membantu merancang dan mengembangkan bentuk bagian resin yang lebih baik.
Memahami "Toleransi Kesesuaian" untuk Catatan Lubang Presisi
Jenis dan karakteristik gerbang yang digunakan dalam cetakan injeksi resin
Artikel Terkait


