
Análisis de la tecnología de rectificado para filos de corte frontal de fresas en centros de mecanizado de cinco ejes
autor: Automatización Hansheng
2022-05-02
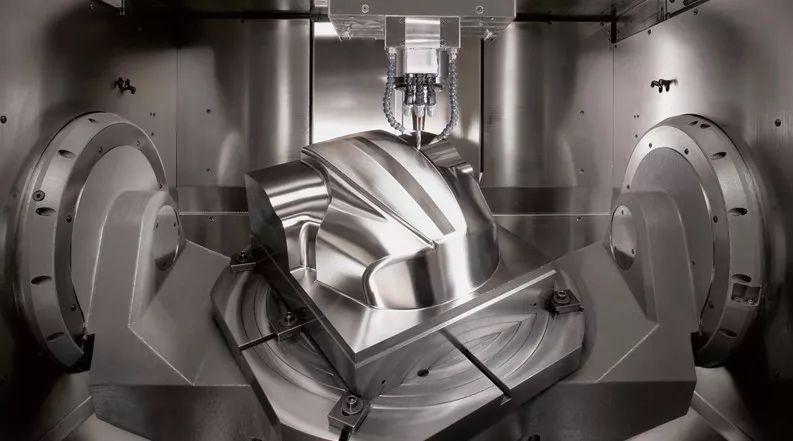
No importa cuántas fresas de extremo de borde se utilicen en el centro de mecanizado de cinco ejes, el primer paso es rectificar la cara del extremo de la cuchilla perpendicular al eje, que es la clave para garantizar que los puntos sobresalientes de la cuchilla del centro de mecanizado de cinco ejes puede estar en el mismo plano. Antes de rectificar la herramienta de mecanizado de cinco ejes, es necesario inspeccionar la muela abrasiva. Si se encuentra algún problema, como descentramiento de la muela abrasiva, superficie cilíndrica irregular o esquinas redondeadas excesivas, es necesario repararlo.
Generalmente, la superficie cilíndrica de la muela abrasiva se puede reparar usando un corrector de muela abrasiva (como un corrector de diamante o un corrector de cuchilla dentada), o se puede usar una muela abrasiva de desecho con una dureza abrasiva relativamente alta para la reparación. Si el plano lateral de la muela abrasiva ya no es plano, se puede reemplazar la muela abrasiva.
Generalmente, la superficie cilíndrica de la muela abrasiva se puede reparar usando un corrector de muela abrasiva (como un corrector de diamante o un corrector de cuchilla dentada), o se puede usar una muela abrasiva de desecho con una dureza abrasiva relativamente alta para la reparación. Si el plano lateral de la muela abrasiva ya no es plano, se puede reemplazar la muela abrasiva.
En primer lugar, al moler cada borde por separado, use la punta de cada borde como punto de referencia y mantenga la punta como principio. Rectifique el ángulo frontal (sin astillar), el ángulo posterior, el ángulo posterior secundario (si un gran volumen de corte requiere buena resistencia, se recomienda agregar un ángulo de cuña de hoja grande frente a la herramienta de rectificado) y el ángulo de inclinación del borde.
En segundo lugar, la selección de ángulos implica un ángulo trasero de 6° a 8°, y un ángulo de inclinación de pala de 1° a 3° (con un ángulo trasero secundario de 30° a 45°). La selección del ángulo posterior depende de la dureza de la pieza de trabajo, y si la dureza del material es alta, el ángulo será menor; El principio para seleccionar el ángulo de inclinación de la hoja es que las cuatro hojas deben ser cóncavas en el medio, y cuanto más plano sea el ángulo, mejor será la precisión de rugosidad. En este punto, cuanto mayor sea la profundidad de mecanizado (por ejemplo, superior a 2 mm pero dentro del rango permitido), mejor será la precisión de rugosidad, ya que todo el filo de corte está involucrado en el resultado del corte.
Luego, después de que se completa el rectificado de la herramienta de mecanizado de articulación de cinco ejes, la herramienta de fresado se erige en una plataforma de centro de mecanizado de cinco ejes. Si el eje es vertical, todas las puntas de la hoja se pueden nivelar y el ángulo de desviación de la hoja se puede alinear de manera uniforme. De esta manera, la herramienta de mecanizado CNC de cinco ejes puede cumplir con los requisitos.
Además, las máquinas herramienta de mecanizado de cinco ejes también se pueden calibrar con un cuadrado de 90 ° en una placa plana y, después de nivelar, observe si hay un espacio o incluso un espacio entre la fresa y el cuadrado. Generalmente, observe primero los dos pies relativamente altos (los dos pies que tocan primero la parte inferior), y si no son perpendiculares, pula los pies más altos hasta que los dos pies opuestos estén a la misma altura (es decir, perpendiculares).
En este punto, hay una diferencia de altura entre estos dos pies y los otros dos pies opuestos, y la fresa girará y bajará los dos pies más altos al mismo tiempo. Del mismo modo, gire la fresa 90 ° nuevamente para observar la verticalidad de los otros dos pies opuestos, de modo que los cuatro pies toquen el fondo al mismo tiempo y que la fresa quede perpendicular.
En el afilado manual del centro de mecanizado de cinco ejes, la altura y los ángulos de la hoja no son fáciles de entender. Durante el entrenamiento, debe variar de persona a persona, siempre y cuando prestes atención a moler un poco la esquina trasera. Si el borde superior es irregular, solo es necesario hacer que la punta de la hoja sobresalga. Además, si no es para el caso de la limpieza de la cavidad interior, se puede rectificar un chaflán superior a 0,2 mm en la punta de la hoja para aumentar la resistencia de la punta de la hoja.
¿Cuáles son los principios para seleccionar puntos de referencia en el mecanizado de piezas de precisión?
Análisis de factores que influyen en la eficiencia de corte de tornos CNC en grandes plantas de procesamiento CNC
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?