
Analisis Teknologi Penggilingan untuk Ujung Pemotongan Tepi Ujung Pabrik Akhir di Pusat Pemesinan Lima Sumbu
Pengarang: Otomasi Hansheng
2022-05-02
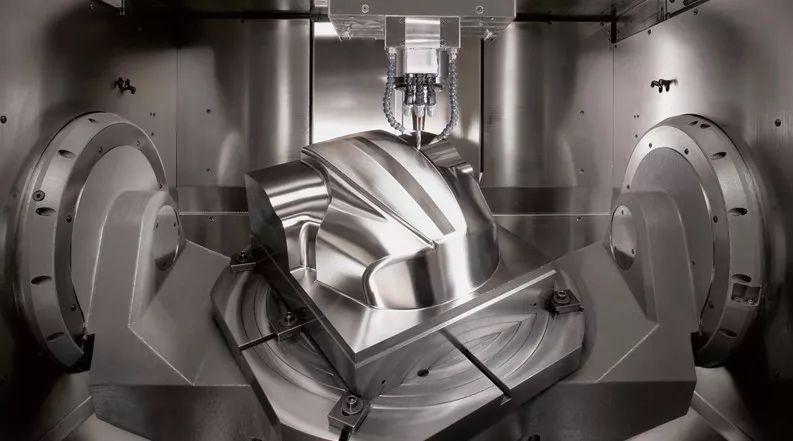
Tidak peduli berapa banyak edge end mill yang digunakan di pusat pemesinan lima sumbu, langkah pertama adalah menggiling permukaan ujung blade tegak lurus terhadap sumbu, yang merupakan kunci untuk memastikan bahwa titik-titik menonjol dari blade pusat pemesinan lima sumbu bisa berada di pesawat yang sama. Sebelum menggerinda pahat pemesinan lima sumbu, roda gerinda perlu diperiksa. Jika ada masalah seperti runout roda gerinda, permukaan silinder yang tidak beraturan, atau sudut bulat yang berlebihan ditemukan, masalah tersebut perlu diperbaiki.
Umumnya, permukaan silinder roda gerinda dapat diperbaiki menggunakan korektor roda gerinda (seperti korektor intan atau korektor bilah gigi), atau roda gerinda limbah dengan kekerasan abrasif yang relatif tinggi dapat digunakan untuk perbaikan. Jika bidang samping roda gerinda tidak rata lagi, roda gerinda dapat diganti.
Umumnya, permukaan silinder roda gerinda dapat diperbaiki menggunakan korektor roda gerinda (seperti korektor intan atau korektor bilah gigi), atau roda gerinda limbah dengan kekerasan abrasif yang relatif tinggi dapat digunakan untuk perbaikan. Jika bidang samping roda gerinda tidak rata lagi, roda gerinda dapat diganti.
Pertama, saat menggiling setiap tepi secara terpisah, gunakan ujung setiap tepi sebagai patokan dan pertahankan ujung sebagai prinsip. Gerinda sudut depan (tanpa chipping), sudut belakang, sudut belakang sekunder (jika volume pemotongan besar membutuhkan kekuatan yang baik, disarankan untuk menambahkan sudut baji pisau besar di depan alat gerinda), dan sudut kemiringan tepi.
Kedua, pemilihan sudut melibatkan sudut belakang 6 ° hingga 8 °, dan sudut kemiringan bilah 1 ° hingga 3 ° (dengan sudut belakang sekunder 30 ° hingga 45 °). Pemilihan sudut belakang tergantung pada kekerasan benda kerja, dan jika kekerasan material tinggi, sudutnya akan lebih kecil; Prinsip pemilihan sudut kemiringan sudu adalah bahwa keempat sudu harus cekung di tengah, dan semakin rata sudutnya, semakin baik akurasi kekasarannya. Pada titik ini, semakin dalam kedalaman pemesinan (seperti lebih besar dari 2 mm tetapi dalam kisaran yang diperbolehkan), semakin baik akurasi kekasarannya, karena seluruh cutting edge terlibat dalam hasil pemotongan.
Kemudian, setelah penggilingan alat pemesinan linkage lima sumbu selesai, alat penggilingan dipasang pada platform pusat pemesinan lima sumbu. Jika sumbu vertikal, semua ujung bilah dapat diratakan, dan sudut deviasi bilah dapat disejajarkan secara merata. Dengan cara ini, alat pemesinan CNC lima sumbu dapat memenuhi persyaratan.
Selain itu, alat mesin pemesinan lima sumbu juga dapat dikalibrasi dengan persegi 90 ° pada pelat datar, dan setelah meratakan, amati apakah ada celah atau bahkan celah antara pemotong frais dan bujur sangkar. Umumnya, amati kedua kaki yang relatif tinggi terlebih dahulu (dua kaki yang menyentuh bagian bawah terlebih dahulu), dan jika tidak tegak lurus, poles kaki yang lebih tinggi hingga kedua kaki yang berlawanan memiliki tinggi yang sama (yaitu tegak lurus).
Pada titik ini, ada perbedaan ketinggian antara kedua kaki ini dan dua kaki berlawanan lainnya, dan pemotong frais akan mengayun dan menurunkan kedua kaki yang lebih tinggi pada saat yang bersamaan. Demikian pula, putar pemotong frais 90 ° lagi untuk mengamati vertikalitas dua kaki lainnya yang berlawanan, sehingga keempat kaki menyentuh bagian bawah secara bersamaan dan membuat pemotong frais tegak lurus.
Dalam penajaman manual pusat pemesinan lima sumbu, tinggi dan sudut bilah tidak mudah dipahami. Selama pelatihan, itu harus bervariasi dari orang ke orang, selama Anda memperhatikan untuk menggiling sedikit sudut belakang. Jika tepi atas tidak rata, Anda hanya perlu membuat ujung bilahnya menonjol. Selain itu, jika bukan untuk membersihkan rongga bagian dalam, talang yang lebih besar dari 0,2 mm dapat digiling di ujung bilah untuk meningkatkan kekuatan ujung bilah.
Apa prinsip untuk memilih tolok ukur dalam pemesinan suku cadang presisi
Analisis Faktor-Faktor yang Mempengaruhi Efisiensi Pemotongan Mesin Bubut CNC di Pabrik Pengolahan CNC Besar
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
