
Cómo elegir un mango de herramienta para el compuesto de torneado y fresado en la fábrica de mecanizado de precisión CNC de Dongguan
2023-05-15
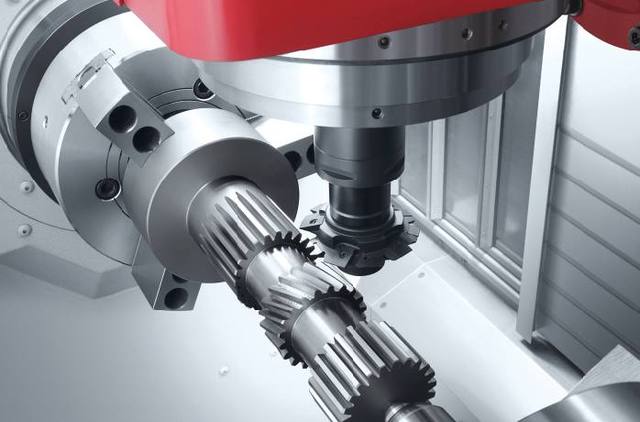
La mayoría de las fábricas de mecanizado de precisión CNC de Dongguan completan el proceso compuesto de torneado y fresado en el centro de torneado. Puede acortar la cadena del proceso de fabricación del producto y mejorar la eficiencia de la producción. El procesamiento de compuestos de torneado y fresado puede lograr completar todos o la mayoría de los pasos de procesamiento en una sola operación, acortando en gran medida la cadena del proceso de fabricación del producto. Por un lado, esto reduce el tiempo auxiliar de producción causado por los cambios de tarjeta, al tiempo que reduce el ciclo de fabricación y el tiempo de espera de los accesorios, lo que puede mejorar significativamente la eficiencia de la producción.
¿Cómo debe la fábrica de procesamiento de precisión CNC de Dongguan elegir el mango de la herramienta para el torneado y fresado de materiales compuestos? ¡Echemos un vistazo juntos!
1. Clasificación de mangos de herramientas compuestas de torneado y fresado
Según el método de procesamiento, se puede dividir en dos tipos: mangos de herramientas de fresado y mangos de herramientas de torneado
Mangos de herramientas de fresado: estos tipos son básicamente equivalentes a los mangos de herramientas utilizados en los centros de mecanizado ordinarios, como mangos comunes, mangos de herramientas potentes, mangos de herramientas hidráulicas, mangos de herramientas de fresado de superficies y cortadores de perforación. Hay una gran variedad de tipos, y creo que todo el mundo está familiarizado con ellos. No entraremos en detalles aquí, pero principalmente presentaremos los siguientes mangos de herramientas de torneado.
Los portaherramientas de torneado tienen la característica de que solo gira la pieza de trabajo, mientras que el portaherramientas no gira.
Según las especificaciones del vástago cónico del husillo del torno, existen tres tipos principales: BBT (BIG-PLUS), CAPTO y HSK-T.
1) BBT es un sistema de conexión de posicionamiento de dos lados desarrollado sobre la base del mango de herramienta BT original con un cono de 7:24;
2) CAPTO es un sistema de conexión de posicionamiento de dos lados que utiliza una estructura de pirámide triangular cónica de 1:20; (Los dos anteriores son tipos de conexión muy maduros y ampliamente utilizados entre el mango de la herramienta y el husillo).
3) HSK-T es un tipo de vástago de herramienta compuesto de torneado y fresado que solo se ha estandarizado en los últimos años, basado en la serie HSK-A (cono 1:10) y mejorado para cumplir con los requisitos del mecanizado de torneado. Está desarrollado sobre la base del HSK-A original para controlar estrictamente la tolerancia de ancho del chavetero de transmisión, con el fin de mejorar el problema de los cambios de altura de la punta de la herramienta durante el torneado. Al fresar, los mangos de herramientas de la serie HSK-A se pueden usar universalmente.
2. Mango de herramienta modular
Hay dos tipos principales de mangos y cabezas de herramientas de torno modular, a saber, tipo inclinado (45 °) y tipo recto (90 °).
1. Tipo oblicuo: la fuerza de corte sigue principalmente la dirección del eje del mango de la herramienta, y el eje B soporta un par de torsión menor, lo que es más favorable para el husillo del torno. Debido a una inclinación de 45 °, la longitud de suspensión de la barra de herramientas se puede reducir y es fácil evitar la interferencia entre el husillo y el mandril del torno. Es adecuado para caras frontales de piezas de trabajo de diámetro corto o grande y torneado cilíndrico.
2. Tipo de corte directo: es un tipo relativamente universal con una variedad de soportes de disco izquierdo y derecho para elegir, así como un tipo que se puede usar con barras de herramientas de torneado ordinarias y barras de mandrinado, adecuadas para la mayoría de las situaciones de procesamiento de torneado. Para el procesamiento de piezas de trabajo más largas, también es beneficioso evitar interferencias con el contrapunto del torno.
2. Portaherramientas modular
Los tipos específicos de portaherramientas combinados se dividen principalmente en dos tipos: inclinados (45 °) y ortogonales (90 °).
1. Tipo oblicuo: la fuerza de corte sigue principalmente el eje del portaherramientas, y el par de torsión del rodamiento B es pequeño, lo que es más favorable para el husillo del torno. Debido a un ángulo de inclinación de 45 °, se puede reducir la longitud sobresaliente del portaherramientas, lo que puede evitar fácilmente la interferencia entre el husillo y el mandril del torno. Es adecuado para tornear caras frontales y círculos exteriores de piezas de trabajo de diámetro corto o grande.
2. Tipo ortogonal: es un tipo relativamente común con una variedad de portaherramientas de disco izquierdo y derecho para elegir, y se puede usar junto con barras de herramientas de torneado ordinarias y barras de mandrinar, adecuadas para la mayoría de las situaciones de torneado. Para el procesamiento de piezas de trabajo más largas, también es beneficioso evitar la interferencia con el contrapunto del torno.
A través de la introducción anterior, creo que todos tienen una cierta comprensión de los mangos de las herramientas de torneado y fresado en la fábrica de procesamiento de precisión CNC de Dongguan. Al elegir un mango de herramienta, sabrá qué tipo de mango de herramienta se utiliza para qué tipo de procesamiento.
Punto de referencia del proceso para el procesamiento de piezas de precisión
¿Cuál es el motivo general de los informes de errores en el centro de mecanizado de la fábrica de mecanizado de precisión CNC de Dongguan?
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?