
Cara Memilih Gagang Alat untuk Membubut dan Menggiling Senyawa di Pabrik Mesin Presisi CNC Dongguan
2023-05-15
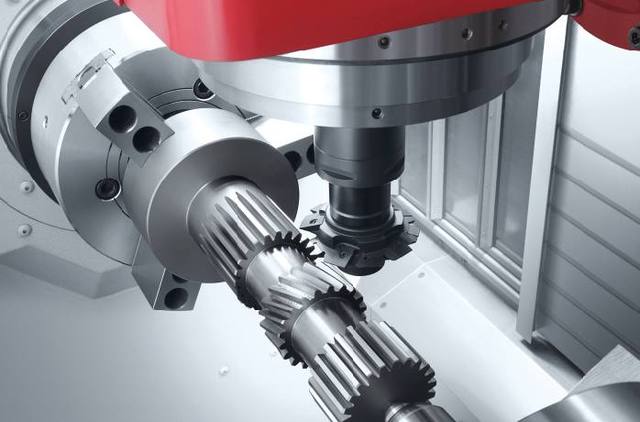
Sebagian besar pabrik pemesinan presisi Dongguan CNC menyelesaikan proses komposit pembubutan dan penggilingan di pusat pembubutan. Ini dapat mempersingkat rantai proses pembuatan produk dan meningkatkan efisiensi produksi. Pemrosesan komposit pembubutan dan penggilingan dapat menyelesaikan semua atau sebagian besar langkah pemrosesan dalam satu operasi, sangat memperpendek rantai proses pembuatan produk. Di satu sisi, ini mengurangi waktu tambahan produksi yang disebabkan oleh perubahan kartu, sekaligus mengurangi siklus pembuatan dan waktu tunggu perlengkapan, yang dapat meningkatkan efisiensi produksi secara signifikan.
Bagaimana sebaiknya Dongguan CNC Precision Processing Factory memilih gagang perkakas untuk pembubutan dan penggilingan komposit? Mari kita lihat bersama!
1. Klasifikasi shank perkakas komposit pembubutan dan penggilingan
Menurut metode pengolahannya, dapat dibagi menjadi dua jenis: shank alat penggilingan dan shank alat putar
Shanks alat penggilingan: Jenis ini pada dasarnya setara dengan shank alat yang digunakan di pusat permesinan biasa, seperti shank umum, shank alat yang kuat, shank alat hidrolik, shank alat penggilingan permukaan, dan pemotong membosankan. Ada berbagai macam jenis, dan saya yakin semua orang mengenalnya. Kami tidak akan merinci di sini, tetapi terutama memperkenalkan betis alat pemutar berikut.
Dudukan pahat bubut memiliki ciri hanya benda kerja yang berputar, sedangkan dudukan pahat tidak berputar.
Menurut spesifikasi dari shank lancip spindel bubut, ada tiga jenis utama: BBT (BIG-PLUS), CAPTO, dan HSK-T.
1) BBT adalah sistem koneksi pemosisian dua sisi yang dikembangkan berdasarkan pegangan alat BT asli dengan lancip 7:24;
2) CAPTO adalah sistem koneksi pemosisian dua sisi menggunakan struktur piramida segitiga lancip 1:20; (Dua di atas adalah jenis koneksi yang sangat matang dan banyak digunakan antara pegangan alat dan spindel.)
3) HSK-T adalah tipe shank tool komposit turn-milling yang baru distandarisasi dalam beberapa tahun terakhir, berdasarkan seri HSK-A (lancip 1:10) dan ditingkatkan untuk memenuhi persyaratan pemesinan pembubutan. Ini dikembangkan berdasarkan HSK-A asli untuk secara ketat mengontrol toleransi lebar alur pasak transmisi, untuk memperbaiki masalah perubahan ketinggian ujung alat selama belok. Saat milling, gagang alat seri HSK-A dapat digunakan secara universal.
2. Pegangan alat modular
Ada dua jenis utama gagang dan kepala alat bubut modular, yaitu tipe miring (45 °) dan tipe lurus (90 °).
1. Jenis miring: Gaya pemotongan terutama mengikuti arah sumbu gagang pahat, dan sumbu B menghasilkan torsi torsi yang lebih sedikit, yang lebih menguntungkan untuk poros bubut. Karena kemiringan 45 °, panjang suspensi bilah alat dapat dikurangi, dan mudah untuk menghindari interferensi antara spindel dan chuck bubut. Sangat cocok untuk permukaan ujung benda kerja berdiameter pendek atau besar dan putaran silinder.
2. Jenis pemotongan langsung: Ini adalah jenis yang relatif universal dengan berbagai pemegang cakram kiri dan kanan untuk dipilih, serta jenis yang dapat digunakan dengan bilah perkakas belok biasa dan bilah bor, cocok untuk sebagian besar situasi pemrosesan belok. Untuk pemrosesan benda kerja yang lebih lama, juga bermanfaat untuk menghindari gangguan pada tailstock mesin bubut.
2. Pemegang alat modular
Jenis khusus pemegang alat gabungan terutama dibagi menjadi dua jenis: miring (45 °) dan ortogonal (90 °).
1. Jenis miring: Gaya potong terutama mengikuti sumbu dudukan alat, dan torsi torsi bantalan B kecil, yang lebih menguntungkan untuk poros bubut. Karena sudut kemiringan 45 °, panjang dudukan alat yang menjorok dapat dikurangi, yang dapat dengan mudah menghindari interferensi antara spindel dan chuck bubut. Sangat cocok untuk memutar permukaan ujung benda kerja berdiameter pendek atau besar dan lingkaran luar.
2. Jenis ortogonal: Ini adalah jenis yang relatif umum dengan berbagai dudukan alat cakram kiri dan kanan untuk dipilih, dan dapat digunakan bersama dengan bilah perkakas belok biasa dan bilah bor, cocok untuk sebagian besar situasi belok. Untuk pemrosesan benda kerja yang lebih lama, menghindari gangguan pada tailstock bubut juga bermanfaat.
Melalui pengantar di atas, saya percaya setiap orang memiliki pemahaman tertentu tentang pegangan alat bubut dan penggilingan di Pabrik Pemrosesan Presisi CNC Dongguan. Saat memilih pegangan alat, Anda akan tahu jenis pegangan alat apa yang digunakan untuk pemrosesan seperti apa.
Tolok ukur proses untuk pemrosesan suku cadang presisi
Apa alasan umum untuk pelaporan kesalahan di pusat permesinan Pabrik Mesin Presisi Dongguan CNC
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
