
Métodos de compensación para centros de mecanizado CNC
autor: Hansheng Automatización-kk
2023-05-11
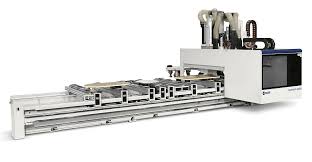
Durante el proceso de mecanizado de los centros de mecanizado CNC, puede haber problemas de trayectoria causados por los factores de forma de la herramienta, que no son un problema. Podemos solucionarlos a través de métodos de compensación. Hay tres métodos de compensación comúnmente utilizados.
1. Compensación de longitud de herramienta
La entrada de datos para la programación del centro de mecanizado CNC requiere especificar el centro de mecanizado de la pieza para establecer el sistema de coordenadas de programación de la pieza. Este sistema de coordenadas es solo un sistema de coordenadas de pieza, con el punto cero en la pieza. La compensación de longitud del centro de mecanizado CNC solo está relacionada con la coordenada Z, a diferencia del punto cero de programación en los planos X e Y. La herramienta se posiciona por el orificio cónico del husillo sin cambiar, y la longitud de cada herramienta en el punto cero de la coordenada Z es diferente.
El centro de mecanizado CNC necesita perforar un orificio con una profundidad de 50 mm y luego perforar un orificio con una profundidad de 45 mm. Use una broca de 250 mm de largo y un macho de 350 mm de largo para perforar un agujero con una profundidad de 50 mm. En este punto, el centro de mecanizado ya ha fijado el punto cero de la pieza, y al sustituir el macho por roscado.
Si ambas cuchillas comienzan a mecanizar desde el punto cero establecido y el macho es demasiado largo para roscar debido a que es más largo que la broca, se dañan la herramienta y la pieza de trabajo. Si se configura la compensación de herramienta, se compensará la longitud del macho y la broca. Después de establecer el punto cero del centro de mecanizado.
Incluso si la longitud del grifo y la broca es diferente, debido a la existencia de compensación, la coordenada Z del punto cero ha compensado automáticamente la longitud del grifo a Z+ (o Z) cuando llama al grifo para trabajar, asegurando la precisión de el punto cero del mecanizado.
2. Compensación del radio de la herramienta
Los centros de mecanizado CNC tienen compensación de radio de herramienta y, al programar, se puede ignorar el diámetro de la herramienta. La compensación de la longitud de la herramienta se aplica a todas las herramientas, mientras que la compensación del radio de la herramienta generalmente solo se usa para las fresas. Cuando la fresa procesa el contorno exterior o interior de la pieza de trabajo, se utiliza la compensación del radio de la herramienta. Cuando se utiliza la fresa frontal para mecanizar la superficie frontal de la pieza de trabajo, solo se requiere una compensación de la longitud de la herramienta.
La compensación del radio de la herramienta de los centros de mecanizado CNC es una instrucción relativamente difícil de entender y usar, por lo que no están dispuestos a usarla en la programación. De hecho, comprenderlo y dominarlo puede aportar una gran comodidad a la programación y el mecanizado.
Al preparar un programa para procesar la forma de una pieza de trabajo con una fresa, el primer paso es calcular cuidadosamente los valores de las coordenadas en función de las dimensiones generales de la pieza de trabajo y el radio de la herramienta para determinar la trayectoria del centro de la herramienta. El radio de la herramienta utilizada es solo el valor del radio de esta fresa. Después de completar el programa, se descubre que esta fresa no es adecuada para cambiar a herramientas de otros diámetros.
En este punto, es necesario recalcular los valores de las coordenadas de la trayectoria tomada por el centro de la herramienta. Para moldes con formas complejas, el recálculo es demasiado difícil. El procesamiento del contorno de una pieza de trabajo se puede dividir en mecanizado de desbaste y mecanizado de precisión. Después de programar el programa de desbaste, se completa el desbaste.
Después del mecanizado en bruto, las dimensiones generales de la pieza de trabajo han cambiado y la carga de trabajo para calcular las coordenadas centrales de la herramienta de mecanizado de precisión es demasiado grande; Si se utiliza la compensación del radio de la herramienta, el radio de la herramienta se puede ignorar y programar de acuerdo con el tamaño de la pieza de trabajo. Luego, el radio de la herramienta se usa como compensación de radio y se coloca en el registro de compensación de radio. Se puede realizar el reemplazo temporal de las fresas o el mecanizado de desbaste y precisión. Simplemente cambiando el valor de compensación del radio de la herramienta puede controlar el tamaño de las dimensiones externas de la pieza de trabajo, y básicamente no hay necesidad de hacer ninguna modificación al programa.
3. Compensación de compensación de accesorios
El desplazamiento de la fijación del centro de mecanizado se puede utilizar sin tener en cuenta la posición de la fijación de la pieza de trabajo. Cuando los centros de mecanizado CNC procesan piezas de trabajo pequeñas, el accesorio puede sujetar varias piezas de trabajo a la vez, sin tener en cuenta los puntos cero de coordenadas de cada pieza de trabajo durante la programación. Simplemente programe de acuerdo con sus respectivos puntos cero de programación, y luego use el desplazamiento del accesorio para mover los puntos cero de programación en cada pieza de trabajo.
El desplazamiento del dispositivo se ejecuta usando los comandos de desplazamiento del dispositivo G54 a G59, o el sistema de coordenadas se puede configurar usando el comando G92; Después de procesar una pieza de trabajo, utilice G92 para restablecer el nuevo sistema de coordenadas de la pieza de trabajo al procesar la siguiente pieza de trabajo.
Descripción general de los centros de mecanizado en el procesamiento de piezas de precisión
Conceptos básicos del corte a alta velocidad en el mecanizado de piezas de precisión
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?