
¿Cómo controlar los bordes afilados y las rebabas de las piezas de chapa de acero inoxidable de los ascensores?

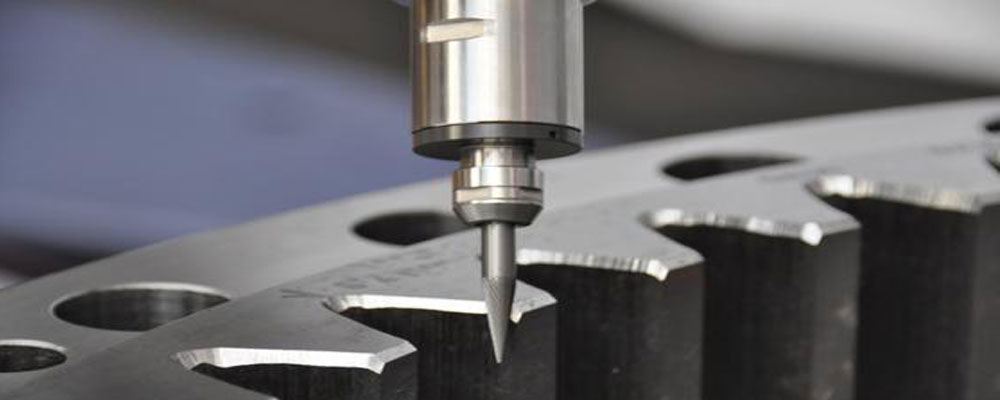
Causas de bordes afilados y rebabas en piezas de chapa
Los bordes afilados son convergencias planas que ocurren naturalmente durante el procesamiento.
La rebaba de punzonado de chapa se refiere a la etapa de separación a la que ingresa el material después de sufrir deformaciones elásticas y plásticas durante el proceso de punzonado o cizallamiento. Cuando comienza el corte, aparecen grietas cerca del borde del troquelado.
A medida que aumenta la cantidad de material removido, las grietas superiores e inferiores continúan propagándose hacia el material. Cuando el espacio del borde de corte se establece correctamente, las grietas superior e inferior se superponen y la hoja generalmente se rompe y se aísla. Cuando la separación del borde de corte no se establece como se esperaba, las grietas superior e inferior no se superponen, lo que produce rebabas de perforación.
Las principales causas de las rebabas en las piezas de chapa cortadas con láser son:
- Cuando la máquina de corte por láser trabaja en la pieza de trabajo, la alta energía generada por el rayo láser hace que la parte cortada de la pieza de trabajo se evapore y se evapore rápidamente. Para garantizar la calidad del corte, la escoria que queda en la superficie después de la gasificación de la superficie de corte de la pieza de trabajo debe pasar a través del gas auxiliar.
- Se supone que no se utiliza ningún gas auxiliar después de que la escoria se haya enfriado. En este caso, se producirán rebabas en la superficie de corte, que es la causa fundamental de las rebabas. De manera similar, el ajuste de los parámetros de mecanizado y la precisión del equipo son causas secundarias de rebabas.
- Debido a los requisitos del proceso de estampado/cizallado, la microconexión ampliada entre la pieza y los contactos de la herramienta es una causa importante de rebabas.
Es necesario controlar los bordes afilados y las rebabas.
Básicamente, los bordes afilados y las rebabas creadas durante el mecanizado de chapa pueden afectar la calidad de la superficie y la apariencia de la pieza de trabajo y crear riesgos para la seguridad.
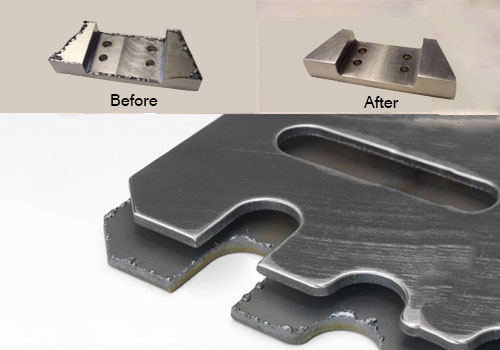
El método para controlar bordes afilados y rebabas.
Existen dos tipos de control de aristas vivas y rebabas:
La primera consideración es la ausencia de bordes afilados y técnicas de manipulación de rebabas, incluido el mantenimiento de la altura de las rebabas dentro de los límites permitidos. Para las piezas de chapa de acero inoxidable de ascensores, el departamento de diseño se centra en el mecanismo de formación de rebabas y las técnicas de eliminación en la etapa de diseño del producto/proceso para limitar las rebabas.
El otro tipo se refiere a la tecnología de desbarbado, como los siguientes métodos en la producción de punzonado y cizallado:
1.Determinar una holgura razonable para la herramienta durante el proceso de estampado y corte es un factor importante que afecta las rebabas del producto. El tamaño del espacio del borde depende de la resistencia y el grosor del material que se va a estampar y cortar.
2.El desgaste y rugosidad del filo de la herramienta en el troquelado/corte es otra causa importante que afecta la rebaba del producto. Por lo tanto, se controla el grado de desgaste y la rugosidad del filo. Si el borde está dañado o desgastado, se doblará y el espacio aumentará debido al desgaste lateral, lo que aumentará la rebaba. En el proceso de producción, las herramientas suelen pasar por tres etapas: desgaste inicial, desgaste normal y desgaste anormal. Es perfecto utilizar diferentes herramientas ante un desgaste anormal. Sin embargo, debido a las limitaciones de los requisitos de precisión del producto, la altura permitida de las rebabas puede alcanzar el área de desgaste normal. Ahora es el momento de reemplazar y moler. El filo de la herramienta debe revisarse, mantenerse y pulirse con frecuencia para reducir las rebabas del material y la fuerza de corte de la máquina herramienta y prolongar su vida útil.
3.Elija las herramientas, el equipo y la condición de mecanizado adecuados. El material de la herramienta debe seleccionarse para que tenga una alta resistencia al desgaste y dureza. Cuanto más duro sea el filo de la herramienta, menor será la altura de la rebaba.
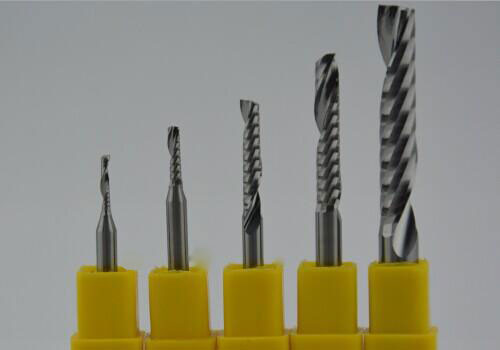
Para la precisión del equipo de mecanizado, la mayor precisión estática y dinámica del equipo proporcionará menos posibilidades de que se produzcan rebabas en la placa. El aceite lubricante reduce la fricción entre el material a mecanizar y el filo de la herramienta. Al mismo tiempo, evita los aumentos de temperatura provocados por la deformación por cizallamiento y evita que el material mecanizado se adhiera al filo de la herramienta. De esta manera, unas buenas condiciones de lubricación pueden reducir la posibilidad de que se formen rebabas. Además, existen algunas otras medidas que se pueden tomar en la producción de corte por láser. Por ejemplo, la precisión estática y dinámica de la máquina se puede modificar seleccionando gases auxiliares de corte de alta pureza y parámetros de corte adecuados.
En cuanto a las microconexiones entre las piezas y los contactos de la herramienta en estampación/cizallado, se deben utilizar lo menos posible. Después de eso, se debe eliminar manualmente o con una máquina.
Otras medidas para controlar los bordes cortantes y las rebabas
Además de tomar las medidas anteriores para minimizar los bordes afilados y las rebabas, el orden de priorización para eliminar los bordes afilados y las rebabas se clasifica como riesgo alto, medio y bajo. Estos se basan en los requisitos de cada etapa y los riesgos asociados con bordes afilados y rebabas.
Algunos productos deben desbarbarse durante la producción de piezas de chapa de ascensor y su posterior procesamiento. Sin embargo, hay algunos productos que van directamente al ensamblaje del producto. Pensar en el producto desde un punto de vista económico adecuado. Elija diferentes medidas de desbarbado para garantizar una alta calidad del producto y eficiencia de producción con bajo costo.
Actualmente existen muchas técnicas para eliminar bordes afilados y rebabas en piezas de chapa metálica. Aún así, la mayoría de las piezas de chapa de acero inoxidable del ascensor son mecánicamente estratégicas. Los bordes afilados y las rebabas se eliminan mediante el rectificado mecánico antes de doblar piezas de tamaño mediano a grande. Para piezas de pequeño volumen, se pueden utilizar estrategias de bruñido y rebabado manuales.
Proceso de desbarbado estándar de chapa SS
La máquina desbarbadora se puede colocar detrás del centro de punzonado y cizallado. Este método se utiliza principalmente para desbarbar puertas de automóviles, puertas de pasillos y paredes de automóviles en producción en masa, sin doblar. La máquina desbarbadora con cepillo se puede colocar después de la cortadora láser y se utiliza principalmente para lotes medianos, como cabezales de puertas, paredes frontales, techos, etc., así como para desbarbar productos no doblados después del corte por láser.
Las herramientas de desbarbado manuales también se pueden utilizar para lotes pequeños, productos que no son adecuados para el desbarbado mecánico.
Existen muchas limitaciones para la selección y determinación racional de la tecnología de desbarbado, incluido el entorno de producción actual, la calidad técnica de los trabajadores y la propensión a trabajar. Un proceso de desbarbado adecuado puede ayudar a mejorar la calidad del producto y reducir los costos de fabricación. Bajo el concepto de aseguramiento de la calidad, es fundamental elegir el proceso de desbarbado al menor costo.
Una elección inteligente de la tecnología de desbarbado implica plantearse preguntas razonables sobre qué proceso de desbarbado utilizar e influir fundamentalmente en las inversiones en plantas, equipos de proceso y protección del medio ambiente.
Mecanizado CNC de componentes para equipos de generación de energía con biomasa
La diferencia entre cromado, zincado y niquelado
Artículo relacionado


