
Problemas de calidad que son propensos a ocurrir en el potente corte de engranajes helicoidales de cabeza múltiple en el procesamiento de piezas de precisión
2023-05-15
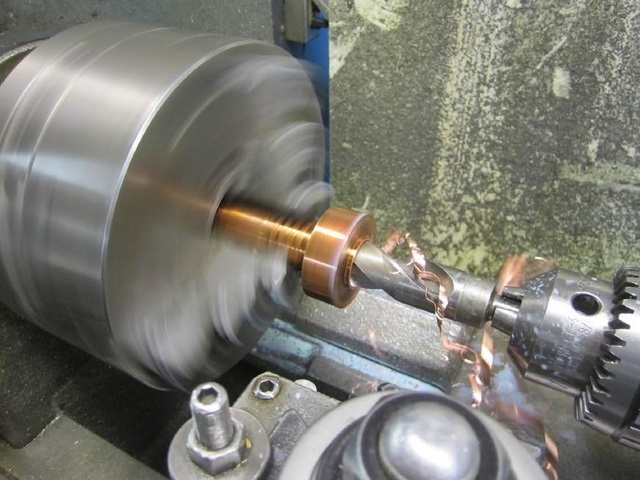
La razón principal del fenómeno de atascamiento de herramientas durante el mecanizado de piezas de precisión es que la pieza de trabajo no está firmemente sujeta y se mueve, lo que da como resultado un aumento en el volumen de corte. Además, la poca elasticidad del vástago de la herramienta de torneado, la selección demasiado grande de parámetros de corte, el ángulo de ataque longitudinal demasiado grande de la herramienta de torneado de tornillo sinfín, la selección incorrecta del fluido de corte o el endurecimiento debido al borde de corte romo de la herramienta de torneado, que afecta el corte. , también puede provocar el atascamiento de la herramienta. Una vez que se produce el corte, puede dañar la herramienta de torneado o la pieza de trabajo desechada, mientras que puede dañar la máquina herramienta. Por lo tanto, se deben hacer esfuerzos para prevenirlo.
La forma incorrecta del diente se debe principalmente al rectificado e instalación de herramientas de torneado en el procesamiento de piezas de precisión. Por ejemplo, no se han corregido las esquinas afiladas de la herramienta de corte; Altura desigual entre la punta de la herramienta de torneado y el centro de la pieza de trabajo; La bisectriz de la punta de la hoja no es perpendicular al eje de la pieza de trabajo; No instalar correctamente la herramienta de acuerdo con la forma del tornillo sinfín durante el torneado de precisión, etc. Además, el desgaste de la herramienta de torneado también puede afectar la corrección de la forma del diente.
Vibración causada por la mala calidad de la superficie y la rigidez insuficiente del portaherramientas; herramientas de torneado desafiladas o dañadas; Mala rigidez de la pieza de trabajo y selección incorrecta de los parámetros de corte; La cantidad prestada durante el mecanizado de desbaste es demasiado grande para ser corregida; Margen insuficiente en la etapa de acabado; Selección incorrecta del fluido de corte; La aparición de acumulación de virutas o aspereza de las virutas en el lado de los dientes del tornillo sinfín durante el torneado dará como resultado una disminución en la calidad de la superficie.
Cómo los fabricantes de mecanizado CNC garantizan una alta precisión en el procesamiento de piezas
¿Por qué los ejes delgados se doblan durante el mecanizado de piezas de precisión?
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?