
Apa itu Gravity Casting
2025-08-05
Apa itu Gravity Casting?
Pengecoran gravitasi, juga dikenal sebagai pengecoran tuang gravitasi, adalah proses pengecoran logam yang mengandalkan gaya gravitasi untuk mengisi cetakan dengan logam cair. Tidak seperti metode bertekanan tinggi seperti die casting, teknik ini tidak menggunakan tekanan eksternal—sebagai gantinya, logam cair mengalir secara alami ke dalam rongga cetakan karena tarikan gravitasi. Terkenal karena fleksibilitasnya, efektivitas biayanya, dan kemampuannya untuk menghasilkan komponen dengan integritas tinggi, pengecoran gravitasi telah menjadi andalan dalam berbagai industri, mulai dari otomotif hingga kedirgantaraan. Dalam blog ini, kami akan membahas dasar-dasar pengecoran gravitasi, prosesnya langkah demi langkah, perbandingannya dengan metode pengecoran lainnya, dan berbagai aplikasinya.
Dasar-Dasar: Mendefinisikan Gravity Casting
Pada intinya, pengecoran gravitasi adalah proses manufaktur di mana logam cair dituangkan ke dalam cetakan permanen (biasanya terbuat dari baja atau besi cor) dan dibiarkan mengisi rongga hanya dengan gaya gravitasi. Setelah logam mendingin dan mengeras, cetakan dibuka, dan hasil coran dikeluarkan. Sifat permanen cetakan ini membedakannya dari metode sekali pakai seperti pengecoran pasir, sehingga ideal untuk produksi dengan volume sedang hingga tinggi.
Karakteristik utama pengecoran gravitasi meliputi:
- Ketergantungan pada gravitasi untuk pengisian cetakan, menghilangkan kebutuhan akan sistem tekanan yang rumit.
- Penggunaan cetakan logam yang dapat digunakan kembali, yang memastikan geometri komponen yang konsisten di seluruh siklus produksi.
- Kesesuaian untuk desain komponen sederhana dan agak rumit, terutama yang berdinding tebal.
- Kompatibilitas dengan berbagai logam non-ferrous, termasuk aluminium, seng, tembaga, dan paduan magnesium.
Sejarah Singkat Pengecoran Gravitasi
Akar pengecoran gravitasi dapat ditelusuri kembali ke peradaban kuno, di mana para pekerja logam menuangkan perunggu atau tembaga cair ke dalam cetakan batu atau tanah liat menggunakan gravitasi. Namun, iterasi modern dari proses ini muncul pada akhir abad ke-19 dengan perkembangan cetakan logam yang tahan lama, yang memungkinkan penggunaan berulang dan presisi yang lebih tinggi.
Pada pertengahan abad ke-20, kemajuan dalam metalurgi dan desain cetakan memperluas penerapan pengecoran gravitasi. Industri otomotif, khususnya, mengadopsi teknik ini untuk memproduksi komponen mesin, karena menawarkan keseimbangan antara biaya dan kualitas. Saat ini, pengecoran gravitasi terus berkembang dengan desain berbantuan komputer (CAD) untuk rekayasa cetakan dan sistem penuangan otomatis, yang meningkatkan akurasi dan efisiensi produksi.
Proses Pengecoran Gravitasi: Langkah demi Langkah
Pengecoran gravitasi melibatkan beberapa tahap penting, yang masing-masing dirancang untuk memastikan logam cair mengisi cetakan secara merata dan memadat menjadi komponen berkualitas tinggi. Berikut rinciannya:
1. Persiapan Cetakan
Prosesnya dimulai dengan menyiapkan cetakan permanen, yang biasanya terbuat dari logam tahan panas seperti besi cor atau baja perkakas. Cetakan ini dirancang untuk mencerminkan bentuk persis komponen yang diinginkan, termasuk saluran yang diperlukan (disebut "gerbang" dan "riser") untuk mengarahkan aliran logam cair dan mengkompensasi penyusutan.
Cetakan dapat berupa satu bagian (untuk komponen sederhana) atau dibagi menjadi dua bagian (untuk geometri kompleks dengan undercut). Sebelum digunakan, cetakan dipanaskan terlebih dahulu hingga suhu tertentu (biasanya 200–300°C untuk paduan aluminium) untuk mencegah kejutan termal saat logam cair dituang, yang dapat menyebabkan retak cetakan atau pendinginan coran yang tidak merata.
2. Peleburan dan Persiapan Logam
Paduan logam yang dipilih (misalnya, aluminium A356, seng ZAMAK 3) dilebur dalam tungku pada suhu berkisar antara 600°C (untuk seng) hingga 750°C (untuk aluminium). Selama peleburan, pengotor dihilangkan melalui proses seperti fluks atau degassing untuk memastikan kemurnian logam—pengotor dapat melemahkan hasil pengecoran akhir atau menyebabkan cacat permukaan.
3. Menuang Logam Cair
Setelah logam mencapai suhu dan kemurnian optimal, logam dituangkan dengan hati-hati ke dalam sprue cetakan (saluran vertikal yang mengarah ke rongga). Logam mengalir melalui sprue, gerbang, dan masuk ke dalam rongga cetakan sepenuhnya karena gravitasi. Kecepatan dan sudut penuangan sangat penting: terlalu cepat, logam dapat memercik atau terperangkap gelembung udara; terlalu lambat, logam dapat mendingin sebelum waktunya, menyisakan bagian yang tidak terisi.
4. Pendinginan dan Pemadatan
Setelah cetakan terisi, logam cair mendingin dan memadat. Laju pendinginan dikontrol oleh material cetakan dan suhu pemanasan awal—cetakan logam menghantarkan panas secara efisien, sehingga pendinginan lebih cepat daripada cetakan pasir. Pendinginan cepat ini dapat menghasilkan struktur butiran yang lebih halus, sehingga meningkatkan kekuatan coran dibandingkan dengan proses pendinginan yang lebih lambat.
5. Pembukaan Cetakan dan Pelepasan Coran
Setelah mengeras, cetakan dibuka (secara manual atau melalui sistem hidrolik untuk cetakan besar), dan hasil coran dikeluarkan. Logam berlebih (seperti sprue atau flash) dipangkas, dan coran dapat menjalani proses tambahan seperti perlakuan panas, pemesinan, atau penyelesaian permukaan (misalnya, pengecatan atau anodisasi) untuk memenuhi spesifikasi akhir.
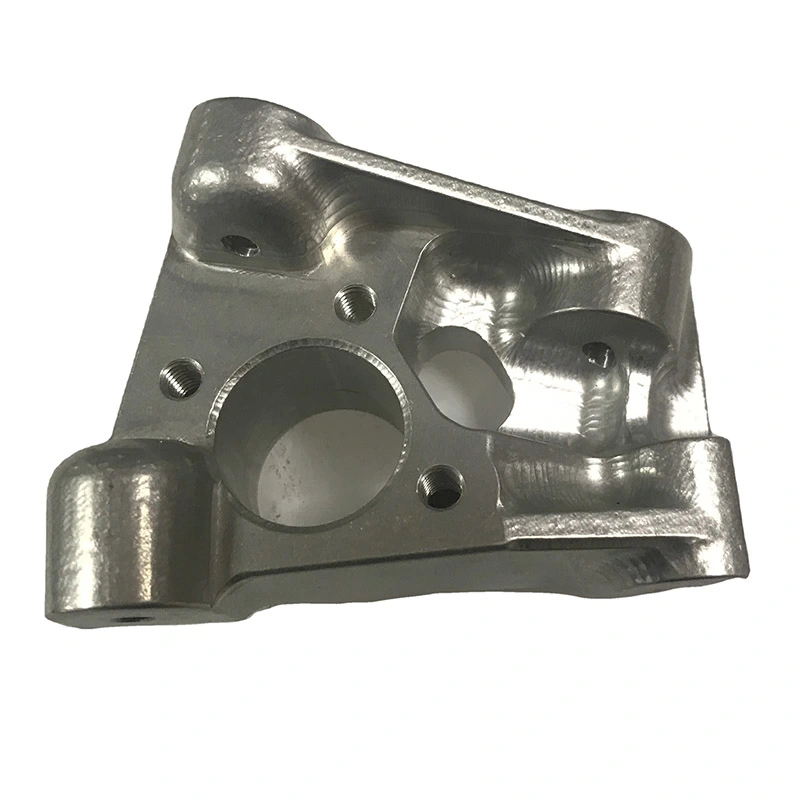
Pengecoran Gravitasi vs. Proses Pengecoran Lainnya
Pengecoran gravitasi menempati posisi unik dalam dunia pengecoran, dengan kelebihan dan keterbatasan yang berbeda dibandingkan metode lain. Mari kita bandingkan dengan tiga alternatif umum:
Pengecoran Gravitasi vs. Pengecoran Mati
Pengecoran mati menggunakan tekanan tinggi (hingga 1.500 bar) untuk memaksa logam cair masuk ke dalam cetakan baja, sehingga ideal untuk produksi bervolume tinggi dari komponen-komponen kecil berdinding tipis.
- TekananPengecoran gravitasi hanya mengandalkan gravitasi; pengecoran mati menggunakan tekanan ekstrem. Hal ini mempercepat pengecoran mati, tetapi membatasinya pada komponen berdinding tipis (bagian yang lebih tebal dapat memerangkap udara). Pengecoran gravitasi unggul pada komponen berdinding tebal.
- BiayaPengecoran mati membutuhkan cetakan dan mesin yang mahal dan rumit, sehingga hanya hemat biaya untuk volume yang sangat tinggi. Pengecoran gravitasi memiliki biaya awal yang lebih rendah, cocok untuk volume sedang.
- PorositasPengecoran mati seringkali memiliki porositas yang lebih tinggi (gelembung udara) karena tekanan tinggi, sehingga mengurangi kesesuaiannya untuk komponen yang telah mengalami perlakuan panas atau pengelasan. Pengecoran gravitasi memiliki porositas yang lebih rendah, sehingga menawarkan integritas struktural yang lebih baik.
Pengecoran Gravitasi vs. Pengecoran Pasir
Pengecoran pasir menggunakan cetakan pasir sekali pakai, yang memungkinkan untuk komponen yang besar dan rumit tetapi dengan presisi yang lebih rendah.
- Dapat Digunakan Kembali oleh CetakanPengecoran gravitasi menggunakan cetakan logam permanen (dapat digunakan kembali ratusan hingga ribuan kali); cetakan pasir hanya sekali pakai. Hal ini membuat pengecoran gravitasi lebih efisien untuk produksi berulang.
- Presisi: Pengecoran gravitasi memiliki toleransi yang lebih ketat (biasanya ±1 mm untuk toleransi bebas, ±0,03 mm untuk yang ditentukan) dan hasil akhir permukaan yang lebih halus daripada pengecoran pasir, sehingga mengurangi perlunya pasca-pemrosesan.
- Rentang Material: Pengecoran pasir dapat dilakukan dengan logam besi (misalnya baja, besi cor) dan logam non-besi, sedangkan pengecoran gravitasi terutama terbatas pada logam paduan non-besi.
Pengecoran Gravitasi vs. Pengecoran Tekanan Rendah
Pengecoran tekanan rendah menggunakan tekanan sedang (0,5–10 bar) untuk mendorong logam cair ke atas ke dalam cetakan, sering digunakan untuk roda otomotif dan kepala silinder.
- Kontrol PengisianPengecoran tekanan rendah menawarkan kontrol presisi atas aliran logam, mengurangi turbulensi dan cacat. Pengecoran gravitasi lebih sederhana tetapi mungkin memiliki kontrol yang lebih rendah pada cetakan yang kompleks.
- Penggunaan EnergiSistem tekanan rendah memerlukan peralatan tambahan untuk pengaturan tekanan, sehingga meningkatkan konsumsi energi. Pengecoran gravitasi lebih hemat energi.
- Biaya:Cetakan pengecoran tekanan rendah dan mesin lebih mahal daripada pengaturan pengecoran gravitasi, menjadikan pengecoran gravitasi pilihan yang lebih ekonomis untuk banyak aplikasi.
Aplikasi Pengecoran Gravitasi di Berbagai Industri
Keseimbangan antara kualitas, biaya, dan fleksibilitas pengecoran gravitasi membuatnya sangat diperlukan di banyak sektor:
Industri Otomotif
Pengecoran gravitasi menghasilkan komponen-komponen seperti blok mesin, kepala silinder, rumah transmisi, dan komponen suspensi. Kemampuannya untuk menghasilkan komponen berdinding tebal, berkekuatan tinggi, dan tahan panas yang baik menjadikannya ideal untuk aplikasi-aplikasi penting ini.
Dirgantara dan Pertahanan
Meskipun industri kedirgantaraan menuntut presisi yang ekstrem, pengecoran gravitasi digunakan untuk komponen-komponen non-kritis seperti braket, sambungan hidrolik, dan komponen sistem bahan bakar. Porositasnya yang rendah memastikan keandalan di bawah tekanan tinggi.
Industri Kelautan
Ketahanan terhadap air asin merupakan kunci dalam aplikasi kelautan, dan paduan aluminium dan tembaga cor gravitasi sangat unggul dalam hal ini. Baling-baling, rumah pompa, dan badan katup sering kali mengandalkan proses ini.
Barang Konsumen
Dari perangkat keras furnitur hingga komponen logam dekoratif, pengecoran gravitasi menawarkan kualitas dan daya tarik estetika yang konsisten. Kemampuannya menghasilkan desain rumit dengan permukaan halus membuatnya populer untuk perlengkapan kelas atas.
Tanya Jawab Umum
- Apa keuntungan utama pengecoran gravitasi?
Pengecoran gravitasi menawarkan porositas rendah, sifat mekanis yang baik, hemat biaya untuk volume sedang, dan kemampuan untuk menghasilkan komponen berdinding tebal. Proses ini juga menggunakan cetakan yang dapat digunakan kembali, sehingga mengurangi limbah material.
- Logam apa yang umum digunakan dalam pengecoran gravitasi?
Paduan aluminium, seng, tembaga, dan magnesium adalah yang paling umum. Logam besi (misalnya, baja) jarang digunakan karena titik lelehnya yang tinggi, yang dapat merusak cetakan logam.
- Toleransi apa yang dapat dicapai dengan pengecoran gravitasi?
Toleransi bebas tipikal adalah ±1 mm, cocok untuk berbagai komponen industri. Untuk aplikasi yang membutuhkan presisi lebih tinggi, toleransi spesifik ±0,03 mm dapat dicapai dengan desain cetakan dan kontrol proses yang canggih.
- Bagaimana pengecoran gravitasi dibandingkan dengan pencetakan 3D untuk komponen logam?
Pengecoran gravitasi lebih cepat dan lebih murah untuk volume sedang hingga tinggi, sementara pencetakan 3D lebih baik untuk prototipe bervolume rendah dan sangat kompleks. Pengecoran gravitasi juga memiliki sifat mekanis yang unggul untuk komponen struktural.
- Berapa lama cetakan pengecoran gravitasi bertahan?
Cetakan logam dapat bertahan 10.000–100.000 siklus, tergantung pada logam yang dicetak dan material cetakan. Paduan aluminium lebih lembut pada cetakan dibandingkan seng, yang dapat menyebabkan keausan seiring waktu.
- Apakah pengecoran gravitasi cocok untuk komponen besar?
Ya, pengecoran gravitasi dapat memproduksi komponen berukuran besar (misalnya blok mesin hingga ukuran 1 meter) asalkan cetakannya dirancang dengan tepat untuk memastikan aliran dan pendinginan logam yang seragam.
Apa itu Casting
Apa itu Mesin CNC 5 Axis
Artikel Terkait

Roda gigi merupakan tulang punggung sistem transmisi mekanis, yang mengubah gerak rotasi dan torsi antara poros untuk menggerakkan segala sesuatu, mulai dari peralatan rumah tangga hingga mesin industri.
Apa saja 4 jenis roda gigi?

Mesin CNC (Computer Numerical Control machines) telah mengubah manufaktur dengan memberikan presisi, pengulangan, dan efisiensi yang tak tertandingi di seluruh jenis material—dari logam hingga plastik dan komposit.
Industri Mana yang Paling Banyak Menggunakan Mesin CNC?

Pemesinan CNC dipuji karena presisi dan fleksibilitasnya dalam membentuk logam, plastik, dan komposit—namun sifat subtraktifnya (menghilangkan material dari benda kerja padat untuk membuat komponen) menimbulkan pertanyaan kritis: "Apakah pemesinan CNC boros?" Sekilas, tumpukan serutan logam, serpihan plastik, dan komponen sisa dari operasi CNC mungkin menunjukkan hal tersebut.
Apakah pemesinan CNC boros?
