
¿Qué es la fundición por gravedad?
2025-08-05
¿Qué es el casting por gravedad?
La fundición por gravedad, también conocida como colada por vertido, es un proceso de fundición de metales que se basa en la fuerza de la gravedad para llenar un molde con metal fundido. A diferencia de los métodos de alta presión, como la fundición a presión, esta técnica no utiliza presión externa; en cambio, el metal fundido fluye naturalmente hacia la cavidad del molde gracias a la fuerza de la gravedad. Reconocida por su versatilidad, rentabilidad y capacidad para producir piezas de alta integridad, la fundición por gravedad se ha convertido en un elemento básico en industrias que van desde la automotriz hasta la aeroespacial. En este blog, analizaremos los fundamentos de la fundición por gravedad, su proceso paso a paso, su comparación con otros métodos de fundición y sus amplias aplicaciones.
Conceptos básicos: definición del casting por gravedad
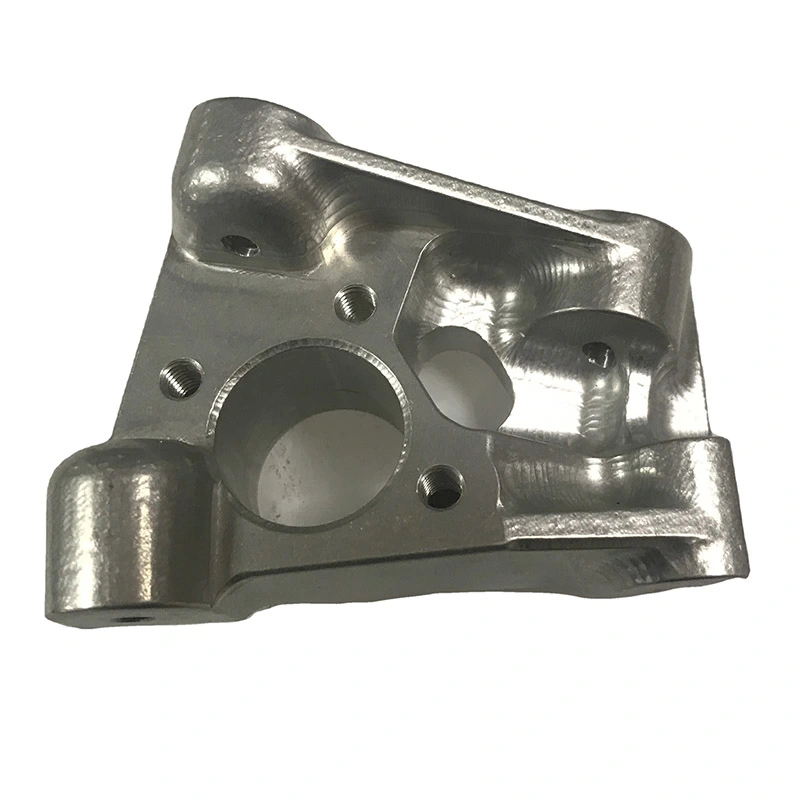
En esencia, la fundición por gravedad es un proceso de fabricación en el que el metal fundido se vierte en un molde permanente (normalmente de acero o hierro fundido) y se deja que llene la cavidad únicamente por la fuerza de la gravedad. Una vez que el metal se enfría y solidifica, se abre el molde y se extrae la pieza. La naturaleza permanente del molde lo distingue de los métodos de un solo uso, como la fundición en arena, lo que lo hace ideal para producciones de volumen medio a alto.
Las características clave de la fundición por gravedad incluyen:
- Dependencia de la gravedad para el llenado del molde, eliminando la necesidad de sistemas de presión complejos.
- Uso de moldes metálicos reutilizables, que garantizan una geometría de pieza consistente en todos los ciclos de producción.
- Adecuación para diseños de piezas simples y moderadamente complejas, particularmente aquellos con paredes gruesas.
- Compatibilidad con una variedad de metales no ferrosos, incluidas aleaciones de aluminio, zinc, cobre y magnesio.
Una breve historia de la fundición por gravedad
Los orígenes de la fundición por gravedad se remontan a las civilizaciones antiguas, donde los metalúrgicos vertían bronce o cobre fundido en moldes de piedra o arcilla mediante la gravedad. Sin embargo, la versión moderna del proceso surgió a finales del siglo XIX con el desarrollo de moldes metálicos duraderos, que permitían un uso repetido y una mayor precisión.
A mediados del siglo XX, los avances en metalurgia y diseño de moldes ampliaron las aplicaciones de la fundición por gravedad. La industria automotriz, en particular, adoptó esta técnica para producir componentes de motores, ya que ofrecía un equilibrio entre costo y calidad. Hoy en día, la fundición por gravedad continúa evolucionando con el diseño asistido por computadora (CAD) para la ingeniería de moldes y los sistemas de vertido automatizados, mejorando la precisión y la eficiencia de la producción.
El proceso de fundición por gravedad: paso a paso
La fundición por gravedad consta de varias etapas críticas, cada una diseñada para garantizar que el metal fundido llene el molde de manera uniforme y se solidifique en una pieza de alta calidad. A continuación, se detallan las etapas:
1. Preparación del molde
El proceso comienza con la preparación de un molde permanente, generalmente fabricado con metales resistentes al calor, como hierro fundido o acero para herramientas. El molde está diseñado para reflejar la forma exacta de la pieza deseada, incluyendo los canales necesarios (llamados "compuertas" y "mazarotas") para guiar el flujo del metal fundido y compensar la contracción.
Los moldes pueden ser de una sola pieza (para piezas sencillas) o divididos en dos mitades (para geometrías complejas con socavones). Antes de su uso, el molde se precalienta a una temperatura específica (normalmente de 200 a 300 °C para aleaciones de aluminio) para evitar choques térmicos al verter el metal fundido, lo cual podría causar grietas en el molde o un enfriamiento irregular de la pieza fundida.
2. Fusión y preparación de metales
La aleación metálica seleccionada (p. ej., aluminio A356, zinc ZAMAK 3) se funde en un horno a temperaturas que oscilan entre 600 °C (para el zinc) y 750 °C (para el aluminio). Durante la fusión, se eliminan las impurezas mediante procesos como el fundente o la desgasificación para garantizar la pureza del metal. Las impurezas pueden debilitar la pieza fundida final o causar defectos superficiales.
3. Vertido del metal fundido
Una vez que el metal alcanza la temperatura y pureza óptimas, se vierte cuidadosamente en la mazarota del molde (un canal vertical que conduce a la cavidad). El metal fluye a través de la mazarota, las compuertas y hacia la cavidad del molde por gravedad. La velocidad y el ángulo de vertido son cruciales: si se vierte demasiado rápido, el metal puede salpicar o atrapar burbujas de aire; si se vierte demasiado lento, puede enfriarse prematuramente, dejando secciones sin rellenar.
4. Enfriamiento y solidificación
Tras llenar el molde, el metal fundido se enfría y solidifica. La velocidad de enfriamiento depende del material del molde y de la temperatura de precalentamiento. Los moldes metálicos conducen el calor eficientemente, lo que permite un enfriamiento más rápido que los moldes de arena. Este enfriamiento rápido puede dar lugar a estructuras de grano más fino, lo que mejora la resistencia de la pieza fundida en comparación con procesos de enfriamiento más lentos.
5. Apertura del molde y extracción de la pieza fundida
Una vez solidificado, se abre el molde (manualmente o mediante sistemas hidráulicos para moldes grandes) y se extrae la pieza fundida. Se elimina cualquier exceso de metal (como bebederos o rebabas), y la pieza fundida puede someterse a procesos adicionales como tratamiento térmico, mecanizado o acabado superficial (p. ej., pintura o anodizado) para cumplir con las especificaciones finales.
Fundición por gravedad frente a otros procesos de fundición
La fundición por gravedad ocupa una posición única en el panorama de la fundición, con claras ventajas y limitaciones en comparación con otros métodos. Comparémosla con tres alternativas comunes:
Fundición por gravedad vs. fundición a presión
La fundición a presión utiliza alta presión (hasta 1.500 bar) para forzar el metal fundido dentro de un molde de acero, lo que lo hace ideal para la producción de gran volumen de piezas pequeñas y de paredes delgadas.
- PresiónLa fundición por gravedad se basa únicamente en la gravedad; la fundición a presión utiliza una presión extrema. Esto acelera la fundición a presión, pero la limita a piezas de paredes delgadas (las secciones más gruesas pueden atrapar aire). La fundición por gravedad destaca en componentes de paredes gruesas.
- CostoLa fundición a presión requiere moldes y maquinaria costosos y complejos, lo que la hace rentable solo para volúmenes muy altos. La fundición por gravedad tiene costos iniciales más bajos y es adecuada para volúmenes medianos.
- PorosidadLas piezas fundidas a presión suelen presentar mayor porosidad (burbujas de aire) debido a la alta presión, lo que reduce su idoneidad para piezas tratadas térmicamente o soldadas. Las piezas fundidas por gravedad presentan menor porosidad, lo que ofrece una mejor integridad estructural.
Fundición por gravedad vs. fundición en arena
La fundición en arena utiliza moldes de arena desechables, lo que permite fabricar piezas grandes y complejas pero con menor precisión.
- Reutilización del moldeLa fundición por gravedad utiliza moldes metálicos permanentes (reutilizables cientos o miles de veces); los moldes de arena son desechables. Esto hace que la fundición por gravedad sea más eficiente para la producción repetida.
- PrecisiónLas piezas fundidas por gravedad tienen tolerancias más estrictas (normalmente ±1 mm para tolerancia libre, ±0,03 mm para tolerancia especificada) y acabados de superficie más suaves que las piezas fundidas en arena, lo que reduce la necesidad de posprocesamiento.
- Gama de materiales:La fundición en arena funciona con metales ferrosos (por ejemplo, acero, hierro fundido) y metales no ferrosos, mientras que la fundición por gravedad se limita principalmente a aleaciones no ferrosas.
Fundición por gravedad vs. Fundición a baja presión
El moldeo a baja presión utiliza una presión moderada (0,5 a 10 bares) para empujar el metal fundido hacia arriba dentro de un molde, a menudo utilizado para ruedas y culatas de cilindros de automóviles.
- Control de llenadoLa fundición a baja presión ofrece un control preciso del flujo del metal, lo que reduce la turbulencia y los defectos. La fundición por gravedad es más sencilla, pero puede ofrecer menos control en moldes complejos.
- Uso de energíaLos sistemas de baja presión requieren equipos adicionales para regular la presión, lo que aumenta el consumo energético. La fundición por gravedad es más eficiente energéticamente.
- CostoLos moldes y la maquinaria de fundición a baja presión son más caros que las configuraciones de fundición por gravedad, lo que hace que la fundición por gravedad sea una opción más económica para muchas aplicaciones.
Aplicaciones de la fundición por gravedad en diferentes industrias
El equilibrio entre calidad, coste y versatilidad de la fundición por gravedad la hace indispensable en numerosos sectores:
Industria automotriz
La fundición por gravedad produce componentes como bloques de motor, culatas, carcasas de transmisión y piezas de suspensión. Su capacidad para crear piezas de paredes gruesas, de alta resistencia y con buena resistencia térmica la hace ideal para estas aplicaciones críticas.
Aeroespacial y Defensa
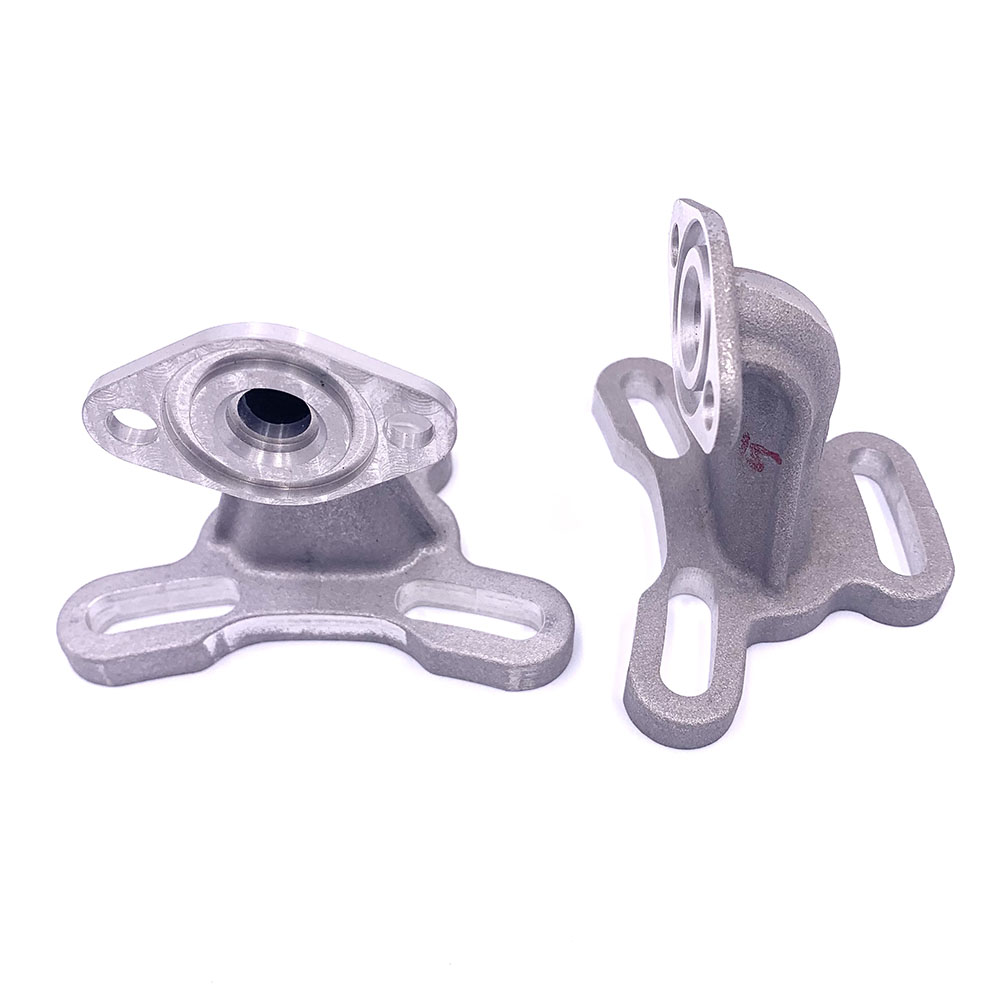
Si bien la industria aeroespacial exige una precisión extrema, la fundición por gravedad se utiliza para componentes no críticos como soportes, conexiones hidráulicas y piezas del sistema de combustible. Su baja porosidad garantiza la fiabilidad bajo altas tensiones.
Industria marina
La resistencia al agua salada es clave en aplicaciones marinas, y las aleaciones de aluminio y cobre fundidas por gravedad sobresalen en este proceso. Las hélices, las carcasas de bombas y los cuerpos de válvulas suelen depender de este proceso.
Bienes de consumo
Desde herrajes para muebles hasta piezas metálicas decorativas, la fundición por gravedad ofrece una calidad consistente y un atractivo estético. Su capacidad para producir diseños intrincados con superficies lisas la hace popular para la fabricación de accesorios de alta gama.
Preguntas frecuentes
- ¿Cuáles son las principales ventajas de la fundición por gravedad?
La fundición por gravedad ofrece baja porosidad, buenas propiedades mecánicas, rentabilidad para volúmenes medianos y la capacidad de producir piezas de paredes gruesas. Además, utiliza moldes reutilizables, lo que reduce el desperdicio de material.
- ¿Qué metales se utilizan comúnmente en la fundición por gravedad?
Las aleaciones de aluminio, zinc, cobre y magnesio son las más comunes. Los metales ferrosos (p. ej., el acero) rara vez se utilizan debido a sus altos puntos de fusión, que pueden dañar los moldes metálicos.
- ¿Qué tolerancias se pueden alcanzar mediante la fundición por gravedad?
La tolerancia libre típica es de ±1 mm, adecuada para numerosas piezas industriales. Para aplicaciones que requieren mayor precisión, se pueden lograr tolerancias específicas de ±0,03 mm mediante un diseño de moldes avanzado y un control de procesos.
- ¿Cómo se compara la fundición por gravedad con la impresión 3D de piezas metálicas?
La fundición por gravedad es más rápida y económica para volúmenes medianos y altos, mientras que la impresión 3D es mejor para prototipos de bajo volumen y alta complejidad. La fundición por gravedad también ofrece propiedades mecánicas superiores para piezas estructurales.
- ¿Cuánto dura un molde de fundición por gravedad?
Los moldes metálicos pueden durar entre 10 000 y 100 000 ciclos, dependiendo del metal fundido y del material del molde. Las aleaciones de aluminio son más respetuosas con los moldes que el zinc, lo que puede causar desgaste con el tiempo.
- ¿Es adecuada la fundición por gravedad para piezas grandes?
Sí, la fundición por gravedad puede producir piezas grandes (por ejemplo, bloques de motor de hasta 1 metro de tamaño) siempre que el molde esté diseñado adecuadamente para garantizar un flujo y enfriamiento uniformes del metal.
¿Qué es el casting?
¿Qué es el mecanizado CNC de 5 ejes?
Artículo relacionado

Los engranajes son la columna vertebral de los sistemas de transmisión mecánica, convirtiendo el movimiento de rotación y el torque entre ejes para impulsar todo, desde electrodomésticos hasta maquinaria industrial.
¿Cuáles son los 4 tipos de engranajes?

Las máquinas CNC (máquinas de control numérico por computadora) han transformado la fabricación al ofrecer precisión, repetibilidad y eficiencia inigualables en todos los tipos de materiales, desde metales hasta plásticos y compuestos.
¿Qué industrias utilizan mayoritariamente máquinas CNC?

El mecanizado CNC es reconocido por su precisión y versatilidad a la hora de dar forma a metales, plásticos y compuestos, pero su naturaleza sustractiva (eliminar material de una pieza sólida para crear piezas) plantea una pregunta crucial: "¿Es el mecanizado CNC un desperdicio?". A primera vista, las pilas de virutas de metal, virutas de plástico y piezas desechadas de las operaciones CNC podrían sugerir que sí.
¿Es el mecanizado CNC un desperdicio?
