
Apa prinsip untuk memilih parameter pemotongan CNC dalam pemesinan CNC
Pengarang: Otomasi Hansheng
2023-03-10
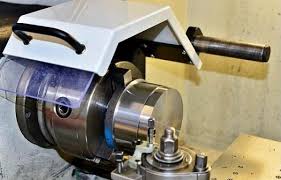
Saat memprogram CNC, pemrogram harus menentukan jumlah pemotongan untuk setiap proses dan menuliskannya ke dalam program dalam bentuk instruksi. Jumlah pemotongan termasuk kecepatan spindel, back feed, dan feed rate. Untuk metode pemesinan yang berbeda, jumlah pemotongan yang berbeda perlu dipilih.
Prinsip pemilihan jumlah pemotongan adalah untuk memastikan keakuratan pemesinan dan kekasaran permukaan bagian-bagian, memanfaatkan sepenuhnya kinerja pemotongan alat, memastikan daya tahan alat yang wajar, dan memanfaatkan sepenuhnya kinerja alat mesin untuk memaksimalkan produktivitas dan mengurangi biaya.
1. Tentukan kecepatan spindel
Kecepatan spindel harus dipilih berdasarkan kecepatan potong yang diperbolehkan dan diameter benda kerja (atau pahat). Rumus perhitungannya adalah: n=1000 v/7 1D, dimana: v? Kecepatan potong, dalam gerakan m/m, ditentukan oleh daya tahan pahat; N - Kecepatan spindel, dalam r/min, D adalah diameter benda kerja atau alat, dalam mm. Hitung kecepatan spindel n, dan akhirnya pilih kecepatan yang dimiliki alat mesin atau lebih dekat.
2. Tentukan laju umpan
Laju umpan adalah parameter penting dalam parameter pemotongan perkakas mesin CNC, terutama dipilih berdasarkan persyaratan akurasi pemesinan dan kekasaran permukaan bagian, serta sifat material dari perkakas pemotong dan benda kerja. Kecepatan pengumpanan maksimum dibatasi oleh kekakuan alat mesin dan kinerja sistem pengumpanan. Prinsip penentuan laju umpan: Ketika persyaratan kualitas benda kerja dapat dijamin, laju umpan yang lebih tinggi dapat dipilih untuk meningkatkan efisiensi produksi.
Umumnya dipilih dalam kisaran 100-200mm/min; Saat memotong, memproses lubang yang dalam, atau menggunakan alat pemotong baja berkecepatan tinggi, disarankan untuk memilih kecepatan pengumpanan yang lebih rendah, biasanya dalam kisaran 20-50mm/menit; Ketika akurasi pemesinan dan persyaratan kekasaran permukaan tinggi, kecepatan umpan harus dipilih lebih kecil, umumnya dalam kisaran 20-50mm / mnt; Saat pahat dalam perjalanan diam, terutama saat "reset ke nol" pada jarak jauh, kecepatan pengumpanan maksimum yang diatur oleh sistem CNC alat mesin dapat diatur.
3. Tentukan tingkat gigitan punggung
Umpan belakang ditentukan oleh kekakuan alat mesin, benda kerja, dan alat. Jika kekakuan memungkinkan, umpan balik harus sama dengan kelonggaran pemesinan benda kerja sebanyak mungkin, yang dapat mengurangi jumlah lintasan pahat dan meningkatkan efisiensi produksi. Untuk memastikan kualitas permukaan mesin, sedikit kelonggaran penyelesaian dapat dibiarkan, biasanya 0,2-0,5 mm. Singkatnya, nilai spesifik dari jumlah pemotongan harus ditentukan dengan analogi berdasarkan kinerja alat mesin, manual yang relevan, dan pengalaman praktis.
Pada saat yang sama, kecepatan spindel, kedalaman pemotongan, dan kecepatan pemakanan dapat diadaptasi satu sama lain untuk membentuk jumlah pemotongan yang optimal.
Jumlah pemotongan tidak hanya merupakan parameter penting yang harus ditentukan sebelum penyesuaian alat mesin, tetapi juga memiliki dampak yang sangat penting pada kualitas pemrosesan, efisiensi pemrosesan, biaya produksi, dll. Apakah nilai numeriknya masuk akal atau tidak. Apa yang disebut jumlah pemotongan "wajar" mengacu pada jumlah pemotongan yang sepenuhnya memanfaatkan kinerja pemotongan alat dan kinerja daya (daya, torsi) alat mesin, sambil memastikan kualitas, untuk mencapai produktivitas tinggi dan biaya pemrosesan rendah.
Pernahkah Anda memahami latar belakang perkembangan permesinan CNC
Memahami penyebab deformasi dan retak pemesinan
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
