
Apa metode untuk mendapatkan akurasi dimensi selama pemesinan bagian presisi
Pengarang: Otomasi Hansheng
2022-09-01
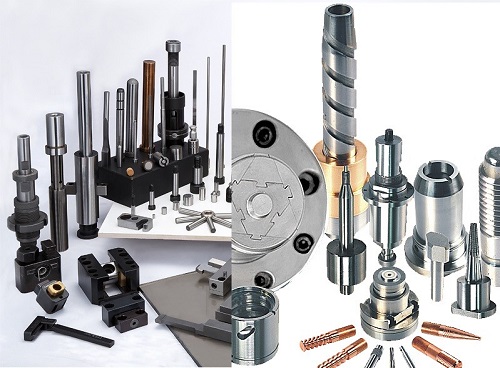
Ada banyak faktor yang mempengaruhi akurasi pemesinan dalam proses pemrosesan suku cadang presisi, dan metode pemesinan yang berbeda dapat mencapai akurasi yang berbeda dalam kondisi pemesinan yang berbeda. Jika kita membabi buta mengejar akurasi pemrosesan, itu akan mengurangi efisiensi produksi dan meningkatkan biaya pemrosesan suku cadang mekanis presisi. Oleh karena itu, perusahaan pemesinan presisi harus berusaha untuk meningkatkan efisiensi dan mengurangi biaya produksi sambil memastikan kualitas. Keakuratan pemesinan komponen mekanis presisi dapat dibagi menjadi akurasi dimensi, akurasi bentuk, dan akurasi posisi. Oleh karena itu, tingkat akurasi pemesinan diukur dengan toleransi dimensi, toleransi bentuk, dan toleransi posisi.
Metode untuk mendapatkan akurasi dimensi bagian:
Metode pemotongan percobaan: Pertama, coba potong sebagian kecil permukaan pemesinan, ukur ukuran pemotongan percobaan, sesuaikan posisi ujung potong relatif terhadap benda kerja sesuai dengan persyaratan pemesinan, lalu potong dan ukur lagi. Setelah dua atau tiga percobaan pemotongan dan pengukuran, ketika ukuran pemesinan mekanis presisi memenuhi persyaratan, potong seluruh permukaan yang akan dikerjakan. Uji coba pemotongan dan pembubutan dimensi jurnal untuk pemrosesan suku cadang mekanis presisi, pengukuran online dan penggilingan dimensi jurnal, uji coba membosankan sistem lubang bagian kotak, dan penggilingan presisi manual blok pengukur presisi semuanya menjalani metode pemotongan dan pemotongan percobaan.
Presisi yang dicapai dengan metode pemotongan percobaan mungkin sangat tinggi. Itu tidak memerlukan peralatan yang rumit, tetapi memakan waktu dan membutuhkan banyak penyesuaian, pemotongan percobaan, pengukuran, dan perhitungan. Efisiensi rendah tergantung pada gejala air teknis pekerja dan keakuratan alat ukur; Kualitasnya tidak stabil dan hanya digunakan untuk produksi satu bagian dan batch kecil.
Metode penyesuaian adalah untuk menyesuaikan posisi relatif akurat dari alat mesin, perlengkapan, alat, dan benda kerja terlebih dahulu dengan sampel atau bagian standar untuk memastikan keakuratan dimensi pemrosesan komponen mekanis presisi, dan untuk mempertahankan ukuran yang sama selama batch bagian. pengolahan Ini adalah metode penyesuaian. Bagian poros pemesinan pada bubut multi-alat atau bubut otomatis heksagonal, alur pemesinan pada mesin frais, dan sistem lubang dan lingkaran luar gerinda pada gerinda tanpa pusat adalah semua metode penyesuaian.
Jika perlengkapan mesin frais digunakan, posisi pahat ditentukan oleh dudukan pahat. Inti dari metode penyesuaian adalah menggunakan perangkat jarak tetap atau perangkat pengaturan alat atau dudukan alat prasetel pada alat mesin untuk membuat alat mencapai posisi tertentu relatif terhadap alat atau perlengkapan mesin. Presisi, proses kumpulan benda kerja lainnya. Dalam produksi massal, pembatas stroke, prototipe, dan perangkat pengaturan alat lainnya sering digunakan untuk penyesuaian. Metode penyesuaian memiliki akurasi dan stabilitas pemesinan yang lebih baik daripada metode pemotongan percobaan, dan efisiensi produksi yang lebih tinggi. Persyaratan untuk pengoperasian alat mesin tidak tinggi, tetapi persyaratan untuk penyesuaian alat mesin tinggi. Ini biasanya digunakan untuk produksi massal dan produksi massal.
Metode ukuran tetap: Metode menggunakan alat potong berukuran sesuai untuk memastikan ukuran benda kerja selama pemrosesan komponen presisi disebut metode ukuran tetap, yang menggunakan alat potong berukuran standar untuk diproses. Ukuran permukaan pemrosesan mekanis presisi ditentukan oleh persamaan berikut; Yaitu menggunakan pahat dengan ketelitian dimensi tertentu untuk menjamin ketelitian benda kerja yang sedang diproses. Misalnya, menggunakan penarik persegi untuk menarik lubang persegi, menggunakan mata bor, reamer, reamer, atau blok membosankan untuk memproses lubang bagian dalam, dan menggunakan pemotong frais kombinasi untuk membuat alur pada kedua sisi benda kerja semuanya milik metode ukuran alat.
Bagaimana meningkatkan kualitas dan efisiensi pemesinan lima sumbu
Apa yang harus diperhatikan saat menggiling permukaan melengkung pada pusat permesinan CNC besar
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
