
Metode Setting Tool untuk Five Axis Machining Center di Pabrik Five Axis Machining Center
Pengarang: Otomasi Hansheng
2022-04-22
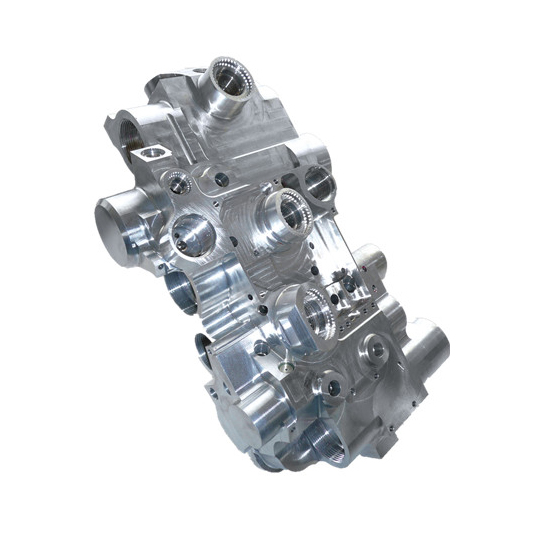
Pusat pemesinan tautan lima sumbu, juga dikenal sebagai pusat pemesinan lima sumbu, adalah pusat pemesinan berteknologi tinggi dan berpresisi tinggi yang khusus digunakan untuk pemesinan permukaan kompleks. Sistem pusat permesinan berdampak signifikan pada industri seperti penerbangan, kedirgantaraan, militer, penelitian ilmiah, peralatan presisi, dan peralatan medis presisi tinggi. Jadi, apakah ada metode untuk penyelarasan pahat di pusat pemesinan lima sumbu? Mari ikuti editor dan lihat!
1. Analisis hubungan koordinat antara alat mesin dan benda kerja
Sistem koordinat alat mesin, juga dikenal sebagai sistem koordinat mekanis, diatur oleh produsen alat mesin untuk menentukan posisi benda kerja dan alat di alat mesin. Setelah pengaktifan, alat mesin biasanya secara otomatis menemukan asal sistem koordinat mesin dengan kembali ke nol dan kembali ke titik referensi, yang merupakan sistem referensi untuk semua sistem koordinat lainnya.
Cara mengonversi sistem koordinat benda kerja ke sistem koordinat mesin sangat penting bagi operator. Dengan membahas metode alat mesin penggilingan CNC dan pusat permesinan, koordinat titik dasar dalam sistem koordinat benda kerja diubah menjadi sistem koordinat alat mesin, dan hubungan antara dua sistem koordinat dibuat. Mesin penggilingan CNC atau pusat permesinan biasanya menyimpan enam bagian benda kerja yang berbeda; Saat memotong pahat, nilai pahat dapat dimasukkan ke dalam sistem koordinat prasetel apa pun, dan sistem koordinat yang sesuai dapat dimasukkan ke pemesinan untuk memanggil jumlah offset dalam memori.
2. Metode pengaturan pisau
Karena pusat pemesinan melibatkan sumbu X, sumbu Y, dan sumbu Z, ada tiga sumbu koordinat. Oleh karena itu, selama proses penyelarasan pahat, sumbu X, sumbu Y, dan sumbu Z perlu disejajarkan secara terpisah (perhatikan bahwa ketiga sumbu koordinat tidak dalam urutan tertentu selama penyejajaran pahat). Metode pemotongan percobaan sebenarnya adalah metode pengaturan pahat yang banyak digunakan.
3. Metode pelurusan pisau unilateral
Sistem koordinat benda kerja dibangun di tengah blank, dengan asumsi ukuran blank adalah 100X80X20, dan semua permukaan blank diproses, ukuran pahat yang dipilih adalah φ 20. Karena proyeksi pahat berbentuk lingkaran, maka didasarkan pada alat φ 20 lingkaran digunakan sebagai alat potong. Penyelarasan pahat sumbu Y memerlukan penyelesaian langkah-langkah berikut:
Salah satunya adalah memasang benda kerja pada meja kerja melalui fixture, dan saat menjepit, posisi pisau harus dibiarkan pada keempat sisi benda kerja.
Yang kedua adalah memutar alat dengan kecepatan tertentu, secara manual atau manual memindahkan meja kerja untuk membuat alat dekat dengan sisi kiri kosong, gerakkan spindel untuk membuat alat pada kedalaman yang sesuai di arah Z, amati setrika pengarsipan atau dengarkan suara pemotongan untuk menentukan apakah alat bersentuhan dengan sisi kiri benda kerja, dan masuk ke antarmuka sistem koordinat G54-G59 melalui tombol OFSSET pada panel kontrol. G mengambil sistem koordinat 54 sebagai contoh. Posisikan kursor ke kursor X yang sesuai, masukkan - (100/2+20/2)=-60, lalu klik Ukur. Pada titik ini, nilai X disejajarkan dengan alat. Jika alatnya dekat dengan sisi kanan kosong, nilai yang harus dimasukkan saat ini adalah +60. Demikian pula, penyelarasan pahat dalam arah sumbu Y dapat dicapai dengan mengontrol kontak depan dan belakang pahat dengan blanko.
4. Penyelarasan pahat sumbu Z
Rotasi pahat mengontrol gerakan cepat meja kerja dan spindel, memungkinkan pahat bergerak ke jarak yang aman di dekat permukaan benda kerja, mengurangi kecepatan gerak dan membuat bagian bawah pahat bersentuhan dengan permukaan benda kerja. Pada titik ini, panggil sistem koordinat, posisikan kursor sebagai input Z 0, dan klik tombol lunak yang sesuai di bawah pengukuran untuk mencapai penyelarasan pahat sumbu Z.
Dalam metode penyelarasan pahat ini, untuk pisau sumbu X dan sumbu Y, pahat hanya perlu menyentuh satu sisi benda kerja, tetapi saat menyelaraskan pahat, perlu diketahui dimensi benda kerja dan pahatnya, jadi itu cocok untuk alat pemotong kosong biasa.
Cara menentukan alasan penurunan akurasi selama pemesinan CNC
Cara menghindari kecelakaan tabrakan pahat di pusat permesinan CNC besar
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
