
Keterbatasan desain pemesinan CNC

Pemesinan CNC merupakan proses manufaktur yang populer karena dapat menghasilkan berbagai macam komponen, dari bentuk sederhana hingga struktur kompleks. Namun, seperti setiap teknologi manufaktur, permesinan CNC memiliki beberapa haldesainketerbatasan.Kami telah mengelompokkannya di bawah ini untuk memastikan bahwa produk Anda dioptimalkan untuk memenuhi kemampuan pemesinan CNC kami.
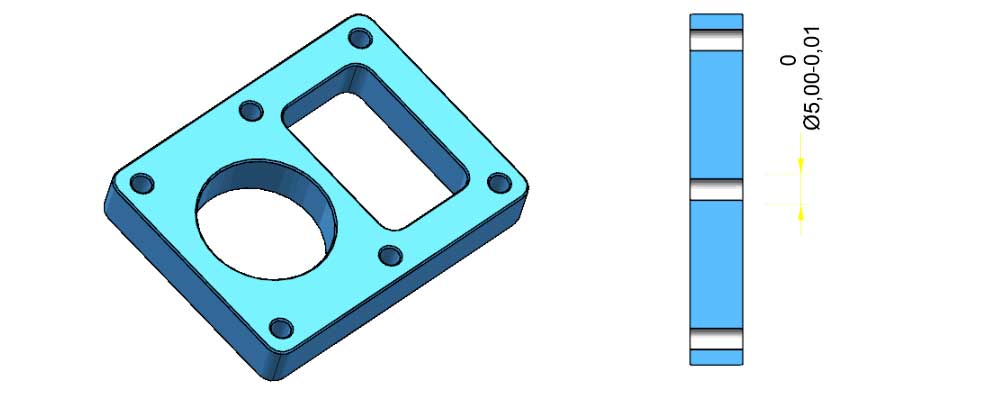
toleransi
Saat mengirimkan desain produksi, sebaiknya sertakan rentang atau toleransi yang dapat diterima untuk setiap ukuran bagian. Toleransi harus dipastikan untuk memenuhi persyaratan fungsional bagian tertentu.
Meskipun toleransi yang sangat ketat dapat dicapai dengan pemesinan CNC, penting untuk diingat bahwa toleransi yang lebih ketat daripada standar layanan kami sering kali mengakibatkan waktu produksi lebih lama dan biaya lebih tinggi.
Jika tidak ada toleransi khusus yang ditentukan dalam desain produk, Rapid direct mempertahankan toleransi standar +/- -0,005 untuk komponen logam dan +/- 0,010 untuk komponen plastik. Toleransi yang lebih ketat mungkin dilakukan, namun penerapannya memerlukan waktu lebih lama karena laju RPM harus diturunkan untuk memperhitungkan akurasi yang lebih tinggi.
sudut
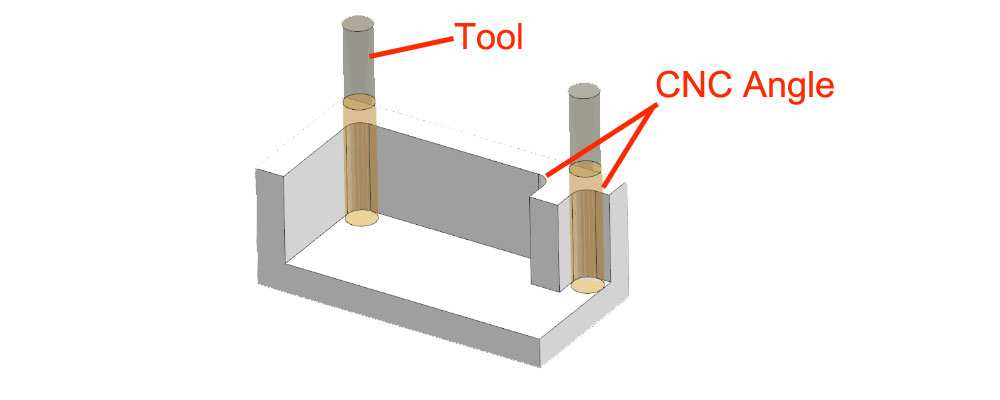
DenganPenggilingan CNC, penting untuk diketahui bahwa semua tepi atau dinding vertikal bagian dalam akan memiliki radius, bukan sudut siku-siku. Hal ini dikarenakan perkakas yang digunakan pada CNC milling berbentuk silinder sehingga tidak dapat menghasilkan tepian yang lurus. Jenis sudut ini disebut fillet sudut dalam.
Saat mendesain komponen, memperhitungkan fillet sudut dalam dapat membuat proses produksi lebih efisien. Misalnya, disarankan untuk menentukan radius non-standar agar pemotong dapat memotong dan memutar dengan bebas tanpa berhenti dan mengubah posisinya. Selain itu, penggilingan sudut dengan radius lebih besar lebih cepat dan lebih murah dibandingkan penggilingan sudut dengan radius lebih kecil.
Melemahkan
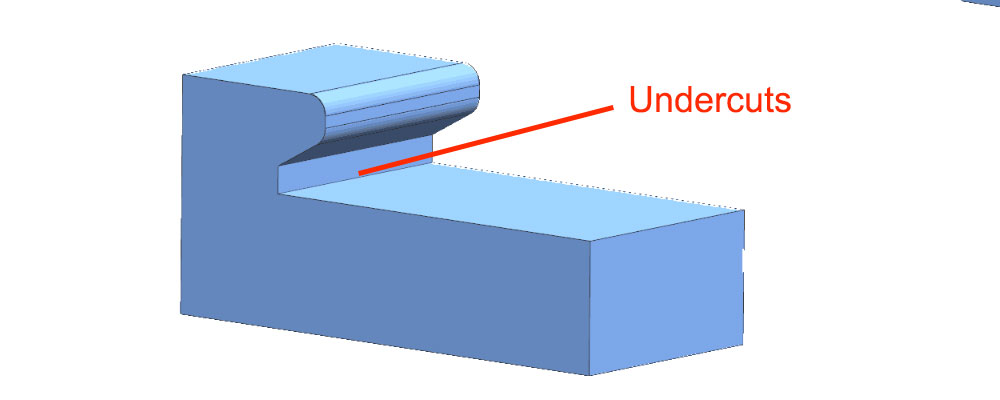
Karena pemesinan tidak dapat dilakukan dengan pemotong frais standar, penggunaan alur retraksi harus dihindari saat pemesinan CNC. Pertama-tama, jika tidak ada ukuran standar untuk geometri talang, alat pemesinan khusus perlu diproduksi, yang akan sangat meningkatkan waktu dan biaya pemesinan. Jadi, jika ada part custom yang perlu dipangkas, pastikan ukurannya standar.
Kedua, karena terbatasnya panjang alat CNC, maka undercut tidak bisa dibuat terlalu dalam. Jika terlalu dalam atau lokasinya sulit dijangkau, kami tidak dapat memproduksinya karena alat CNC tidak dapat mengaksesnya.
ketebalan dinding
Seperti proses manufaktur lainnya, pemesinan CNC penting untuk memastikan bahwa komponen Anda dirancang untuk memenuhi ketebalan dinding minimum. Secara umum, disarankan untuk memilih yang paling tebal dan menghindari dinding yang sangat tipis atau berkarakteristik. Hal ini disebabkan karena sifat alat CNC yang tipis atau tipis, rentan terhadap getaran yang dapat menyebabkan gangguan atau kerusakan. Ketebalan dinding minimum standar untuk pemesinan CNC adalah 0,030 inci (~0,76 mm) untuk logam dan 0,060 inci (~1,5 mm) untuk plastik.
garis
Jika bagian tersebut telah dikerjakan dengan ukuran dan bentuk tertentu, tambahkanbenangdapat dicapai dengan menggunakan keran pemotongan, keran pembentuk, atau pemotong penggilingan benang. Saat merancang suatu komponen, sebaiknya pilih ukuran ulir sebesar mungkin, karena keran yang lebih kecil memiliki risiko retak yang lebih tinggi selama proses produksi.
Jika memungkinkan, hindari juga ulir yang dalam, karena lubang yang dalam dapat menyebabkan biaya produksi lebih tinggi (jika diperlukan perkakas khusus). Demikian pula, tetap berpegang pada ukuran benang khusus dalam desain komponen dapat membantu mengurangi biaya dan waktu produksi.
Penggilingan CNC
Dalam panduan singkatnya, kami menawarkan serangkaian layanan pemesinan CNC, termasuk salah satu proses CNC yang paling umum:Penggilingan CNC. MasukDalam proses penggilingan CNC, bahan blanko dipasang pada mesin dan salah satu alat pemotong, seperti end mill, berputar untuk memotong bahan mentah. Alat-alat ini berputar dengan kecepatan yang sangat cepat, ribuan putaran per menit (RPM), untuk menghilangkan material dari bagian akhir.
Tip cepat untuk penggilingan CNC
Gunakan sudut dalam yang membulat: Karena alat putar melingkar digunakan dalam proses penggilingan CNC, tidak mungkin menghasilkan sudut dalam yang tajam.
Gunakan radius sebesar mungkin: Semakin besar alat yang Anda gunakan, semakin cepat Anda dapat mengeluarkan material. Pastikan radius bagian dalam semaksimal mungkin diintegrasikan ke dalam desain, yang akan membantu dalam proses penggilingan.
Pembubutan CNC
Bahan kosong dipasang pada chuck yang berputar.Pembubutan CNCproses. Saat alat stasioner bekerja, chuck akan menggerakkan bagian-bagiannya.mesin bubut CNCideal untuk menghasilkan bagian yang simetris sepanjang sumbu tengah. Produk ini seringkali lebih cepat dan lebih murah dibandingkan produk penggilingan CNC.
Tip cepat untuk pembubutan CNC
Hindari sudut dalam yang tajam: Mirip dengan penggilingan CNC, pembubutan CNC juga dapat mengolah fillet luar dan dalam.
Simetris, namun tidak terlalu tipis atau terlalu panjang: Jika komponen dirancang terlalu panjang atau terlalu tipis, putaran dapat menjadi tidak stabil selama produksi, sehingga menyebabkan masalah manufaktur.
Perbedaan pelapisan krom, pelapisan seng, dan pelapisan nikel
Optimalkan desain CNC Anda
Artikel Terkait


