
Prinsip Konseptual Kehidupan Mould
2023-05-16
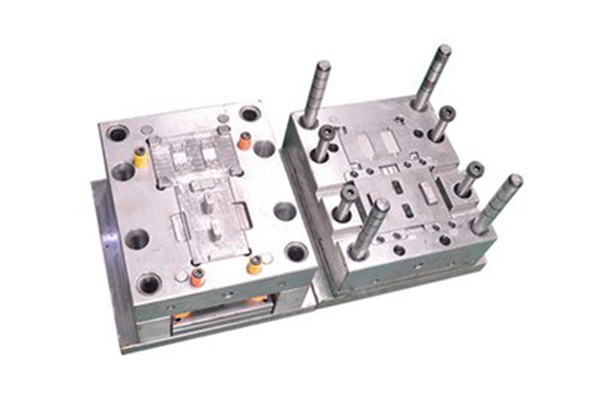
Masa pakai cetakan: Berapa kali cetakan telah diproduksi. Kegagalan cetakan dapat dibagi menjadi kegagalan normal dan kegagalan normal. Kegagalan abnormal (kegagalan awal) mengacu pada ketidakmampuan cetakan berfungsi sebelum mencapai umur yang diakui pada tingkat industri tertentu. Bentuk awal keruntuhan meliputi deformasi plastis, patahan, dan keausan lokal yang parah. Kegagalan normal mengacu pada ketidakmampuan cetakan untuk terus bekerja karena deformasi plastis yang lambat, keausan yang seragam atau fraktur kelelahan setelah produksi dan penggunaan massal.
1. Kehidupan normal cetakan
Jumlah produk berkualitas yang dihasilkan sebelum kegagalan normal cetakan disebut umur normal cetakan, disingkat umur cetakan. Jumlah produk berkualitas yang dihasilkan sebelum perbaikan pertama cetakan disebut masa pakai pertama; Jumlah produk berkualitas yang dihasilkan setelah perbaikan cetakan hingga perbaikan berikutnya disebut umur perbaikan. Umur cetakan adalah jumlah dari umur pertama dan setiap umur perbaikan.
2. Bentuk dan prinsip kegagalan cetakan
Ada berbagai jenis cetakan, dengan perbedaan kondisi kerja yang signifikan dan bagian yang rusak berbeda. Namun, secara kasar ada tiga bentuk keruntuhan, yaitu keausan, patahan, dan deformasi plastis.
① Kegagalan aus
Saat cetakan bekerja, cetakan bersentuhan dengan benda kerja yang terbentuk dan menghasilkan gerakan relatif. Fenomena hilangnya material secara bertahap pada permukaan kontak karena gerakan relatif permukaan disebut keausan. Kegagalan aus dapat dibagi menjadi beberapa tipe berikut:
A. Memakai kelelahan
Fenomena pelepasan kelelahan logam permukaan yang disebabkan oleh tegangan siklik (tegangan mekanik dan tegangan termal) ketika dua permukaan kontak bergerak relatif satu sama lain disebut keausan lelah.
B. Keausan kavitasi dan erosi
Fenomena pecahnya gelembung pada permukaan logam, yang mengakibatkan benturan seketika dan suhu tinggi, menyebabkan terbentuknya lubang-lubang kecil dan lubang-lubang pada permukaan cetakan disebut keausan kavitasi.
Fenomena partikel-partikel kecil cair dan padat berulang kali mengenai permukaan cetakan dengan kecepatan tinggi, menyebabkan hilangnya material lokal pada permukaan cetakan, membentuk lubang dan lubang disebut keausan erosi.
C. Abrasi dan keausan
Selama proses gesekan, reaksi kimia atau elektrokimia terjadi antara permukaan cetakan dan media sekitarnya, ditambah dengan efek mekanis dari gesekan, menyebabkan material permukaan jatuh, yang disebut keausan abrasif.
Dalam gerakan relatif antara cetakan dan benda kerja (atau benda kerja), keausan seringkali muncul bersamaan dalam berbagai bentuk dan saling mempengaruhi.
② Kegagalan patah tulang
Ketika sebuah cetakan mengalami retakan yang besar atau terpisah menjadi dua atau beberapa bagian dan kehilangan kemampuan kerjanya, maka menjadi kegagalan retak.
Patah dapat dibedakan menjadi patah plastis dan patah getas. Bahan cetakan sebagian besar adalah baja berkekuatan sedang hingga tinggi, dan bentuk patahannya sebagian besar adalah patah getas. Patah getas dapat dibagi lagi menjadi patah satu kali dan patah lelah.
③ Kegagalan deformasi plastik
Cetakan menanggung tekanan yang signifikan selama operasi dan tidak rata. Ketika tegangan pada bagian tertentu dari cetakan melebihi batas luluh bahan cetakan pada suhu saat itu, deformasi plastis terjadi melalui slip kisi, kembaran, slip batas butir, dan metode lainnya, mengubah bentuk atau ukuran geometris, dan tidak dapat diperbaiki untuk pekerjaan selanjutnya, disebut kegagalan deformasi plastis. Bentuk kegagalan deformasi plastis antara lain upsetting, bending, cavity expansion, collapse, dll.
Deformasi plastis suatu cetakan adalah proses pelelehan bahan logam di dalam cetakan. Terjadinya deformasi plastis terutama ditentukan oleh beban mekanis dan kekuatan cetakan pada suhu kamar. Apakah cetakan beroperasi pada suhu tinggi dan mengalami deformasi plastik terutama tergantung pada suhu kerja cetakan dan kekuatan bahan cetakan pada suhu tinggi.
Cara men-debug alat mesin pengolah komposit pembubutan dan penggilingan Dongguan yang baru dibeli
Apa karakteristik proses roda gigi bevel spiral dalam pemesinan komponen presisi
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
