
Analisis Sembilan Alasan Utama untuk "Ketidakstabilan Dimensi" Peralatan Mesin Pemesinan CNC
Pengarang: Otomasi Hansheng
2022-11-14
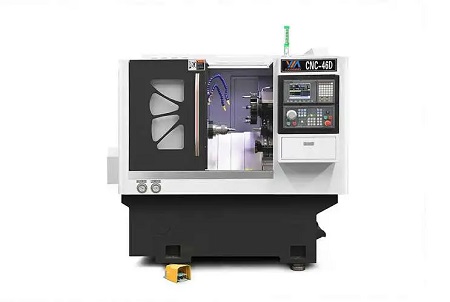
Analisis Sembilan Alasan Utama untuk "Ketidakstabilan Dimensi" Peralatan Mesin Pemesinan CNC
1. Pemesinan CNC benda kerja dengan dimensi akurat dan permukaan akhir yang buruk
Penyebab kesalahan: Tool tip rusak dan tidak tajam. Alat mesin beresonansi dan ditempatkan tidak merata. Alat mesin memiliki fenomena perayapan. Teknologi pemrosesan yang buruk.
Solusi: Jika keausan pahat sudah aus atau rusak dan tidak tajam, giling ulang pahat atau pilih pahat yang lebih baik untuk menyetel ulang pahat. Jika alat mesin beresonansi atau ditempatkan tidak rata, sesuaikan levelnya, buat fondasi, dan perbaiki dengan mulus.
Penyebab perayapan mekanis adalah keausan parah pada rel pemandu gerbong, keausan atau kelonggaran bola sekrup. Alat mesin harus dirawat dengan hati-hati, dan kawat besi harus dibersihkan dan minyak pelumas harus ditambahkan tepat waktu setelah perjalanan untuk mengurangi gesekan. Pilih cairan pendingin yang sesuai untuk pemrosesan benda kerja, dan coba pilih kecepatan spindel yang lebih tinggi sekaligus memenuhi persyaratan pemrosesan dari proses lainnya.
2. Benda kerja menghasilkan fenomena tirus besar dan kecil
Alasan kegagalan fungsi: Mesin perkakas tidak ditempatkan dengan benar, dengan satu tinggi dan satu rendah, mengakibatkan penempatan yang tidak stabil. Saat memutar poros yang panjang, material yang berkontribusi relatif keras, dan alat pemotong memiliki gigitan yang lebih dalam, mengakibatkan fenomena pemotongan; Pin ejector tailstock tidak konsentris dengan spindel.
Solusi dari pabrik mesin CNC Dongguan adalah menggunakan pengukur level untuk menyesuaikan levelness alat mesin, meletakkan fondasi yang kokoh, dan memperbaiki alat mesin untuk meningkatkan ketangguhannya. Pilih proses yang masuk akal dan tingkat pemotongan yang sesuai untuk menghindari tekanan pahat yang menyebabkan kerusakan pahat. Sesuaikan tailstock.
3. Lampu fase driver normal, tetapi ukuran benda kerja yang diproses bervariasi dari besar hingga kecil
Penyebab kesalahan: Kereta alat mesin telah bekerja dengan kecepatan tinggi untuk waktu yang lama, mengakibatkan keausan pada sekrup dan bantalan; Keakuratan pemosisian berulang dari dudukan alat dapat menyimpang selama penggunaan jangka panjang. Pelat seret dapat secara akurat kembali ke titik awal pemrosesan setiap saat, tetapi ukuran benda kerja yang diproses masih berubah. Fenomena ini umumnya disebabkan oleh spindel, dan putaran spindel berkecepatan tinggi menyebabkan keausan bantalan yang parah, yang mengakibatkan perubahan dimensi pemesinan. Pemrosesan logam WeChat memiliki konten yang bagus dan patut diperhatikan.
Solusi: Gunakan dial gauge untuk bersandar pada bagian bawah dudukan alat, sambil mengedit program siklus tetap melalui sistem untuk memeriksa keakuratan pemosisian berulang dari pelat seret, sesuaikan jarak bebas sekrup, dan ganti bantalan. Gunakan dial gauge untuk memeriksa keakuratan pemosisian berulang dari dudukan alat, sesuaikan mesin atau ganti dudukan alat. Gunakan dial gauge untuk memeriksa apakah benda kerja dikembalikan secara akurat ke titik awal program setelah diproses. Jika memungkinkan, perbaiki spindel dan ganti bantalannya.
4. Ukuran benda kerja berbeda beberapa milimeter dari ukuran sebenarnya, atau ada perubahan signifikan pada sumbu tertentu
Alasan kesalahan: Kecepatan pemosisian cepat terlalu cepat, dan penggerak serta motor tidak dapat bereaksi. Setelah gesekan dan keausan jangka panjang, sekrup dan bantalan tarik mekanis terlalu kencang dan macet. Dudukan alat terlalu longgar dan tidak dapat dikunci rapat setelah alat diganti. Program pengeditan salah dan berakhir tanpa korespondensi atau pembatalan perbaikan pisau. Rasio roda gigi elektronik atau sudut langkah sistem tidak disetel dengan benar.
Solusi: Jika kecepatan pemosisian cepat terlalu cepat, sesuaikan kecepatan GO dengan tepat, tambah atau kurangi kecepatan pemotongan dan waktu untuk memastikan bahwa pengemudi dan motor bekerja secara normal pada frekuensi operasi pengenal; Jika pelat seret dan bantalan derek sekrup terlalu kencang dan macet karena keausan alat mesin, maka harus disetel ulang dan diperbaiki.
Jika dudukan alat terlalu longgar setelah mengganti alat, periksa apakah waktu kebalikan dari dudukan alat terpenuhi, apakah cacing turbin di dalam dudukan alat aus, apakah celahnya terlalu besar, dan apakah pemasangannya terlalu longgar; Jika disebabkan oleh alasan program, program perlu dimodifikasi, ditingkatkan sesuai dengan persyaratan gambar benda kerja, pilih teknologi pemrosesan yang masuk akal, dan tulis program yang benar sesuai dengan petunjuk di manual. Jika penyimpangan ukuran ditemukan terlalu besar, periksa apakah parameter sistem disetel secara wajar, terutama apakah parameter roda gigi elektronik dan sudut langkah rusak. Fenomena ini dapat diukur dengan menggunakan dial indicator.
5. Efek pemrosesan busur tidak ideal, dan ukurannya tidak pada tempatnya
Penyebab kesalahan: Tumpang tindih frekuensi getaran menyebabkan resonansi. Teknologi pemrosesan. Pengaturan parameter tidak masuk akal, dan kecepatan umpan terlalu tinggi, menyebabkan pemesinan busur keluar dari langkah. Longgar atau keluar dari langkah yang disebabkan oleh jarak bebas yang berlebihan antara batang sekrup atau pengencangan batang sekrup yang berlebihan. Timing belt dipakai.
Solusi: Identifikasi komponen yang menghasilkan resonansi, ubah frekuensinya, dan hindari resonansi. Pertimbangkan teknologi pemrosesan bahan benda kerja dan kembangkan program yang masuk akal. Untuk motor stepper, laju pemrosesan F tidak dapat diatur terlalu tinggi. Apakah alat mesin dipasang dengan kuat dan ditempatkan dengan mulus, apakah pelat seret terlalu kencang setelah aus, apakah celah bertambah atau dudukan alat longgar, dll. Ganti Timing belt. Pemrosesan logam WeChat memiliki konten yang bagus dan patut diperhatikan.
6. Kadang-kadang, benda kerja yang melebihi toleransi dapat terjadi dalam produksi batch
Alasan kesalahan: Perlengkapan harus diperiksa dengan hati-hati, dengan mempertimbangkan metode pengoperasian operator dan keandalan perlengkapan. Karena adanya perubahan ukuran yang disebabkan oleh fixture, maka fixture tersebut harus diperbaiki untuk mencegah pekerja melakukan kesalahan akibat kelalaian manusia. Sistem CNC dapat dipengaruhi oleh fluktuasi sumber daya eksternal atau secara otomatis menghasilkan pulsa interferensi setelah interferensi, yang dapat ditransmisikan ke pengemudi, menyebabkan pengemudi menerima pulsa berlebih dan menggerakkan motor menjauh atau kurang.
Solusi: Pahami dan kuasai aturannya, dan coba terapkan beberapa tindakan anti-interferensi.
Misalnya, kabel listrik yang kuat dengan interferensi medan listrik yang kuat diisolasi dari garis sinyal dari sinyal listrik yang lemah, dan kapasitor penyerap anti-interferensi ditambahkan dan kabel berpelindung digunakan untuk isolasi. Selain itu, periksa apakah kabel arde terhubung dengan kuat dan kontak arde terdekat, dan lakukan semua tindakan anti-interferensi untuk menghindari interferensi sistem.
9. Perubahan ukuran yang tidak stabil yang disebabkan oleh sistem
Alasan kesalahan: Pengaturan parameter sistem tidak masuk akal. Tegangan kerja tidak stabil. Sistem dipengaruhi oleh interferensi eksternal, mengakibatkan sistem keluar dari langkah. Kapasitansi telah ditambahkan, tetapi impedansi antara sistem dan driver tidak cocok, mengakibatkan hilangnya sinyal yang berguna; Transmisi sinyal abnormal antara sistem dan pengemudi; Kerusakan sistem atau kegagalan internal.
Solusi: Apakah kecepatan dan waktu akselerasi terlalu besar, apakah kecepatan spindel dan kecepatan potong masuk akal, dan apakah modifikasi parameter operator menyebabkan perubahan kinerja sistem. Pasang peralatan penstabil tegangan.
Groundkan kabel ground dan pastikan terhubung dengan andal, dan tambahkan kapasitor penyerap anti-interferensi pada kontak keluaran pulsa pengemudi. Pilih model kapasitor yang sesuai. Periksa apakah jalur koneksi sinyal antara sistem dan driver terlindung, apakah koneksi dapat diandalkan, dan apakah sinyal terjadinya pulsa sistem hilang atau meningkat. Kirim motherboard ke pabrik untuk diperbaiki atau diganti.
Analisis Metode Penyesuaian Pengembalian Titik Referensi Mesin Bubut CNC Kecil dalam Pemrosesan CNC
Bagaimana mengatasi masalah akurasi permukaan dan kontrol ukuran dalam pemesinan komponen presisi
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
