
Apa kesalahan dan tindakan perbaikan yang disebabkan oleh deformasi termal dalam sistem proses pemrosesan komponen presisi?
2023-05-18
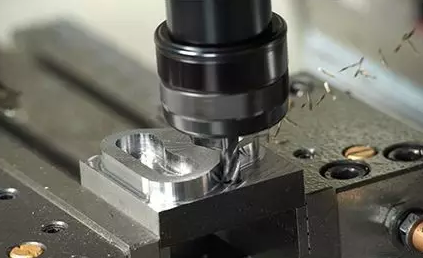
Selama proses pemesinan dan pemotongan komponen presisi, seluruh sistem proses sering dipengaruhi oleh panas pemotongan, panas gesekan, dan panas radiasi eksternal, yang menghasilkan deformasi kompleks yang mengarah pada posisi relatif, gerakan, dan akurasi transmisi antara benda kerja yang telah disesuaikan sebelumnya. dan ujung tombak. Fenomena deformasi sistem proses yang disebabkan oleh alasan ini dikenal sebagai bukti praktik industri. Faktor utama yang mempengaruhi deformasi termal dari sistem proses adalah deformasi termal dari alat mesin, alat pemotong, dan sistem proses.
(1) Faktor utama yang mempengaruhi deformasi termal peralatan mesin adalah panas yang dihasilkan oleh konversi kehilangan energi motor, peralatan listrik, dan sumber tenaga mekanik; Panas gesekan yang dihasilkan selama pergerakan komponen transmisi dan komponen bergerak; Memotong puing-puing atau memotong cairan yang ditransfer dengan memotong panas yang jatuh pada alat mesin; Radiasi panas dari dunia luar. Sumber panas ini kurang lebih dapat merusak tempat tidur, meja kerja, spindel, dan bagian lainnya. Untuk mengurangi dampak deformasi termal pada akurasi pemesinan, desain struktural komponen besar peralatan mesin biasanya mengadopsi struktur simetris atau metode kontrol aktif untuk menyeimbangkan suhu peralatan mesin. Kurangi pembengkokan atau deformasi yang disebabkan oleh pemanasan di area utama. Dalam desain sambungan struktural, tata letak harus membuat arah deformasi termal komponen utama memiliki pengaruh yang lebih kecil pada akurasi pemesinan. Untuk mengurangi dampak deformasi termal pada akurasi pemesinan selama pemrosesan suku cadang presisi, desain struktural perkakas mesin besar biasanya mengadopsi struktur simetris atau metode kontrol aktif untuk menyeimbangkan suhu komponen utama, untuk mengurangi dampak pada akurasi pemesinan. Pembengkokan atau deformasi yang disebabkan oleh pemanasan selama pemrosesan; Dalam desain sambungan struktural, arah deformasi termal dari bagian-bagian kunci harus memiliki pengaruh yang kecil terhadap akurasi pemesinan.
(2) Deformasi termal benda kerja terjadi selama proses pemesinan karena pengaruh panas pemotongan, dan ekspansi termal mempengaruhi akurasi dimensi dan bentuk.
Oleh karena itu, untuk mengurangi dampak deformasi termal pada akurasi pemesinan dalam pemrosesan suku cadang presisi, metode pendinginan zona pemotongan dengan fluida pemotongan sering digunakan; Dimungkinkan juga untuk mengurangi panas pemotongan atau perpindahan panas ke benda kerja dengan memilih alat pemotong yang sesuai atau mengubah parameter pemotongan; Untuk benda kerja yang besar atau panjang, ujungnya harus dapat dengan bebas mengembang dan ditarik kembali dalam keadaan menjepit.
Pemahaman dua menit, tiga metode untuk menentukan kelonggaran pemesinan dalam pemrosesan komponen presisi
Lima Metode Pemesinan Permukaan Kerucut Bagian Presisi pada Mesin Bubut
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
