
¿Cuáles son los procesos de afilado en la fábrica de mecanizado de precisión CNC de Dongguan?
2023-05-10
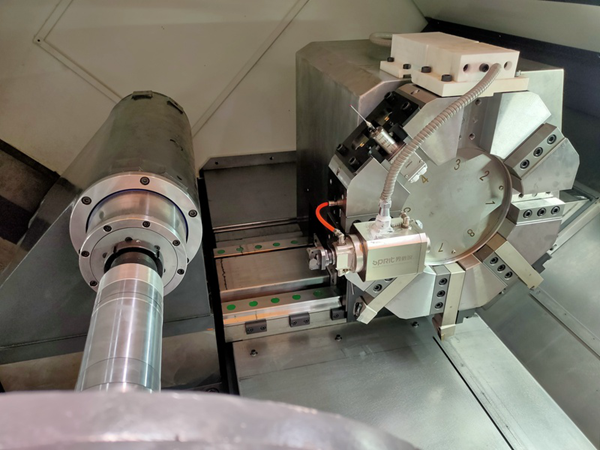
A partir del proceso de corte de bruñido en la fábrica de mecanizado de precisión CNC de Dongguan, el bruñido se puede dividir en tres procesos: bruñido con avance de presión constante, bruñido con avance máximo constante y bruñido con avance compuesto cuantitativo de presión constante.
(1) El bruñido con alimentación de presión constante se puede dividir en tres etapas: corte de desprendimiento, corte de trituración y corte de bloqueo.
1. Caída de la etapa de corte. Al comienzo de este bruñido a presión constante, debido a la rugosidad de la pared del orificio, el área de contacto entre la piedra de aceite y la pared del orificio es muy pequeña y la presión de contacto es alta. La parte sobresaliente de la pared del orificio se rectifica rápidamente. Debido a la alta presión de contacto en la superficie de la piedra de aceite y al desgaste del aglutinante de la piedra de aceite por las virutas, la fuerza de unión entre las partículas abrasivas y el aglutinante disminuye. Por lo tanto, algunas partículas abrasivas se caen solas bajo la acción de la presión de corte, exponiendo nuevas partículas abrasivas en la superficie de la piedra de aceite, lo que se denomina autoafilado de la piedra de aceite.
2. Etapa de trituración y corte. A medida que avanza el trabajo de bruñido, la superficie del orificio se vuelve más suave y el área de contacto con la piedra de aceite se vuelve más grande. La presión de contacto por unidad de área disminuye y la eficiencia de corte disminuye gradualmente. Las virutas cortadas simultáneamente son pequeñas y finas. Estos chips también tienen un desgaste mínimo en el adhesivo. Por lo tanto, las partículas abrasivas de piedra de aceite se caen muy poco y, en este momento, la molienda no se basa en nuevas partículas abrasivas, sino en el corte en la punta de las partículas abrasivas. Por lo tanto, la carga en la punta de las partículas abrasivas es alta y las partículas abrasivas son propensas a fracturarse y colapsarse, formando nuevos bordes de corte.
3. Bloquee la etapa de corte. A medida que continúa el bruñido, el área de contacto entre la piedra de aceite y la superficie del orificio se vuelve cada vez más grande, y se acumulan virutas extremadamente finas entre la piedra de aceite y la pared del orificio, lo que dificulta su eliminación, lo que hace que la piedra de aceite se bloquee y se vuelva muy suave. Por lo tanto, en este punto, la capacidad de corte de la piedra de aceite es extremadamente baja, equivalente al pulido. Si continúa el bruñido, si la piedra de aceite está severamente bloqueada y provoca un bloqueo del adhesivo, la piedra de aceite perderá por completo su capacidad de corte y generará mucho calor, lo que afectará la precisión y la rugosidad de la superficie del orificio. En este momento, el trabajo de pulido debe completarse lo antes posible.
(2) Bruñido de avance cuantitativo. Durante el bruñido con avance cuantitativo, el mecanismo de avance expande el avance a una velocidad constante, forzando a las partículas abrasivas a entrar en la pieza de trabajo. Por lo tanto, el proceso de bruñido solo implica un corte por desprendimiento y fragmentación, y es imposible producir un fenómeno de corte en frío. Porque cuando la fuerza de corte disminuye debido al bloqueo de la piedra de aceite, la velocidad de avance es mayor que la cantidad de rectificado real y la presión de bruñido aumenta, lo que hace que las partículas abrasivas se caigan y se rompan, lo que mejora el efecto de corte. Al bruñir con este método, para mejorar la precisión de mecanizado del agujero y reducir la rugosidad de la superficie, el método final es bruñir durante un cierto período de tiempo sin alimentación para mejorar la precisión de mecanizado del agujero.
(3) Bruñido de alimentación compuesta cuantitativo y de presión constante. Al principio, se utiliza el bruñido con alimentación de presión constante y, cuando la piedra de aceite entra en la etapa de corte de obstrucción, se convierte en un bruñido con alimentación cuantitativa para mejorar la eficiencia. Finalmente, el bruñido sin avance se puede utilizar para mejorar la precisión de los agujeros de bruñido y reducir la rugosidad de la superficie en la fábrica de mecanizado de precisión CNC de Dongguan.
¿Qué es mejor para productos CNC o moldes CNC en el procesamiento de piezas de precisión?
¿Qué tipos de piezas procesan principalmente los tornos CNC en la fábrica de procesamiento de precisión CNC de Dongguan?
Artículo relacionado

Repasemos los fundamentos del proceso de galvanoplastia. La galvanoplastia consta de varias fases, y desde el pretratamiento hasta el postratamiento hay varias realmente importantes.
El principio básico del tratamiento superficial de piezas de precisión en el mecanizado CNC

Los paneles de audio, las carcasas de cigarrillos electrónicos, las placas de identificación, las carcasas de relojes, etc. se encuentran entre los componentes que requieren un procesamiento CNC que requiera una alta textura de superficie.
Explicación detallada del proceso de textura de superficie de alta calidad de piezas de aleación de aluminio de mecanizado CNC

El acabado metálico, a veces conocido como acabado metálico, es el proceso de utilizar varias técnicas para cambiar la superficie de un objeto con el fin de mejorar la apariencia y el rendimiento, como la resistencia a la corrosión, la resistencia a la decoloración, la resistencia química, la resistencia a la abrasión y la dureza, modificar la conductividad eléctrica, eliminar rebabas o aplicar un color específico a una pieza mecanizada.
Proceso de tratamiento de superficies de acabado CNC de metales y su principio de funcionamiento

Ciertas operaciones pueden mejorar las cualidades mecánicas, físicas y visuales de sus artículos después del mecanizado CNC de aleación de aluminio. A continuación, se muestra el procedimiento más común.
¿Cuáles son los tratamientos superficiales después del mecanizado CNC de aleación de aluminio?