Servicio de tallado de engranajes
El tallado es el proceso de cortar los dientes de un engranaje en una pieza de trabajo utilizando una máquina talladora. Es un método eficiente para fabricar engranajes de alta precisión y alta precisión. El proceso de tallado de engranajes implica una pieza de trabajo giratoria y una herramienta giratoria (llamada encimera) equipada con bordes cortantes. A medida que la placa gira y se mueve sobre la pieza de trabajo, corta sus dientes en la superficie, formando la forma de engranaje deseada. Los servicios de tallado de engranajes son vitales para una variedad de industrias, incluidas la automotriz, aeroespacial y de maquinaria pesada. El proceso de fabricación produce engranajes que son duraderos, confiables y capaces de soportar condiciones de operación severas. Los engranajes producidos por el proceso de tallado cumplen con los más estrictos estándares de calidad y rendimiento, lo que garantiza que sean adecuados para aplicaciones exigentes. El tallado de engranajes tiene varias ventajas, incluida la capacidad de producir engranajes con alta precisión, exactitud y consistencia. Este método permite la fabricación de engranajes en una amplia variedad de tamaños, formas y materiales, lo que lo convierte en una solución ideal para una amplia variedad de aplicaciones. El tallado también produce engranajes con un excelente acabado superficial, lo que minimiza la necesidad de procesos de acabado adicionales y reduce los plazos y costes de fabricación. Al elegir un proveedor de servicios de tallado de engranajes, es crucial trabajar con una empresa que tenga una amplia experiencia en la industria del mecanizado,Automatización Hanshengno solo es un proveedor acreditado de servicios de tallado de engranajes, sino que también puede proporcionar soluciones personalizadas para satisfacer las necesidades de su proyecto. Necesidades únicas.
Qué esTallado de engranajes?
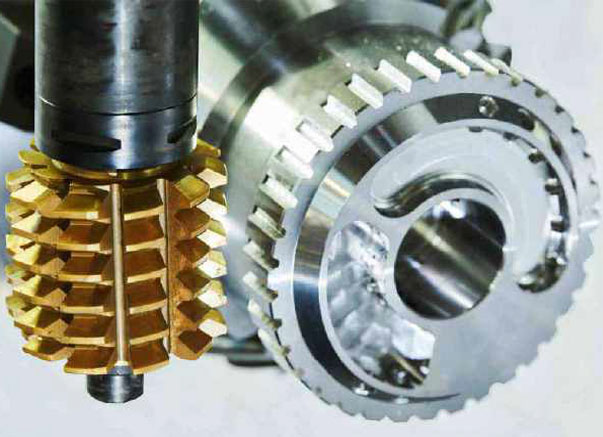
El tallado es el proceso de cortar engranajes, cortar estrías y cortar ruedas dentadas en una talladora (un tipo especial de fresadora). Los dientes del engranaje o las estrías cortan gradualmente el material (una pieza cilíndrica plana de metal) a través de una serie de cortes realizados por una herramienta de corte llamada placa. El tallado es relativamente rápido y económico en comparación con la mayoría de los demás procesos de formación de engranajes y se utiliza en una amplia variedad de piezas y cantidades. El tallado es especialmente común para mecanizar engranajes rectos y helicoidales. Se puede usar un proceso de torneado similar al proceso de tallado para engranajes externos para cortar engranajes internos, donde los engranajes internos se tornean (en lugar de moldearse o brocharse) con herramientas giratorias.
El tallado de engranajes utiliza una talladora de engranajes con dos ejes inclinados. Un husillo sostiene la pieza de trabajo en bruto y el otro sostiene la encimera. El ángulo entre el eje principal (eje) de la encimera y el eje principal de la pieza depende del tipo de pieza que se esté fabricando. Por ejemplo, cuando se fabrican engranajes rectos, el eje se mantiene en el ángulo de avance de la fresa, pero cuando se fabrican engranajes helicoidales, se mantiene en el avance de la fresa más el ángulo helicoidal del engranaje helicoidal. El tallado de engranajes incluye recto, helicoidal, helicoidal recto, cara, corona, tornillo sin fin, silicio y chaflán. Las velocidades de los dos husillos mantienen una relación constante determinada por el número de dientes tallados en la pieza bruta. Por ejemplo, una encimera de una hilera con una relación de transmisión de 40:1 girará la encimera 40 veces por cada revolución de la pieza en bruto, formando 40 dientes en la pieza en bruto. Si la placa tiene varios hilos, multiplique la relación de velocidad por el número de hilos en la placa. Luego, la encimera se introduce en la pieza de trabajo hasta que se obtiene la profundidad de diente correcta. Para hacer esto, la encimera se introduce en la pieza de trabajo paralela al eje de rotación de la pieza en bruto. En la producción en masa, por lo general se apilan y se cortan múltiples piezas en bruto en una sola operación utilizando los accesorios apropiados. Para engranajes muy grandes, los espacios en blanco se pueden marcar previamente. La forma rugosa aumenta la eficiencia del tallado de engranajes.
El proceso dediente talladoformación de perfil
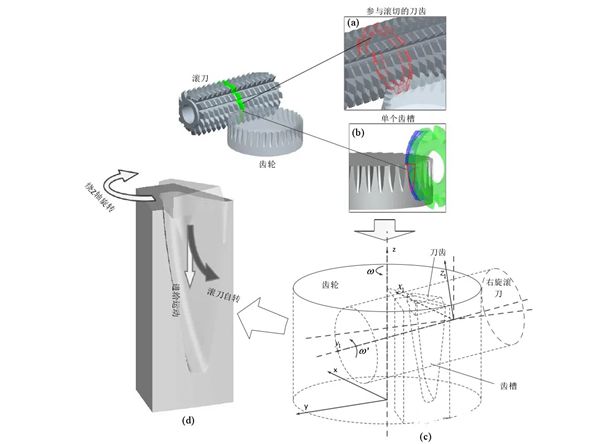
En la figura se muestra el método de formación del perfil de diente de tallado de engranajes. A partir del corte de contacto entre la encimera y la pieza de trabajo, el número de dientes involucrados en el corte aumenta gradualmente y deja de aumentar después de alcanzar un cierto nivel. Cuando el corte está a punto de terminar, los dientes de corte que participan en el corte disminuyen gradualmente hasta que finaliza el procesamiento.
Para reflejar objetivamente las condiciones de corte de todos los dientes de corte en el área de corte, se supone que el engranaje ha formado un perfil de diente completo en la cara frontal para analizar el estado de corte de la placa cuando continúa avanzando axialmente. De acuerdo con esta suposición, la posición inicial de la placa está en la posición 0, la pieza de trabajo gira un círculo y la placa se alimenta a lo largo del eje de la pieza de trabajo. En este momento, parte del metal de ABC se corta en la ranura del diente y se forma el perfil completo del diente en la cara del extremo del engranaje. La pieza de trabajo gira de nuevo, el centro de la encimera alcanza la posición 2 y el metal en la misma sección que ABC se corta en la ranura del diente, de modo que la encimera corta gradualmente todo el metal en la ranura del diente en el avance descendente. .
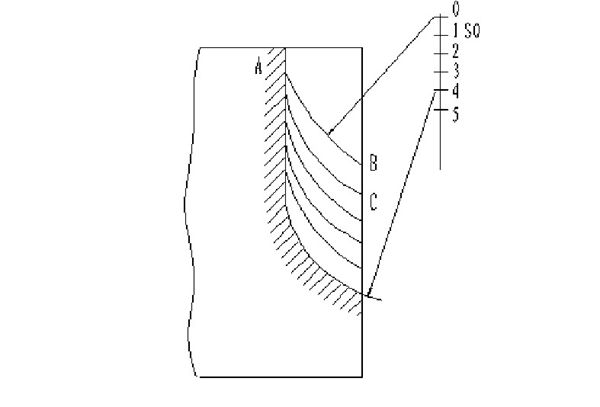
Proceso de corte alveolar y formación del perfil del diente
En el proceso real de tallado, el procesamiento del espacio del diente a procesar no comienza desde el diente de corte n.° 0 en el centro de creación, sino desde el diente de corte n.° bN, como se muestra en la figura a continuación. La posición en la que la placa gira en sentido contrario a las agujas del reloj alrededor de la pieza en bruto del engranaje en un ángulo ϕ es el estado inicial en el que el diente de corte número bN comienza a cortar la ranura del diente que se va a procesar.
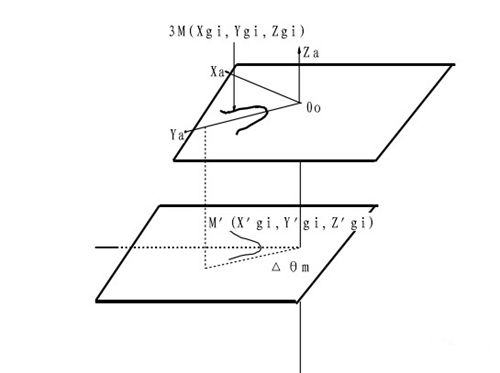
El proceso de tallado de engranajes es en realidad el proceso de engranar (crear) la superficie helicoidal del tallado con la superficie del diente del engranaje.
El tallado de engranajes pertenece al corte biselado no libre intermitente de múltiples filos. En comparación con el torneado ordinario, la posición relativa y la relación de movimiento relativo entre los dientes del cortador y la pieza de trabajo son más complicadas durante el procesamiento. Durante el proceso de tallado, cada diente de corte entra en el proceso de corte. La forma del alveolar formado correspondiente al estado es diferente, la forma del material eliminado es diferente y la nueva entidad alveolar formada también es diferente.
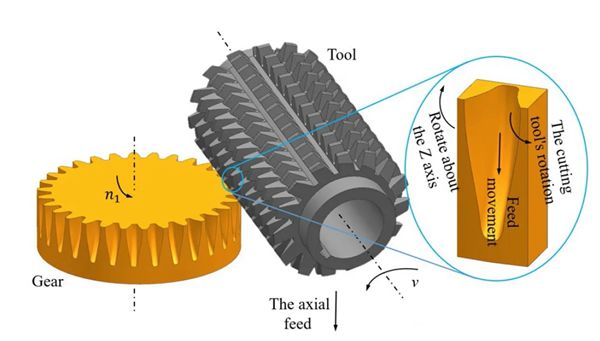
Durante el proceso de tallado de engranajes, la pieza de trabajo del engranaje gira alrededor del eje del engranaje, mientras que la fresa madre gira alrededor de su propio eje y se mueve linealmente a lo largo del eje del engranaje (el principio de tallado se muestra en la figura a continuación), por lo que cada diente en la fresa madre corresponde a su corte El alveolar tiene una posición espacial relativa y una relación de movimiento.
Al tallar, la talladora debe tener los siguientes movimientos:
1. El movimiento de corte (movimiento principal) es el movimiento rotatorio de la encimera, y su velocidad de corte está determinada por la relación de transmisión del engranaje de transmisión.
2. El movimiento de diente dividido es el movimiento de rotación de la pieza de trabajo, y su velocidad de movimiento debe mantener la relación de engrane entre el engranaje y la cremallera con la velocidad de rotación de la encimera. Su relación cinemática se realiza mediante la relación de transmisión de la rueda colgante de dientes divididos. Para la encimera de una sola línea, cuando la encimera gira una vez, la pieza en bruto del engranaje debe girar a través del ángulo de indexación de un diente, es decir, 1/z de revolución (z es el número de dientes del engranaje que se va a procesar).
3. El movimiento de alimentación vertical es el movimiento vertical de la encimera de arriba a abajo a lo largo del eje de la pieza de trabajo. Este es el movimiento necesario para garantizar que se corte todo el ancho del diente. La relación de transmisión de la rueda colgante de alimentación se pasa a través de la varilla roscada conectada al soporte de la encimera. frutos secos para lograr.
Al tallar, la dirección de movimiento de los dientes de la talla debe ser consistente con la dirección de los dientes del engranaje de corte. Sin embargo, dado que los dientes de la encimera están dispuestos en una línea helicoidal, la dirección de los dientes de la encimera no es perpendicular al eje de la encimera. Por lo tanto, el portaherramientas debe girarse en un ángulo que coordine con la dirección del diente del engranaje. Al tallar engranajes rectos, el ángulo de giro es el ángulo de hélice de la talla. Al tallar el engranaje helicoidal, el tamaño y la dirección del ángulo de giro deben determinarse de acuerdo con la dirección helicoidal del engranaje helicoidal y el tamaño del ángulo helicoidal.
La placa de engranajes es una herramienta especial, cada placa puede procesar varios engranajes cilíndricos externos rectos o helicoidales involutos de diferentes tamaños con el mismo módulo pero diferente número de dientes.
¿Qué es el rectificado cilíndrico?
¿Qué es el torneado CNC?