Layanan Hobbing Gear
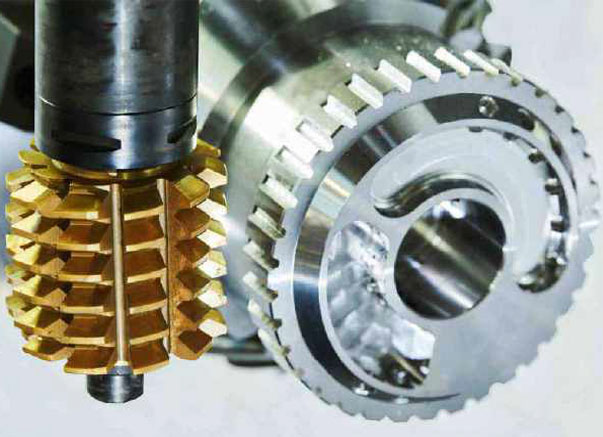
Hobbing adalah proses pemotongan gigi gear menjadi benda kerja dengan menggunakan mesin hobbing. Ini adalah metode yang efisien untuk membuat roda gigi dengan presisi tinggi dan presisi tinggi. Proses hobbing roda gigi melibatkan benda kerja yang berputar dan alat yang berputar (disebut hob) yang dilengkapi dengan pinggiran tajam. Saat kompor berputar dan bergerak di atas benda kerja, ia memotong giginya ke permukaan, membentuk bentuk roda gigi yang diinginkan. Layanan gear hobbing sangat penting untuk berbagai industri termasuk otomotif, kedirgantaraan, dan alat berat. Proses pembuatannya menghasilkan roda gigi yang tahan lama, andal, dan mampu bertahan dalam kondisi pengoperasian yang berat. Roda gigi yang diproduksi oleh proses hobbing memenuhi standar kualitas dan kinerja yang paling ketat, memastikannya cocok untuk aplikasi yang menuntut. Gear hobbing memiliki beberapa keunggulan, antara lain kemampuan menghasilkan gear dengan presisi, akurasi dan konsistensi yang tinggi. Metode ini memungkinkan pembuatan roda gigi dalam berbagai ukuran, bentuk, dan bahan, menjadikannya solusi ideal untuk berbagai macam aplikasi. Hobbing juga menghasilkan roda gigi dengan penyelesaian permukaan yang sangat baik, meminimalkan kebutuhan untuk proses penyelesaian tambahan, mengurangi waktu dan biaya produksi. Saat memilih penyedia layanan hobbing roda gigi, sangat penting untuk bekerja sama dengan perusahaan yang memiliki pengalaman luas dalam industri permesinan,Otomasi Hanshengtidak hanya penyedia layanan gear hobbing terkemuka, tetapi juga dapat memberikan solusi khusus untuk memenuhi kebutuhan kebutuhan unik proyek Anda.
ApaGear Hobbing?
Hobbing adalah proses pemotongan roda gigi, pemotongan splines dan pemotongan sprocket pada mesin hobbing (jenis mesin frais khusus). Gigi roda gigi atau splines secara bertahap memotong bahan (sepotong logam silinder datar) melalui serangkaian pemotongan yang dilakukan oleh alat pemotong yang disebut kompor. Hobbing relatif cepat dan murah dibandingkan dengan kebanyakan proses pembentukan roda gigi lainnya dan digunakan dalam berbagai macam suku cadang dan jumlah. Hobbing sangat umum untuk roda gigi taji dan heliks pemesinan. Proses pembubutan yang serupa dengan proses hobbing untuk roda gigi luar dapat digunakan untuk memotong roda gigi dalam, di mana roda gigi dalam diputar (bukan dibentuk atau digerus) dengan alat yang berputar.
Gear hobbing menggunakan mesin gear hobbing dengan dua sumbu miring. Satu spindel menahan benda kerja kosong dan yang lainnya menahan kompor. Sudut antara sumbu utama (sumbu) kompor dan sumbu utama benda kerja tergantung pada jenis bagian yang diproduksi. Misalnya, saat membuat roda gigi pacu, spindel dipertahankan pada sudut ujung kompor, tetapi saat membuat roda gigi heliks, spindel dipertahankan pada ujung kompor ditambah sudut heliks roda gigi heliks. Gear hobbing meliputi straight, helical, straight helical, face, crown, worm, silicon dan chamfer. Kecepatan kedua spindel mempertahankan rasio konstan yang ditentukan oleh jumlah gigi yang dipotong pada blanko. Misalnya, kompor baris tunggal dengan rasio roda gigi 40:1 akan memutar kompor 40 kali untuk setiap putaran blanko, membentuk 40 gigi pada blanko. Jika kompor memiliki banyak utas, kalikan rasio kecepatan dengan jumlah utas pada kompor. Kompor kemudian dimasukkan ke dalam benda kerja sampai diperoleh kedalaman gigi yang benar. Untuk melakukan ini, kompor dimasukkan ke dalam benda kerja sejajar dengan sumbu rotasi benda kerja. Dalam produksi massal, banyak blanko biasanya ditumpuk dan dipotong dalam satu operasi menggunakan perlengkapan yang sesuai. Untuk roda gigi yang sangat besar, kosong dapat dicetak sebelumnya. Bentuk kasar meningkatkan efisiensi hobbing gigi.
Proses darigigi hobbingpembentukan profil
Metode pembentukan profil gigi hobbing gigi ditunjukkan pada gambar. Mulai dari pemotongan kontak antara kompor dan benda kerja, jumlah gigi yang terlibat dalam pemotongan secara bertahap bertambah, dan tidak bertambah lagi setelah mencapai tingkat tertentu. Saat pemotongan akan berakhir, gigi pemotong yang berpartisipasi dalam pemotongan secara bertahap berkurang hingga pemrosesan berakhir.
Untuk mencerminkan kondisi pemotongan semua gigi potong di area pemotongan secara objektif, diasumsikan bahwa roda gigi telah membentuk profil gigi lengkap pada permukaan ujung untuk menganalisis kondisi pemotongan kompor saat terus memberi makan secara aksial. Menurut asumsi ini, posisi awal kompor berada pada posisi 0, benda kerja berputar satu lingkaran, dan kompor makan sepanjang sumbu benda kerja. Pada saat ini, bagian dari logam ABC dipotong pada alur gigi, dan profil gigi lengkap terbentuk pada permukaan ujung roda gigi. Benda kerja berputar lagi, bagian tengah kompor mencapai posisi 2, dan logam di bagian yang sama dengan ABC dipotong di alur gigi, sehingga kompor secara bertahap memotong semua logam di alur gigi di umpan ke bawah. .
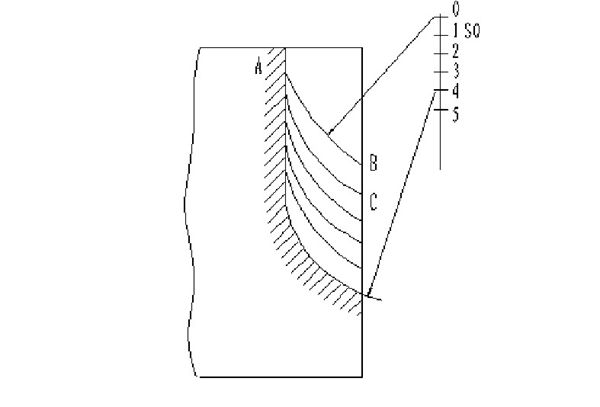
Proses pemotongan alveolar dan pembentukan profil gigi
Pada proses hobbing yang sebenarnya, pengerjaan ruang gigi yang akan diproses tidak dimulai dari gigi pemotong No. 0 di pusat pembuatan, melainkan dari gigi pemotong No. Posisi kompor berputar berlawanan arah jarum jam mengelilingi blank roda gigi dengan sudut ϕ merupakan keadaan awal dimana gigi pemotong nomor bN mulai memotong alur gigi yang akan diproses.
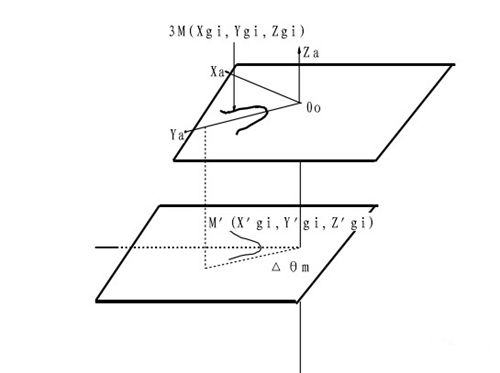
Proses hobbing gear sebenarnya adalah proses penyambungan (menciptakan) permukaan heliks hob dengan permukaan gigi gear.
Gear hobbing termasuk pemotongan bevel non-bebas intermiten multi-tepi. Dibandingkan dengan pembubutan biasa, posisi relatif dan hubungan gerak relatif antara gigi pemotong dan benda kerja lebih rumit selama pemrosesan. Selama proses hobbing, setiap gigi pemotong memasuki proses pemotongan. Bentuk alveolar yang terbentuk sesuai dengan keadaannya berbeda, bentuk bahan yang dikeluarkan berbeda, dan entitas alveolar baru yang terbentuk juga berbeda.
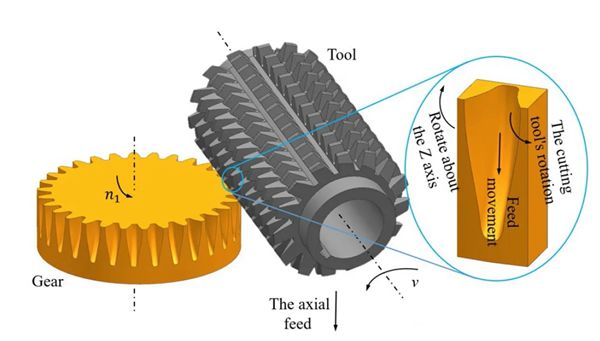
Selama proses hobbing roda gigi, benda kerja roda gigi berputar di sekitar sumbu roda gigi, sedangkan kompor berputar di sekitar sumbunya sendiri dan bergerak secara linier di sepanjang sumbu roda gigi (prinsip hobbing ditunjukkan pada gambar di bawah), sehingga setiap gigi pada kompor sesuai. ke pemotongannya Alveolar memiliki posisi spasial relatif dan hubungan gerak.
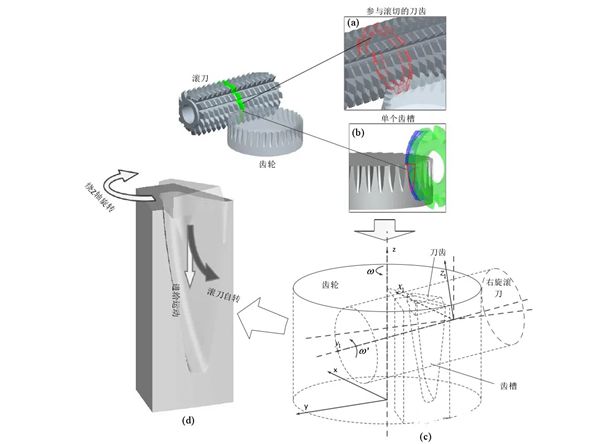
Saat hobbing, mesin hobbing harus memiliki gerakan sebagai berikut:
1. Gerakan pemotongan (gerakan utama) adalah gerakan putar kompor, dan kecepatan pemotongannya ditentukan oleh rasio transmisi gigi transmisi.
2. Gerakan gigi belah adalah gerakan rotasi benda kerja, dan kecepatan gerakannya harus menjaga hubungan penyambungan antara roda gigi dan rak dengan kecepatan rotasi kompor. Hubungan kinematiknya direalisasikan oleh rasio transmisi roda gantung gigi terbelah. Untuk kompor satu baris, saat kompor berputar sekali, blanko roda gigi perlu diputar melalui sudut pengindeksan satu gigi, yaitu revolusi 1/z (z adalah jumlah gigi roda gigi yang akan diproses).
3. Gerakan pengumpanan vertikal adalah gerakan vertikal kompor dari atas ke bawah sepanjang sumbu benda kerja. Ini adalah gerakan yang diperlukan untuk memastikan bahwa seluruh lebar gigi terpotong. Rasio transmisi roda penggantung umpan dilewatkan melalui batang sekrup yang terhubung ke dudukan kompor. gila untuk dicapai.
Saat hobbing, arah pergerakan gigi kompor harus konsisten dengan arah gigi gigi potong. Namun, karena gigi kompor disusun dalam garis heliks, arah gigi kompor tidak tegak lurus terhadap sumbu kompor. Oleh karena itu, dudukan alat harus diputar miring agar berkoordinasi dengan arah gigi roda gigi. Saat hobbing spur gear, sudut beloknya adalah sudut heliks kompor. Saat hobbing roda gigi heliks, ukuran dan arah sudut belok harus ditentukan sesuai dengan arah heliks roda gigi heliks dan ukuran sudut heliks.
Kompor roda gigi adalah alat khusus, setiap kompor dapat memproses berbagai roda gigi silinder eksternal taji atau heliks dengan ukuran berbeda dengan modul yang sama tetapi jumlah gigi berbeda.
Apa itu penggilingan Silinder?
Apa itu mesin bubut CNC?