¿Qué es la perforación CNC?
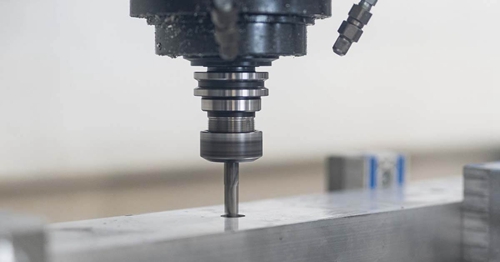
¿Qué es la perforación CNC?
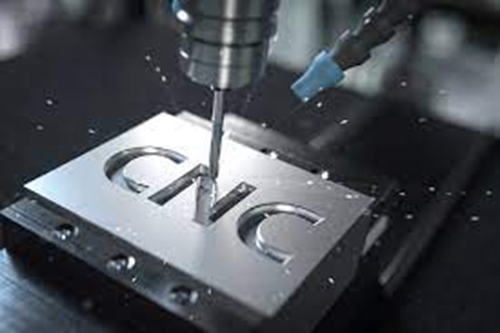
La perforación CNC es el proceso de crear agujeros en una pieza de trabajo utilizando un taladro controlado por computadora. El proceso es automatizado y preciso, lo que permite una colocación de orificios consistente y precisa. ElTaladrado CNCEl proceso comienza con el diseño del patrón de agujeros deseado en un programa de software CAD/CAM. Luego, el programa genera las trayectorias necesarias y las envía a la máquina CNC. La máquina utiliza un taladro para quitar material de la pieza de trabajo, creando el orificio deseado.
Gracias al taladrado CNC podemos crear agujeros muy pequeños incluso en acero inoxidable. Sus poros son más pequeños que el grosor del material sin comprometer la calidad o el rendimiento. Después de taladrar y fresar, damos un acabado satinado y lavamos el metal súper perforado para asegurar agujeros y ranuras perfectamente limpios. Como de costumbre, nuestras láminas de metal perforado se fabrican mediante estampado CNC, estampado de pórtico, estampado de torreta, grabado. Pero la súper perforación y la pantalla de alta precisión necesitan perforación CNC.
Automatización Hanshengse dedica principalmente a la perforación y procesamiento de placas de metal. Todos los equipos de procesamiento se desarrollan de forma independiente y tienen un sistema de gestión de calidad completo y científico. Nuestras máquinas taladradoras CNC de uso común incluyen máquinas taladradoras múltiples y máquinas taladradoras de husillo múltiple.
El método principal de procesamiento de orificios de la máquina perforadora CNC (perforación NC)
(1) Agujeros de puntos. Antes de usar el orificio de punta para taladrar, se completa con el taladro central. Dado que el borde del cincel de la broca helicoidal tiene una cierta longitud, no es fácil de centrar al guiar la broca y el eje de rotación de la broca es inestable durante el procesamiento. Por lo tanto, se utiliza un taladro central para perforar previamente un pozo en el plano para facilitar el centrado de la broca al perforar. Debido al pequeño diámetro de la broca central, la velocidad del husillo no debe ser inferior a 1000r/min durante el procesamiento.
(2) Perforación. El taladrado es un método para mecanizar orificios en el material sólido de la pieza de trabajo con un taladro. La herramienta más utilizada para perforar es el taladro helicoidal. Las brocas helicoidales generales están hechas de acero de alta velocidad. La precisión de perforación generalmente puede alcanzar el nivel ITIO-IT11, la rugosidad de la superficie es Ra50^-12. 55m, el rango de diámetro de perforación es 0. 1^-100 mm, y la profundidad de perforación varía ampliamente. También se puede utilizar como procesamiento final de agujeros sin importancia.
(3) Escariado. Escariar es usar un taladro de escariado para agrandar el orificio existente en la pieza de trabajo. El taladro de escariado tiene 3-4 filos de corte principales, sin filo de cincel, y su rigidez y guía son buenas. 3-3. 25m。 La precisión del procesamiento de escariado generalmente puede alcanzar el nivel IT9-ITIO, rugosidad superficial de Ra6. 3 - 3. 25m. El escariado se utiliza a menudo para expandir orificios fundidos, forjados o taladrados, y se puede utilizar como procesamiento final de orificios con requisitos de baja precisión o como preprocesamiento antes del escariado y rectificado. A menudo se utiliza para el mecanizado de orificios con un diámetro en el rango de 10^-100 mm. Las brocas helicoidales generalmente se usan para escariar piezas de trabajo, y el escariado se usa cuando los requisitos de precisión son altos o el lote de producción es grande, y el margen de escariado es 0. 4-0. 5 mm.
(4) Agujero hueco. Agujero se refiere al método de procesamiento de raspar la cara del extremo del agujero o cortar el agujero avellanado con un taladro o un cuchillo. Por lo general, se utiliza para procesar orificios avellanados, orificios cónicos y pequeñas superficies de mesa convexas de tornillos avellanados. La velocidad de corte no es fácil de ser demasiado alta al cortar agujeros, para evitar problemas de calidad como líneas de vibración radial o formas poligonales.
(5) Escariado. El escariado es un método de usar un escariador para cortar una capa de metal traza de la pared del orificio de una pieza de trabajo para mejorar su precisión dimensional y la rugosidad de la superficie. El nivel de precisión del escariado puede alcanzar el nivel IT7-r IT8 y la rugosidad de la superficie es Ral. 6-0. 85m, que es adecuado para el mecanizado de semiacabado y acabado de agujeros. El escariado es una herramienta de tamaño fijo con 6^-12 filos de corte. Su rigidez y guía son mejores que las brocas de escariado, y es adecuado para procesar agujeros de diámetro pequeño y mediano. Antes del escariado, la pieza de trabajo debe procesarse taladrando y escariando.
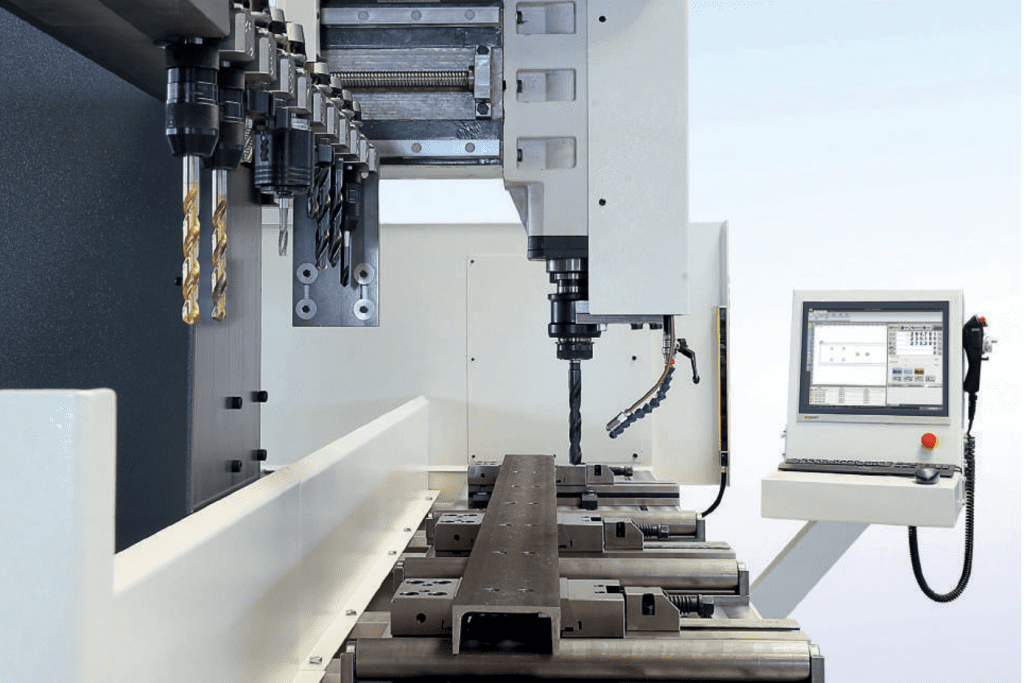
Método de perforación con mayorexactitud
1. Afilar la broca es el principio de todo
Se debe seleccionar la broca correspondiente para afilar antes de perforar. Además de garantizar el ángulo superior, el ángulo de alivio y el ángulo de bisel del borde del cincel correctos, la longitud de los dos bordes cortantes principales es igual y simétrica a la línea central de la broca, y las dos superficies laterales principales son lisas, las afiladas. La broca está diseñada para facilitar el centrado y reducir la rugosidad de la pared del orificio. , El borde del cincel y el borde de corte principal también se deben esmerilar correctamente (preferiblemente en un esmeril primero y luego en una piedra de afilar finamente).
2. El marcado preciso es la base
Use el medidor de altura para marcar con precisión la línea, en primer lugar, el estándar debe ser preciso. Al marcar la línea, haga que el ángulo del lápiz óptico y el plano de la línea de la pieza de trabajo formen un ángulo de 40-60 grados (a lo largo de la dirección de la línea), de modo que las líneas dibujadas sean claras y uniformes. Preste atención a la selección del plano de referencia para el trazado, el plano de referencia debe procesarse con precisión y debe garantizarse su planitud y la perpendicularidad a la superficie adyacente. Después de dibujar la línea transversal de la posición del orificio, para garantizar una alineación fácil al taladrar, se utiliza el punzón central para perforar el punto central de la línea transversal (el punto punzonado debe ser pequeño y la orientación debe ser precisa).
3. La sujeción correcta es la clave
Por lo general, para orificios con un diámetro inferior a 6 mm, si la precisión no es alta, la pieza de trabajo se puede sujetar con alicates para taladrar; para orificios con un diámetro de 6-10 mm, si la pieza de trabajo es regular y plana, se puede sujetar con alicates de punta plana, pero la pieza de trabajo debe ser La superficie es perpendicular al eje de la taladradora. Únase al grupo 726236503 para obtener más información sobre el conocimiento CNC. Al perforar un agujero con un diámetro grande, los alicates de punta plana deben fijarse con una abrazadera de perno.
4. Encontrar con precisión es la clave
Después de sujetar la pieza de trabajo, no se apresure a dejar caer el taladro, y la alineación debe realizarse primero. Hay alineación estática y alineación dinámica. La llamada alineación estática se refiere a la alineación antes de que se inicie la máquina taladradora, de modo que la línea central del husillo de la máquina taladradora y el punto de intersección de la línea transversal de la pieza de trabajo estén alineados. Este método es seguro y conveniente para los principiantes, y es relativamente fácil de comprender, pero debido a que no considera el giro del eje de la máquina perforadora, los factores inciertos, como la precisión de la perforación, son bajos. La alineación dinámica se realiza después de que se inicia la máquina perforadora. Durante la alineación, se tienen en cuenta algunos factores inciertos y la precisión es relativamente alta.
5. La inspección cuidadosa es indispensable
La detección puede descubrir de manera precisa y oportuna la precisión del agujero, de modo que se puedan tomar las medidas necesarias para compensar. Para perforaciones con alta precisión de perforación, generalmente utilizamos la tecnología de procesamiento de perforación, escariado y escariado. Después de perforar el orificio pequeño en el primer paso, utilice un calibrador para detectar la desviación del error desde el centro del orificio inferior hasta el plano de referencia y convierta la posición entre el orificio inferior y el centro ideal a través de la medición real. Si el error no es mayor a 0,10 mm, puede usarlo al expandir el orificio. Aumente adecuadamente el ángulo del ápice de la broca, debilite el efecto de centrado automático y compense empujando correctamente la pieza de trabajo en la dirección positiva y aumentando gradualmente el diámetro de la punta de la broca. Si el error es superior a 0,10 mm, las dos paredes laterales del orificio inferior se pueden recortar con una variedad de limas redondas y la parte recortada debe conectarse con el arco del orificio inferior con una transición suave.
¿Qué es el servicio de corte por láser?
¿Qué es el rectificado cilíndrico?