Apa itu pengeboran CNC?
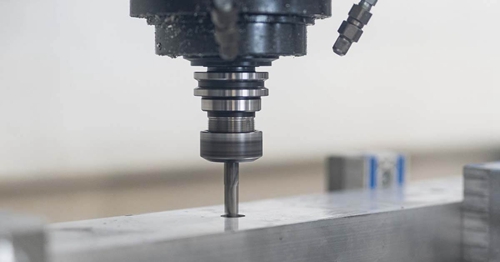
Apa itu pengeboran CNC?
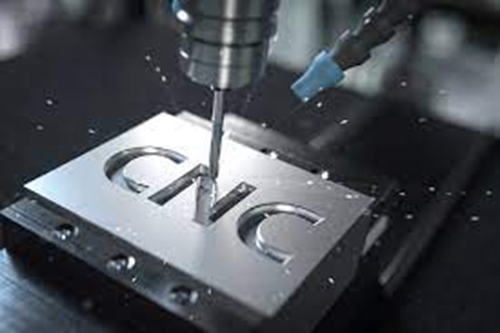
Pengeboran CNC adalah proses membuat lubang pada benda kerja menggunakan bor yang dikendalikan komputer. Prosesnya otomatis dan tepat, memungkinkan penempatan lubang yang konsisten dan akurat. Itupengeboran CNCproses dimulai dengan merancang pola lubang yang diinginkan dalam program perangkat lunak CAD/CAM. Program kemudian menghasilkan jalur alat yang diperlukan dan mengirimkannya ke mesin CNC. Mesin menggunakan bor untuk mengeluarkan material dari benda kerja, membuat lubang yang diinginkan.
Berkat pengeboran CNC, kami dapat membuat lubang yang sangat kecil bahkan pada baja tahan karat. Pori-porinya lebih kecil dari ketebalan material tanpa mengorbankan kualitas atau performa. Setelah mengebor dan menggiling, kami menyelesaikan satin dan mencuci logam yang sangat berlubang untuk memastikan lubang dan celah yang bersih sempurna. Seperti biasa, lembaran logam berlubang kami dibuat dengan CNC stamping, gantry stamping, turret stamping, etsa. Tapi perforasi super dan layar presisi tinggi membutuhkan pengeboran CNC.
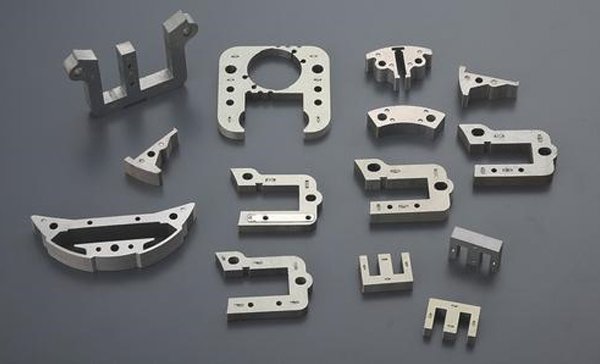
Otomasi Hanshengterutama terlibat dalam pengeboran dan pengolahan pelat logam. Semua peralatan pemrosesan dikembangkan secara independen dan memiliki sistem manajemen mutu yang lengkap dan ilmiah. Mesin bor CNC kami yang umum digunakan meliputi mesin bor geng dan mesin bor multi-spindel.
Metode utama pemrosesan lubang mesin bor CNC (pengeboran NC).
(1) Lubang titik. Sebelum lubang titik digunakan untuk pengeboran, terlebih dahulu dilengkapi dengan bor tengah. Karena ujung pahat mata bor memiliki panjang tertentu, tidak mudah untuk memusatkannya saat mengarahkan bor, dan sumbu rotasi mata bor tidak stabil selama pemrosesan. Oleh karena itu, bor tengah digunakan untuk melakukan pra-pengeboran lubang pada bidang untuk memudahkan pemusatan mata bor saat mengebor. Karena diameter bor tengah yang kecil, kecepatan spindel tidak boleh lebih rendah dari 1000r/menit selama pemrosesan.
(2) Pengeboran. Pengeboran adalah metode pemesinan lubang pada bahan padat benda kerja dengan bor. Alat yang paling umum digunakan untuk pengeboran adalah bor putar. Bor putar umum terbuat dari baja kecepatan tinggi. Akurasi pengeboran umumnya dapat mencapai tingkat ITIO-IT11, kekasaran permukaannya adalah Ra50^-12. 55m, kisaran diameter pengeboran adalah 0,1^-100 mm, dan kedalaman pengeboran sangat bervariasi. Ini juga dapat digunakan sebagai pemrosesan akhir lubang yang tidak penting.
(3) Reaming. Reaming adalah dengan menggunakan bor reaming untuk memperbesar lubang yang ada pada benda kerja. Bor reaming memiliki 3-4 tepi potong utama, tanpa tepi pahat, dan kekakuan serta panduannya bagus. 3-3. 25m。 Akurasi pemrosesan reaming umumnya dapat mencapai level IT9-ITIO, kekasaran permukaan Ra6. 3 - 3. 25m. Reaming sering digunakan untuk melebarkan lubang cor, tempa atau bor, dan dapat digunakan sebagai pemrosesan akhir lubang dengan persyaratan presisi rendah atau preprocessing sebelum reaming dan grinding. Ini sering digunakan untuk pemesinan lubang dengan diameter dalam kisaran 10 ^ -100 mm. Bor putar umumnya digunakan untuk pelebaran kembali benda kerja, dan pelebaran ulang digunakan saat persyaratan presisi tinggi atau batch produksi besar, dan tunjangan pelebaran adalah 0,4-0. 5mm.
(4) lubang berongga. Lubang mengacu pada metode pemrosesan menggores permukaan ujung lubang atau memotong lubang countersunk dengan bor atau pisau. Biasanya digunakan untuk memproses lubang countersunk, lubang lancip, dan permukaan meja cembung kecil dari sekrup countersunk. Kecepatan potong tidak mudah terlalu tinggi saat memotong lubang, untuk menghindari masalah kualitas seperti garis getaran radial atau bentuk poligonal.
(5) Reaming. Reaming adalah metode menggunakan reamer untuk memotong lapisan logam jejak dari dinding lubang benda kerja untuk meningkatkan akurasi dimensi dan kekasaran permukaannya. Tingkat akurasi reaming bisa mencapai level IT7-r IT8, dan kekasaran permukaannya adalah Ral. 6-0. 85m, yang cocok untuk pengerjaan lubang semi-finishing dan finishing. Reaming adalah alat berukuran tetap dengan tepi potong 6^-12. Kekakuan dan panduannya lebih baik daripada bor reaming, dan cocok untuk memproses lubang berdiameter kecil dan sedang. Sebelum reaming, benda kerja harus diproses dengan pengeboran dan reaming.
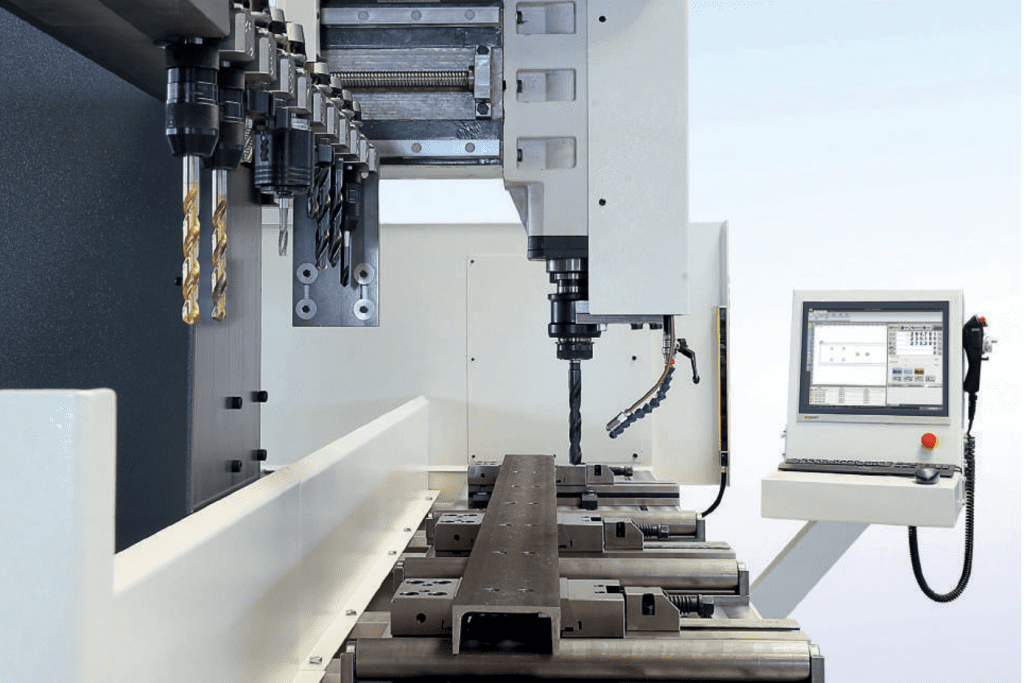
Metode pengeboran dengan lebih tinggiketepatan
1. Mengasah mata bor adalah awal dari segalanya
Mata bor yang sesuai harus dipilih untuk diasah sebelum mengebor. Selain memastikan sudut atas yang benar, sudut relief, dan sudut bevel tepi pahat, panjang kedua tepi potong utama sama dan simetris dengan garis tengah mata bor, dan kedua permukaan sisi utama halus, yang dipertajam mata bor dirancang untuk memudahkan pemusatan dan mengurangi kekasaran dinding lubang. , Tepi pahat dan ujung tombak utama juga harus digiling dengan benar (lebih disukai digiling kasar pada gerinda terlebih dahulu, lalu digiling halus di atas batu asah).
2. Penandaan yang akurat adalah fondasinya
Gunakan pengukur ketinggian untuk menandai garis secara akurat, pertama-tama, standarnya harus akurat. Saat menandai garis, buat sudut stylus dan bidang garis benda kerja membentuk sudut 40-60 derajat (sepanjang arah garis), sehingga garis yang digambar jelas dan rata. Perhatikan pemilihan bidang datum untuk pemotongan, bidang datum harus diproses secara akurat, dan kerataan itu sendiri serta tegak lurus ke permukaan yang berdekatan harus dijamin. Setelah garis silang dari posisi lubang ditarik, untuk memastikan penyelarasan yang mudah saat mengebor, pukulan tengah digunakan untuk melubangi titik tengah pada garis silang (titik pukulan harus kecil dan orientasinya harus akurat).
3. Penjepitan yang benar adalah kuncinya
Biasanya untuk lubang dengan diameter kurang dari 6mm, jika presisi tidak tinggi, benda kerja dapat dijepit dengan tang untuk pengeboran; untuk lubang dengan diameter 6-10mm, jika benda kerja teratur dan rata, dapat dijepit dengan tang pipih, tetapi benda kerja harus tegak lurus dengan poros mesin bor. Silakan bergabung dengan grup 726236503 untuk mempelajari lebih lanjut tentang pengetahuan CNC. Saat mengebor lubang dengan diameter besar, tang pipih harus dipasang dengan penjepit baut.
4. Penemuan yang akurat adalah kuncinya
Setelah benda kerja dijepit, jangan buru-buru menjatuhkan bor, dan penyelarasan harus dilakukan terlebih dahulu. Ada keselarasan statis dan keselarasan dinamis. Apa yang disebut penyelarasan statis mengacu pada penyelarasan sebelum mesin bor dimulai, sehingga garis tengah poros mesin bor dan titik persimpangan garis silang benda kerja disejajarkan. Metode ini aman dan nyaman untuk pemula, dan relatif mudah dipahami, tetapi karena tidak mempertimbangkan ayunan poros mesin bor Faktor ketidakpastian seperti akurasi pengeboran rendah. Penyelarasan dinamis dilakukan setelah mesin bor dihidupkan. Selama penyelarasan, beberapa faktor yang tidak pasti diperhitungkan, dan akurasinya relatif tinggi.
5. Pemeriksaan yang cermat sangat diperlukan
Deteksi dapat secara akurat dan tepat waktu menemukan ketepatan lubang, sehingga tindakan yang diperlukan dapat diambil untuk mengkompensasi. Untuk lubang dengan presisi pengeboran yang tinggi, kami biasanya menggunakan teknologi pemrosesan pengeboran, reaming, dan reaming. Setelah mengebor lubang kecil pada langkah pertama, gunakan caliper untuk mendeteksi offset kesalahan dari tengah lubang bawah ke bidang referensi, dan ubah posisi antara lubang bawah dan pusat ideal melalui pengukuran aktual. Jika kesalahan tidak lebih besar dari 0,10mm, Anda dapat menggunakannya saat melebarkan lubang. Tingkatkan sudut puncak mata bor dengan tepat, perlemah efek pemusatan otomatis, dan lakukan kompensasi dengan mendorong benda kerja dengan benar ke arah positif dan secara bertahap meningkatkan diameter ujung bor. Jika kesalahan lebih besar dari 0,10mm, kedua dinding samping lubang bawah dapat dipangkas dengan berbagai macam file bundar, dan bagian yang dipangkas harus dihubungkan dengan busur lubang bawah dengan transisi yang mulus.
Apa itu Layanan Pemotongan Laser?
Apa itu penggilingan Silinder?