¿Qué es el rectificado cilíndrico?
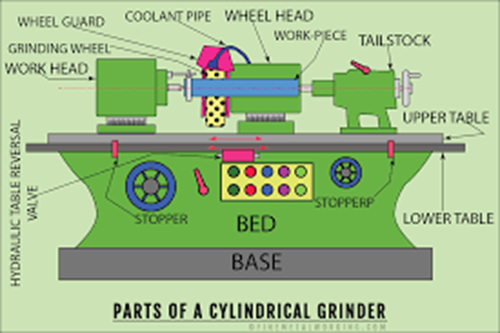
Qué esRectificado cilíndrico?
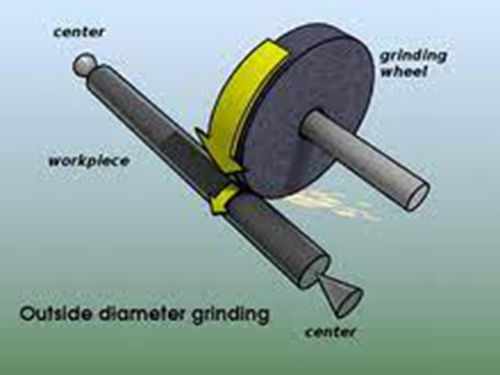
El rectificado cilíndrico es uno de los procesos de rectificado más comunes y se utiliza principalmente para rectificar piezas de trabajo con rotación simétrica. Diferentes tipos de sujeción de la pieza y dirección de avance: rectificado transversal periférico entre centros, rectificado longitudinal periférico entre centros, rectificado periférico sin centros, rectificado longitudinal periférico sin centros.
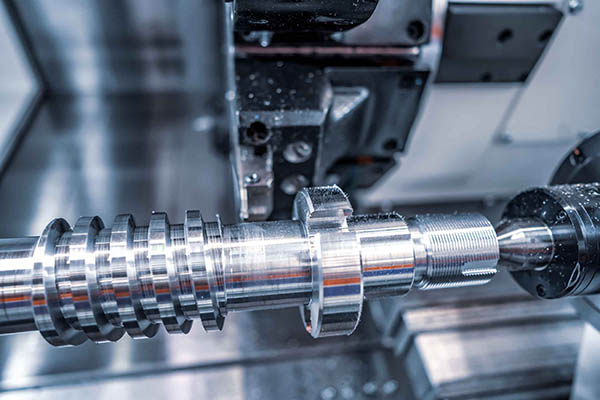
El tipo de sujeción más común en el rectificado cilíndrico es entre centros. Esto significa que la pieza de trabajo se centra en la parte delantera y es accionada por el accionamiento de la pieza de trabajo. Para el rectificado cilíndrico exterior, las piezas de trabajo largas, pesadas o delgadas se sujetan adicionalmente con soportes estables para cumplir con los requisitos de forma y geometría necesarios. En la producción en masa de herramientas, tales como: brocas, fresas, brocas escalonadas, etc. son cada vez más. En este caso, el corte se realiza con mayor avance, dividido en varios cortes y con movimientos de avance reducidos.
En el rectificado sin centros, la pieza de trabajo se fija en 3 puntos. La fijación consiste en una muela abrasiva, una rueda de control y una regla de apoyo. La pieza de trabajo es guiada y mecanizada en la periferia al mismo tiempo. En el rectificado de inmersión sin centros, la muela abrasiva se mueve radialmente hacia la pieza de trabajo. Con este proceso de rectificado se pueden producir las siguientes piezas de trabajo: agujas de inyección para sistemas de inyección, alojamientos de cojinetes para árboles de levas, levantaválvulas para la industria del automóvil. Los ejes y varillas para la industria del automóvil, así como los componentes para la industria de los rodamientos, se fabrican mediante un rectificado de entrada sin centros en un proceso de rectificado continuo típico.
Características de las máquinas herramienta rectificadoras cilíndricas.
Las rectificadoras cilíndricas son máquinas de ingeniería de precisión que se utilizan para dar forma a las superficies exteriores de los objetos. La superficie puede ser contorneada o escalonada, cónica o recta. Una rectificadora cilíndrica no se diferencia en su funcionamiento de un torno en que gira el objeto a rectificar alrededor de un eje central. Sin embargo, en lugar de cortar metal como un torno, la máquina utiliza una muela abrasiva giratoria para eliminar el exceso de metal del objeto giratorio.
Las rectificadoras cilíndricas se pueden utilizar para lograr una formación precisa en cualquier número de componentes fabricados, especialmente cuando el diámetro interior o exterior debe ser perfectamente redondeado. Algunas otras ventajas del rectificado cilíndrico incluyen:
Versatilidad: según el tipo de muela abrasiva, las rectificadoras cilíndricas se pueden utilizar en una variedad de materiales, incluidos aluminio y acero. Asimismo, los fabricantes pueden configurar estas herramientas para respaldar la producción de múltiples productos.
Facilidad de uso: las rectificadoras cilíndricas modernas son fáciles de cargar y descargar material y cuentan con una automatización eficiente.
Acabado superficial mejorado: una consideración clave en muchas industrias, las rectificadoras cilíndricas admiten acabados más altos que las técnicas más ásperas. Esto ahorra tiempo de recorte, lo que a su vez reduce los costos.
Estos beneficios se deben principalmente a la variedad de configuraciones de molienda disponibles. Diferentes tipos y combinaciones de cabezas de rueda y ejes pueden trabajar juntos para soportar una variedad de usos. Los fabricantes de todas las industrias buscan rectificado exótico para ahorrar dinero y al mismo tiempo producir piezas de alta calidad y alta precisión. El rectificado cilíndrico a menudo produce resultados similares o incluso mejores que otrosprocesos de molienda, como el mecanizado CNC, y también es más rápido.
El uso de la amoladora cilíndrica.
Las rectificadoras cilíndricas se utilizan principalmente para el rectificado de precisión de caras frontales, círculos exteriores y superficies cónicas departes del ejeen lotes, y son los equipos principales en industrias como la de motores de automóviles. También es adecuado para el procesamiento de piezas de eje con lotes pequeños y requisitos de alta precisión en talleres militares, aeroespaciales y de mecanizado de precisión en general.
(1) Utilizado en la industria del hilado textil, marco de hilo grueso, marco de dibujo, máquina peinadora, máquina texturizadora y otros procesos de rodillos superiores.
(2) Para la producción y fabricación de la industria de equipos de comunicación de oficina, máquinas de fax, fotocopiadoras, impresoras, plotters de corte y otros procesos de rodillos de caucho.
(3) Adecuado para impresión, alimentos, industria farmacéutica, dispositivo de transporte automático, rodillo superior, procesamiento de plástico.
Influencia de la precisión de mecanizado de la rectificadora cilíndrica
1. La influencia de la altura del cabezal de rectificado, el cabezal y el contrapunto en la precisión dimensional de la pieza de trabajo.
El error de altura del cabezal de esmerilado, el cabezal y el contrapunto hará que la línea central del cabezal, el contrapunto y el eje del husillo de la muela abrasiva se desvíen en el espacio. En este momento, la superficie de la pieza de trabajo a rectificar será un hiperboloide.
2. La influencia de la línea de conexión entre el centro del cabezal y el contrapunto en el error de paralelismo del eje del eje del cabezal rectificador en el plano horizontal en la precisión dimensional de la pieza de trabajo.
Cuando ocurre este error, la forma de la pieza de trabajo rectificada por la amoladora cilíndrica será un cono, es decir, la muela abrasiva se rectifica en ángulo y la superficie tiene líneas de rectificado en espiral.
3. La influencia del error de verticalidad del movimiento del cabezal de rectificado en relación con el carril guía de la máquina herramienta en la precisión del mecanizado.
El resultado final de este error es hacer que el eje del eje se desvíe de la línea que conecta el centro del cabezal y el contrapunto, y al rectificar la cara del extremo del hombro del eje, provocará la perpendicularidad entre la cara del extremo del eje hombro y el eje de la pieza de trabajo.
¿Qué es la perforación CNC?
Servicio de tallado de engranajes