¿Qué es el torneado CNC?
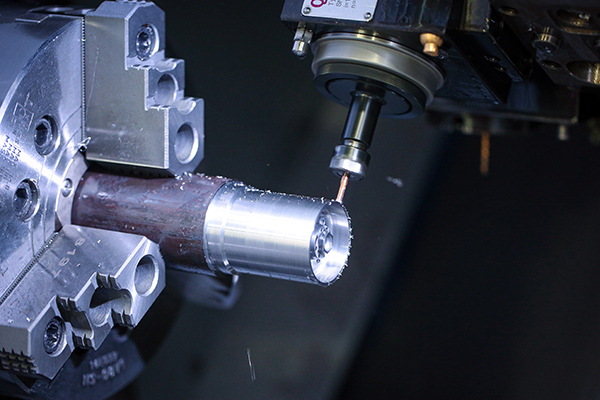
El torneado es mecanizado en torno, y el mecanizado en torno es una parte del mecanizado. Herramientas de torneado Las herramientas de torneado se utilizan principalmente para tornear una pieza de trabajo giratoria. En tornos, también se utilizan para mecanizar taladros, escariadores, machos de roscar, troqueles y moleteados. Los tornos se utilizan principalmente para mecanizar ejes, discos, manguitos y otras piezas de trabajo con superficies giratorias. Son el tipo de máquina herramienta más utilizado en la construcción de maquinaria y en los talleres de reparación.
1. Cómo funciona el torneado
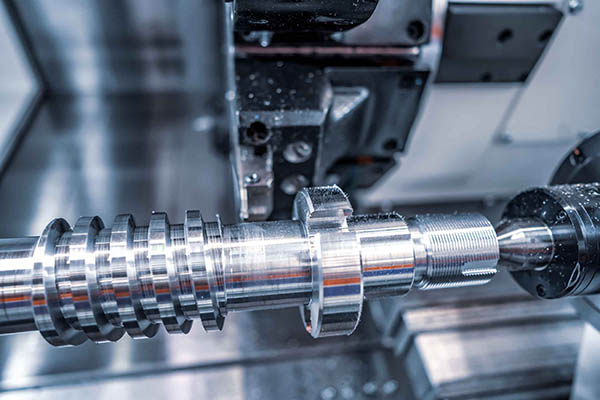
La pieza de trabajo gira y la herramienta de torneado realiza un movimiento recto o curvo en un plano. El torneado generalmente se realiza en un torno para procesar superficies cilíndricas internas y externas, superficies finales, superficies cónicas, superficies de formación y roscas de piezas de trabajo.
Al tornear superficies cilíndricas internas y externas, la herramienta de torneado se mueve en una dirección paralela al eje de rotación de la pieza de trabajo.
Al tornear superficies cilíndricas internas y externas, la herramienta de torneado se mueve en una dirección paralela al eje de rotación de la pieza de trabajo.
Al tornear la cara o la pieza de trabajo, la herramienta de torneado se mueve horizontalmente en una dirección perpendicular al eje de rotación de la pieza de trabajo. Las superficies cónicas se pueden mecanizar si la trayectoria de la herramienta de torneado está inclinada con respecto al eje de rotación de la pieza de trabajo. Para la superficie del cuerpo de corte torneado formado por corte de torneado, se puede usar el método de la herramienta de formación o el método del lugar geométrico de la punta de la herramienta.
Durante el torneado, la pieza de trabajo es impulsada en rotación por el husillo de la máquina. La herramienta sostenida por el portaherramientas se utiliza para el movimiento de avance. La velocidad de corte v es la velocidad lineal (m/min) entre la superficie de procesamiento de la pieza de trabajo giratoria y la herramienta de torneado. La profundidad de corte es la distancia vertical (mm) entre la pieza de trabajo que se va a mecanizar y la superficie mecanizada en cada carrera de corte, pero el corte y torneado de formación se refiere a la longitud de contacto (mm) de la herramienta de corte de torneado perpendicular a la dirección de avance.
La velocidad de avance indica el desplazamiento (mm/rev) de la herramienta de torneado en la dirección de avance por revolución de la herramienta de torneado y también se puede expresar mediante la velocidad de avance por minuto (mm/min) de la herramienta de torneado. Al tornear y cortar acero ordinario con herramientas de torneado de acero de alta velocidad, la velocidad de corte es generalmente de 25 a 60 m/min, y las herramientas de corte de torneado de carburo pueden alcanzar los 80 a 200 m/min; cuando se utilizan herramientas de torneado de carburo recubiertas, la velocidad máxima de corte puede alcanzar los 300 M/min o más.
El torneado de corte generalmente se divide en dos tipos: desbaste y acabado (incluido el semiacabado). Sin reducir la velocidad de corte, el torneado de desbaste se esfuerza por mejorar la eficiencia de corte del torneado con una mayor profundidad de corte y una mayor velocidad de avance, pero la precisión de mecanizado solo puede alcanzar IT11 y la rugosidad de la superficie es Rα20~10 micras. Los productos semiacabados y el acabado intentan usar alta velocidad, velocidad de avance pequeña y profundidad de corte, la precisión de mecanizado puede alcanzar IT10~7 y la rugosidad de la superficie es Rα10~0.16μ. Piezas de metal de grano fino de diamante de alta precisión para tornos de alta precisión Las herramientas de torneado en tornos de alta precisión pueden alcanzar una precisión de mecanizado de IT7~5 y una rugosidad superficial de Rα0,04~0,01 micras. Este corte de torneado se llama "corte de torneado de espejo".
Si se repara la forma cóncava-convexa de 0,1 a 0,2 μm en el borde de corte de la herramienta de torneado de diamante, la superficie de corte de torneado producirá rayas extremadamente finas e irregulares, que formarán una luz brillante similar a un brocado bajo difracción. Como superficie decorativa, este corte giratorio se denomina "corte giratorio de plano de lluvia".
En el mecanizado de torneado y corte, si la herramienta de torneado y corte gira al mismo tiempo y la relación de velocidad correspondiente (la velocidad de la herramienta suele ser varias veces la velocidad de la pieza de trabajo) gira en la misma dirección que la pieza de trabajo, la trayectoria de movimiento relativa de la herramienta de torneado y corte y la pieza de trabajo puede ser reemplazada y procesada.
Piezas de trabajo con secciones transversales poligonales (triangulares, cuadradas, prismáticas, hexagonales, etc.). Si se aplica un movimiento alternativo radial longitudinal al portaherramientas durante cada revolución de la herramienta mientras avanza en la dirección longitudinal de la herramienta de corte giratoria, se puede mecanizar la superficie de la leva u otras secciones transversales no circulares. En un torno de pala, los lados de algunas herramientas de dientes múltiples, como cortadores de forma y fresas de engranajes, se pueden mecanizar de acuerdo con un principio de funcionamiento similar conocido como "reverso de pala".
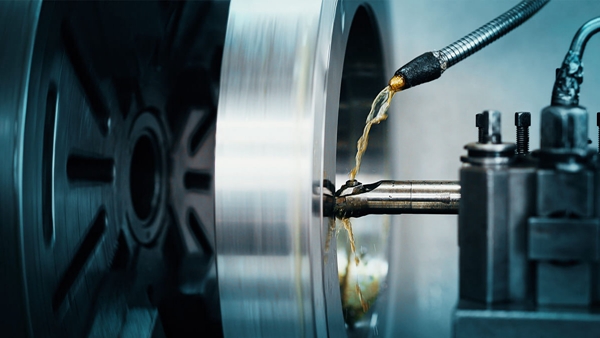
2. Método de procesamiento
(1) Mecanizado en desbaste El torneado es el método de mecanizado en desbaste más económico y eficaz.
Dado que el objetivo del desbaste es principalmente eliminar rápidamente el exceso de metal de la pieza en bruto, su tarea principal es aumentar la productividad. Los autos rudos a menudo usan mucha alimentación inversa y alimentación para aumentar la productividad. Para garantizar la vida útil necesaria de la herramienta, las velocidades de corte suelen ser más bajas. Cuando se mecaniza en desbaste, la herramienta de torneado debe elegir un ángulo de avance mayor para reducir la fuerza de reacción y evitar la deformación por flexión y la vibración de la pieza de trabajo. Elija ángulos de inclinación, de alivio y de borde negativo más pequeños para fortalecer las herramientas de torneado. La fuerza de la parte cortada. La precisión de procesamiento que se puede obtener mediante el mecanizado de desbaste es de IT12 a IT11, y la rugosidad superficial Ra es de 50 a 12,5 μm.
(2) Carro de acabado La tarea principal del carro de acabado es garantizar la precisión de mecanizado requerida y la calidad superficial de las piezas.
Las superficies exteriores de los tornos de acabado generalmente se mecanizan con una pequeña cantidad de cuchillas traseras y avances y altas velocidades de corte. Las herramientas de torneado de filo ancho se utilizan a menudo al mecanizar la periferia de componentes de ejes grandes. Al girar y cortar el automóvil, la máquina de corte debe usar un ángulo frontal más grande, un ángulo trasero y una inclinación positiva de la cuchilla para mejorar la calidad de la superficie. El carro de acabado se puede utilizar como mecanizado final de círculo exterior de alta precisión o como pretratamiento de mecanizado fino. La precisión de acabado del carro de acabado puede alcanzar IT8~IT6, y la rugosidad de la superficie Ra puede alcanzar 1,6~0,8 μm.
(3) Carro fino Las características del carro fino son: el valor de avance trasero y la cantidad de avance son extremadamente pequeños, y la velocidad de corte es tan alta como 150-2000 m/min.
La automoción fina a menudo se mecaniza utilizando herramientas de materiales superduros como el nitruro de boro cúbico (CBN) y el diamante. Las máquinas herramienta utilizadas también deben ser máquinas herramienta de alta precisión o precisión con alta velocidad de rotación y alta rigidez. La precisión y la rugosidad de la superficie del torneado de acabado son aproximadamente equivalentes a las del rectificado cilíndrico ordinario. La precisión de procesamiento puede superar el IT6 y la rugosidad de la superficie Ra puede alcanzar los 0,4~0,005 μm. A menudo se utiliza para el mecanizado de precisión de piezas de trabajo de metales no ferrosos con poca procesabilidad de rectificado. Para piezas de trabajo de aluminio y aleaciones de aluminio que son fáciles de bloquear los poros de la muela abrasiva, el torneado fino es más efectivo. El torneado fino puede reemplazar el rectificado cuando se mecanizan superficies exteriores de gran precisión.
3. Aplicación práctica
Se pueden usar diferentes herramientas de corte de torneado u otras herramientas en el torno para procesar varias superficies giratorias, como superficies cilíndricas internas y externas, superficies cónicas internas y externas, roscas, ranuras de corte de torneado de ranuras, caras finales y superficies de formación, etc.
La precisión de mecanizado puede alcanzar IT8-IT7, rugosidad de la superficie. El valor Ra es de 1,6 a 0,8, y el corte por torneado generalmente se usa para procesar piezas de un solo eje, como ejes rectos y discos universales, piezas de manguito, etc. Si se cambia la posición de la pieza de trabajo o se modifica correctamente el torno, es es posible mecanizar piezas multieje (como cigüeñales, ruedas excéntricas, etc.) o levas de disco. En la producción de lotes pequeños de una sola pieza, varios ejes, discos, manguitos y otras piezas se procesan principalmente en tornos horizontales anchos o tornos CNC; Se utilizan piezas grandes con gran diámetro y longitud corta (relación de aspecto de 0,3 a 0,8). Mecanizado en torno vertical.
La precisión de mecanizado puede alcanzar IT8-IT7, rugosidad de la superficie. El valor Ra es de 1,6 a 0,8, y el corte por torneado generalmente se usa para procesar piezas de un solo eje, como ejes rectos y discos universales, piezas de manguito, etc. Si se cambia la posición de la pieza de trabajo o se modifica correctamente el torno, es es posible mecanizar piezas multieje (como cigüeñales, ruedas excéntricas, etc.) o levas de disco. En la producción de lotes pequeños de una sola pieza, varios ejes, discos, manguitos y otras piezas se procesan principalmente en tornos horizontales anchos o tornos CNC; Se utilizan piezas grandes con gran diámetro y longitud corta (relación de aspecto de 0,3 a 0,8). Mecanizado en torno vertical.
Si la producción en masa es más complicada y se utilizan piezas de eje y manguito de tamaño pequeño y mediano con orificios internos y roscas, se deben usar tornos de torreta para el procesamiento. Por lo general, los tornos semiautomáticos y automáticos se utilizan para procesar una gran cantidad de piezas pequeñas con formas relativamente simples, como tornillos, tuercas, juntas de tuberías, bujes, etc. Tiene una alta productividad pero baja precisión.
Servicio de tallado de engranajes
¿Qué es el fresado CNC?