Apa itu mesin bubut CNC?
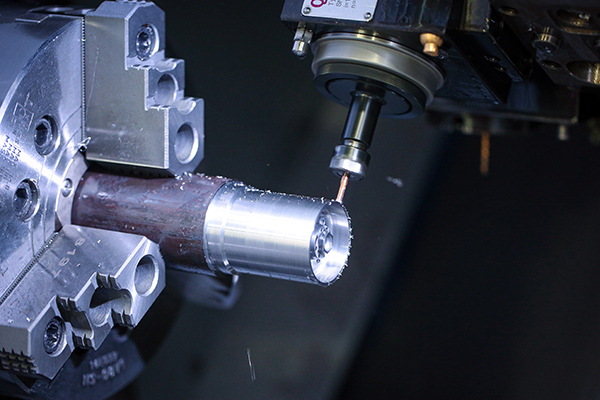
Pembubutan adalah pemesinan bubut, dan pemesinan bubut adalah bagian dari pemesinan. Alat bubut Alat bubut terutama digunakan untuk memutar benda kerja yang berputar. Pada mesin bubut, bor, reamer, tap, die, dan alat knurling juga digunakan untuk pemesinan. Mesin bubut terutama digunakan untuk pemesinan poros, cakram, selongsong, dan benda kerja lainnya dengan permukaan yang berputar. Mereka adalah jenis peralatan mesin yang paling banyak digunakan dalam pembuatan mesin dan bengkel.
1. Cara kerja belok
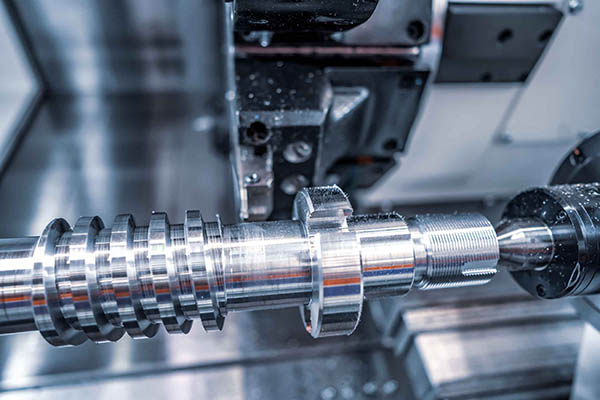
Benda kerja diputar dan alat pemutar melakukan gerakan lurus atau melengkung pada bidang. Pembubutan biasanya dilakukan pada mesin bubut untuk memproses permukaan silinder internal dan eksternal, permukaan ujung, permukaan kerucut, permukaan pembentuk dan ulir benda kerja.
Saat memutar permukaan silinder bagian dalam dan luar, alat pemutar bergerak ke arah yang sejajar dengan sumbu rotasi benda kerja.
Saat memutar permukaan silinder bagian dalam dan luar, alat pemutar bergerak ke arah yang sejajar dengan sumbu rotasi benda kerja.
Saat memutar wajah atau memutar benda kerja, alat pemutar bergerak secara horizontal dengan arah tegak lurus terhadap sumbu rotasi benda kerja. Permukaan kerucut dapat dikerjakan jika lintasan alat pemutar cenderung relatif terhadap sumbu rotasi benda kerja. Untuk permukaan badan pemotongan belok yang dibentuk dengan pemotongan belok, metode pahat pembentuk atau metode lokus hidung pahat dapat digunakan.
Selama pembubutan, benda kerja digerakkan secara berputar oleh spindel mesin. Alat yang dipegang oleh pemegang alat digunakan untuk gerakan umpan. Kecepatan potong v adalah kecepatan linier (m/menit) antara permukaan pemrosesan benda kerja yang berputar dan alat pemutar. Kedalaman potong adalah jarak vertikal (mm) antara benda kerja yang akan dikerjakan dan permukaan yang dikerjakan pada setiap langkah pemotongan, tetapi pemotongan dan pembentukan pemotongan bubut mengacu pada panjang kontak (mm) dari pahat bubut yang tegak lurus terhadap arah pengumpanan.
Laju pemakanan menunjukkan perpindahan (mm/rev) alat pemutar dalam arah pemakanan per revolusi alat pemutar, dan juga dapat dinyatakan dengan laju pemakanan per menit (mm/menit) alat pemutar. Saat memutar dan memotong baja biasa dengan alat pemutar baja berkecepatan tinggi, kecepatan pemotongan umumnya 25-60 m / mnt, dan alat pemotong pemutar karbida dapat mencapai 80-200 m / mnt; saat menggunakan alat bubut karbida berlapis, kecepatan potong maksimum bisa mencapai 300, m/mnt atau lebih.
Pemotongan bubut umumnya dibagi menjadi dua jenis: pemesinan kasar dan finishing (termasuk semi-finishing). Tanpa mengurangi kecepatan pemotongan, pembubutan kasar berusaha untuk meningkatkan efisiensi pemotongan pembubutan dengan kedalaman pemotongan yang lebih besar dan laju pemakanan yang lebih besar, tetapi akurasi pemesinan hanya dapat mencapai IT11, dan kekasaran permukaan adalah Rα20~10 mikron. Produk setengah jadi dan finishing mencoba menggunakan kecepatan tinggi, kecepatan umpan kecil dan kedalaman pemotongan, akurasi pemesinan dapat mencapai IT10~7, dan kekasaran permukaan adalah Rα10~0,16μ. Bagian logam berbutir halus intan presisi tinggi untuk mesin bubut presisi tinggi Alat bubut pada mesin bubut presisi tinggi dapat mencapai akurasi pemesinan IT7~5 dan kekasaran permukaan Rα0,04~0,01 mikron. Pemotongan belok ini disebut "pemotongan belok cermin".
Jika bentuk cekung-cembung 0,1 hingga 0,2 μm diperbaiki pada ujung tajam alat pemutar intan, permukaan pemotongan akan menghasilkan garis-garis yang sangat halus dan tidak beraturan, yang akan membentuk cahaya mengkilap seperti brokat di bawah difraksi. Sebagai permukaan dekoratif, potongan belok ini disebut "potongan belok bidang hujan".
Dalam pemesinan pemotongan bubut, jika pahat bubut berputar pada waktu yang sama dan rasio kecepatan yang sesuai (kecepatan pahat biasanya beberapa kali kecepatan benda kerja) berputar ke arah yang sama dengan benda kerja, lintasan gerak relatif pahat bubut dan benda kerja dapat diganti dan diproses.
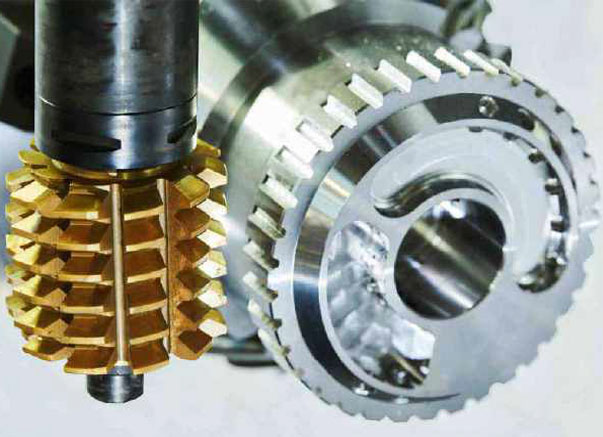
Benda kerja dengan penampang poligonal (segitiga, persegi, prismatik, heksagonal, dll.). Jika gerakan bolak-balik radial longitudinal diterapkan pada dudukan pahat selama setiap putaran pahat sementara pemakanan dalam arah longitudinal pahat pemotong belok, permukaan bubungan atau penampang melintang non-lingkaran lainnya dapat dikerjakan. Pada mesin bubut sekop, sisi dari beberapa perkakas bergigi banyak, seperti pemotong bentuk dan kompor roda gigi, dapat dikerjakan menurut prinsip kerja serupa yang dikenal sebagai "punggung sekop".
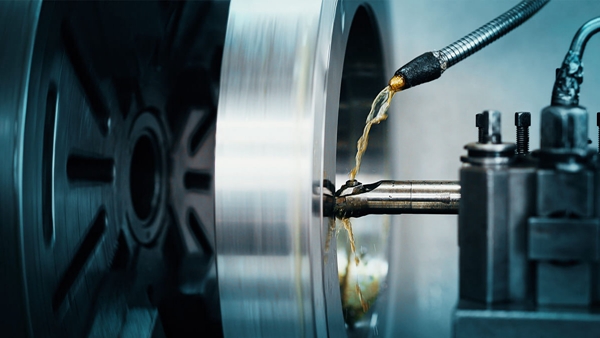
2. Metode pemrosesan
(1) Pemesinan kasar Pembubutan adalah metode pemesinan kasar yang paling ekonomis dan efektif.
Karena tujuan pengasaran terutama untuk menghilangkan logam berlebih dari benda kerja dengan cepat, meningkatkan produktivitas adalah tugas utamanya. Mobil kasar sering menggunakan banyak umpan balik dan makan untuk meningkatkan produktivitas. Untuk memastikan umur pahat yang diperlukan, kecepatan potong biasanya lebih rendah. Saat pemesinan kasar, alat pemutar harus memilih sudut timah yang lebih besar untuk mengurangi gaya reaksi dan mencegah deformasi tekukan dan getaran benda kerja. Pilih rake, relief, dan sudut edge negatif yang lebih kecil untuk memperkuat alat pemutar. Kekuatan bagian yang dipotong. Akurasi pemrosesan yang dapat diperoleh dengan pemesinan kasar adalah IT12 hingga IT11, dan kekasaran permukaan Ra adalah 50 hingga 12,5 μm.
(2) Finishing car Tugas utama dari finishing car adalah memastikan akurasi pemesinan yang diperlukan dan kualitas permukaan suku cadang.
Permukaan luar mesin bubut finishing biasanya dikerjakan dengan sejumlah kecil pisau belakang dan pengumpanan dan kecepatan potong yang tinggi. Alat bubut bertepi lebar sering digunakan saat pemesinan pinggiran komponen poros besar. Saat memutar dan memotong mobil, mesin pemotong harus menggunakan sudut depan yang lebih besar, sudut belakang, dan kemiringan pisau positif untuk meningkatkan kualitas permukaan. Mobil finishing dapat digunakan sebagai pemesinan akhir lingkaran luar presisi tinggi atau pretreatment pemesinan halus. Keakuratan finishing mobil finishing bisa mencapai IT8~IT6, dan kekasaran permukaan Ra bisa mencapai 1,6~0,8μm.
(3) Gerbong halus Karakteristik gerbong halus adalah: nilai umpan belakang dan jumlah umpan sangat kecil, dan kecepatan potong setinggi 150-2000 m/menit.
Otomotif halus sering dikerjakan menggunakan alat material super keras seperti cubic boron nitride (CBN) dan berlian. Mesin perkakas yang digunakan juga harus mesin perkakas berpresisi tinggi atau presisi dengan putaran kecepatan tinggi dan kekakuan tinggi. Ketepatan dan kekasaran permukaan putaran akhir kira-kira setara dengan gerinda silinder biasa. Akurasi pemrosesan dapat mencapai di atas IT6, dan kekasaran permukaan Ra dapat mencapai 0,4~0,005μm. Ini sering digunakan untuk pemesinan presisi benda kerja logam non-ferrous dengan kemampuan proses penggilingan yang buruk. Untuk benda kerja aluminium dan paduan aluminium yang mudah menyumbat pori-pori roda gerinda, pembubutan halus lebih efektif. Pembubutan halus dapat menggantikan gerinda saat pemesinan permukaan luar presisi besar.
3. Aplikasi praktis
Alat pemotong bubut yang berbeda atau alat lain dapat digunakan pada mesin bubut untuk memproses berbagai permukaan yang berputar, seperti permukaan silinder dalam dan luar, permukaan kerucut dalam dan luar, benang, alur pemotongan alur, permukaan ujung dan permukaan pembentuk, dll.
Akurasi pemesinan dapat mencapai IT8-IT7, kekasaran permukaan. Nilai Ra adalah 1,6 hingga 0,8, dan pemotongan bubut biasanya digunakan untuk memproses bagian sumbu tunggal, seperti poros lurus dan cakram universal, bagian selongsong, dll. Jika posisi benda kerja diubah atau mesin bubut dimodifikasi dengan benar, itu dimungkinkan untuk mengerjakan bagian multi-sumbu (seperti poros engkol, roda eksentrik, dll.) atau bubungan cakram. Dalam produksi batch kecil satu bagian, berbagai poros, cakram, selongsong, dan bagian lain sebagian besar diproses oleh mesin bubut horizontal lebar atau mesin bubut CNC; bagian besar dengan diameter besar dan panjang pendek (rasio aspek 0,3 hingga 0,8) digunakan. Pemrosesan bubut vertikal.
Akurasi pemesinan dapat mencapai IT8-IT7, kekasaran permukaan. Nilai Ra adalah 1,6 hingga 0,8, dan pemotongan bubut biasanya digunakan untuk memproses bagian sumbu tunggal, seperti poros lurus dan cakram universal, bagian selongsong, dll. Jika posisi benda kerja diubah atau mesin bubut dimodifikasi dengan benar, itu dimungkinkan untuk mengerjakan bagian multi-sumbu (seperti poros engkol, roda eksentrik, dll.) atau bubungan cakram. Dalam produksi batch kecil satu bagian, berbagai poros, cakram, selongsong, dan bagian lain sebagian besar diproses oleh mesin bubut horizontal lebar atau mesin bubut CNC; bagian besar dengan diameter besar dan panjang pendek (rasio aspek 0,3 hingga 0,8) digunakan. Pemrosesan bubut vertikal.
Jika produksi massal lebih rumit, dan bagian poros dan selongsong berukuran kecil dan sedang dengan lubang dan ulir dalam digunakan, mesin bubut menara harus digunakan untuk diproses. Biasanya mesin bubut semi-otomatis dan otomatis digunakan untuk memproses sejumlah besar bagian kecil dengan bentuk yang relatif sederhana, seperti sekrup, mur, sambungan pipa, busing, dll. Produktivitasnya tinggi tetapi presisi rendah.
Layanan Hobbing Gear
Apa itu Penggilingan CNC?