
Análisis de herramientas de corte PCD y PCBN
2023-05-10
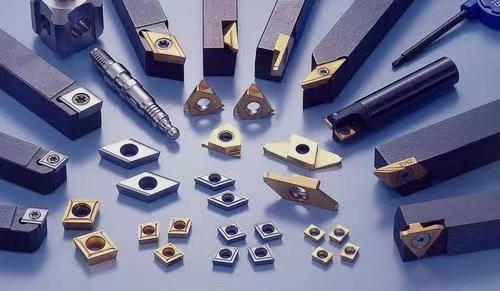
El procesamiento mecánico se está desarrollando hacia direcciones de alta velocidad, compuestas, inteligentes y respetuosas con el medio ambiente. Con la aparición de los modernos sistemas de fabricación integrados y la mejora continua de la velocidad de corte, se plantean mayores requisitos para el rendimiento de las herramientas. El desarrollo de varias herramientas de corte ultraduras con excelente resistencia al desgaste que pueden procesar de manera estable durante mucho tiempo es una tendencia inevitable. Las herramientas de corte se están desarrollando gradualmente hacia el mecanizado eficiente, el mecanizado duro, el mecanizado en seco, el mecanizado de ultra precisión y nuevos tipos de materiales difíciles de mecanizar. Las herramientas PCD y PCBN son herramientas de mecanizado esenciales para lograr un mecanizado de precisión y ultra precisión.
En el pasado, a menos que fuera indispensable para el mecanizado especial, las herramientas PCD/PCBN casi no se usaban en el mecanizado real. Porque el costo de las herramientas PCD/PCBN es demasiado alto.
Hoy en día, aunque las herramientas PCD/PCBN siguen siendo un poco caras, su calidad y fiabilidad han mejorado. Por lo tanto, las herramientas PCD/PCBN tienen una gran competitividad en muchas industrias de procesamiento mecánico, como la automotriz, aeroespacial y de equipos médicos. Al instalar herramientas PCD/PCBN en máquinas herramienta y portaherramientas rígidos, los fabricantes pueden aprovechar al máximo el potencial de PCD/PCBN para mejorar la productividad. Al mismo tiempo, en varias aplicaciones de procesamiento mecánico, las herramientas PCD/PCBN brindan a los fabricantes una mayor variedad de herramientas de corte. Esto les brinda oportunidades más favorables para mejorar los costos y la productividad.
Los cuchillos PCD/PCBN vienen en tres formas básicas: integral, de cara completa y de punta. La nueva herramienta de corte integrada PCBN con dimensiones más grandes y gruesas tiene buenas características de resistencia al desgaste y al impacto. La buena resistencia al desgaste y al impacto de las herramientas de corte son medios clave para procesar materiales de hierro fundido que contienen menos del 10 % de ferrita. La mejora de la resistencia al desgaste de la herramienta y la resistencia al impacto también es particularmente importante para el procesamiento de piezas de aleación de hierro fundido en la industria automotriz. Anteriormente, dichas piezas de aleación de hierro fundido solo podían mecanizarse mediante rectificado.
Cuando se mecaniza en desbaste fundición de aleación, la herramienta de corte debe soportar cortes intermitentes causados por grietas en la superficie, arena residual y otras discontinuidades existentes en la superficie que quedaron del proceso de fundición. La buena resistencia al desgaste también juega un papel importante en el mecanizado de precisión, especialmente para piezas de trabajo que contienen entre un 28 % y un 30 % de cromo y con una dureza de entre 68 y 70 HRC.
La cuchilla PCBN en general tiene múltiples filos de corte en ambos lados, lo que reduce el costo de la herramienta por unidad de piezas de producción. Su área de sección transversal tiene un grosor de 4,76 mm, que es más grueso que las herramientas de corte tradicionales en 3,17 mm, lo que permite que la hoja se instale de manera confiable en la ranura del mango de aleación dura tipo junta estándar. Procesamiento de metales WeChat tiene un buen contenido y vale la pena prestarle atención.
Las cuchillas PCBN también están disponibles en sección completa y formas puntiagudas. La hoja de cara completa tiene una superficie superior completa de PCBN, sinterizada sobre un sustrato de aleación dura, lo que proporciona múltiples filos de corte solo en un lado de la hoja, lo que es más económico que la hoja en general. Una cuchilla afilada es una cuchilla PCBN soldada a una esquina de un sustrato de aleación dura. La hoja afilada es un solo borde de corte o un doble borde de corte. La mayoría de las hojas de PCBN que se utilizan actualmente son puntiagudas. Tanto las hojas de sección completa como las puntiagudas se fabrican de acuerdo con las dimensiones estándar de la industria y, al igual que las hojas integrales, se pueden instalar en ranuras para hojas de barra de herramientas estándar y ranuras para fresas.
Las herramientas PCBN son más adecuadas para mecanizar piezas duras
Las herramientas PCBN son las más adecuadas para cortar piezas duras. De hecho, el límite inferior para la dureza de las piezas procesadas es 45HRC. Si se utilizan herramientas PCBN para procesar piezas con una dureza inferior a 45HRC, se generarán marcas de herramientas.
En el mecanizado de desbaste, la profundidad de corte máxima agregada al cortar con una herramienta PCBN integral varía dentro del rango de 4,76-6,4 mm para hierro blanco y otro hierro duro con alto contenido de cromo, con una profundidad de corte máxima de aproximadamente 4,76 mm. Para fundición pura sin alear, la profundidad de corte máxima es de 6,4 mm. El rango de velocidad de corte para el mecanizado de precisión va desde 107-122 m/min para hierro con alto contenido de cromo hasta 2134 m/min para fundición gris. Todo el mecanizado con herramientas PCBN requiere el uso de herramientas, accesorios, husillos y máquinas herramienta de gran rigidez.
La velocidad de corte de mecanizado de precisión de la herramienta PCBN adecuada varía significativamente con el material de la pieza de trabajo, la altura del material y el tamaño y la forma de la pieza. Por ejemplo, puede lograr una velocidad de corte de 183 m/min a una profundidad de corte de 0,51 mm al mecanizar acero endurecido con una dureza Rockwell de 60-62HRC; Una velocidad de avance de 0,05~0,1 mm/r puede producir una menor rugosidad de la superficie; Cuanto más duro sea el material, mayor será la velocidad de corte requerida. Sin embargo, cuando la velocidad de corte es superior a unos 198 m/min, se producirá un desgaste excesivo. El procesamiento de hierro fundido ordinario puede utilizar velocidades de corte muy altas.
La herramienta puntiaguda PCBN es económica y confiable para el mecanizado de desbaste y el mecanizado de precisión. Sin embargo, en esta situación, se requiere el uso de herramientas de corte integrales y de sección completa. El mandrinado de desbaste de la parte central de una camisa de cilindro con rebabas de fundición es un ejemplo típico. Cuando se mecaniza con una herramienta puntiaguda a una profundidad de corte muy precisa, las rebabas en la pieza de trabajo pueden, en última instancia, hacer que la hoja PCBN se desvíe de la posición correcta. Las potentes herramientas PCBN generales y completas pueden eliminar estos problemas. Tanto las herramientas de corte de cara completa como las generales se pueden volver a afilar, lo que puede prolongar la vida útil de la herramienta y compensar sus costos más altos. Para lograr la mejor relación costo-beneficio de la herramienta en general, se deben utilizar los filos de corte en ambos lados de la herramienta en general.
Actualmente, el área de mayor desarrollo de las herramientas de corte de PCBN es el corte de alta dureza: el mecanizado de precisión de piezas de acero aleado para motores de automóviles con una dureza Rockwell de 60-65 HRC, como engranajes, ejes y cojinetes. Desde una perspectiva tradicional, tales piezas solo pueden fabricarse mediante rectificado. Además, la tolerancia dimensional de las piezas es muy pequeña y la rugosidad de la superficie es muy fina. El corte de alta dureza permite lograr este mismo resultado en un torno CNC, y el precio es solo la mitad del costo de mecanizar piezas con la misma calidad de procesamiento en una rectificadora CNC. Además, el costo de mantenimiento del torno también es relativamente bajo.
Debido a la profundidad de corte de solo 0,3-0,38 mm, las herramientas de corte puntiagudas PCBN de bajo costo se pueden usar para cortes de alta dureza.
Los resultados de las pruebas de Advanced Carboloy Materials en los Estados Unidos muestran que el mecanizado continuo de piezas de acero endurecido (60-62HRC) con un PCBN puntiagudo da como resultado una rugosidad superficial de 0,2 µm o menos.
Corte en seco de herramientas PCBN
Aunque las herramientas de corte de PCBN tienen suficiente dureza para resistir la deformación causada por el calor durante el corte, son muy frágiles. Si se agrega refrigerante, la cuchilla puede romperse debido a caídas repentinas de temperatura. Por lo tanto, cuando se utilizan herramientas PCBN para procesar piezas, generalmente se debe realizar un corte en seco, especialmente en el caso de un corte intermitente, y nunca se debe usar refrigerante durante el procesamiento. La calidad del rectificado de herramientas tiene un impacto significativo en el éxito del mecanizado de herramientas PCBN. Para prolongar la vida útil de la herramienta, es necesario utilizar métodos de rectificado de herramientas adecuados para fortalecer el filo de la herramienta. El rectificado de las herramientas de corte de PCBN varía según los materiales de procesamiento y el mecanizado de desbaste y de precisión. Cuando se mecaniza con precisión hierro fundido, la cantidad de rectificado del borde de la herramienta es pequeña, pero cuando se mecaniza hierro blanco de desbaste fuerte, es necesario rectificar una superficie de borde en forma de T con un ancho de 3,8 mm y un ángulo de 15 °. También puede usar una combinación de filos de hoja y esmerilado fino para esmerilar el filo. Agregue un borde de hoja a la herramienta para mejorar la resistencia del borde de corte. Por ejemplo, agregar un filo de hoja de 20° a un ángulo de herramienta de 90° puede resultar en un ángulo de herramienta de 110°. Cuanto mayor sea este ángulo, mejor será la resistencia del filo de corte.
Debido a que el borde de corte de PCBN reforzado cambia la dirección de la fuerza de corte alejándose del borde de corte, generalmente es necesario mantener la dureza de la superficie de la lanzadera del borde de corte correspondiente al material de la pieza de trabajo. Cuando se mecaniza en bruto hierro fundido, la superficie del borde de la cuchilla en forma de T tiene aproximadamente 0,2 mm de ancho y 20 °; Cuando se mecaniza con precisión hierro fundido, solo se requiere una pequeña cantidad de rectificado. Al procesar acero con una dureza de 65RC, el ancho del borde de la cuchilla en forma de T de la herramienta debe ser de 0,1-0,2 mm y el ángulo debe ser de 20 °.
Procesamiento de herramientas PCD de aleaciones no ferrosas
Ahora, la mayoría de los usuarios de producción han superado el impacto de la punta de la cuchilla. Descubrieron que las herramientas PCD son rentables y rentables. Debido a que en el procesamiento de la mayoría de los metales no ferrosos, las herramientas PCD son significativamente superiores a las herramientas de aleación dura, esto no se debe a ningún desarrollo en los materiales de procesamiento en sí. Procesamiento de metales WeChat tiene un buen contenido y vale la pena prestarle atención.
La mayoría de las herramientas de PCD que se utilizan actualmente son puntiagudas. La gente suelda una hoja de PCD en una esquina de una barra de corte de aleación dura. El tamaño de los bloques de herramientas PCD se ha estandarizado en la industria y se puede utilizar en la ranura de los portaherramientas estándar y en las ranuras de las fresas. A diferencia de las herramientas de aleación dura, las herramientas PCD no se pueden indexar y solo tienen una hoja.
Una herramienta de PCD de cara completa de tamaño estándar con una superficie superior de PCD completa se sinteriza sobre un sustrato de aleación dura. Aunque las herramientas de PCD de cara completa son costosas inicialmente, son indexables y pueden proporcionar múltiples filos de corte en un lado de la herramienta. Al comprar, este tipo de cuchillo suele ser circular para obtener la mayor cantidad de hojas. Inicialmente, las herramientas PCD de cara completa se usaban principalmente para ocasiones especiales.
La retención segura y confiable de la hoja juega un papel clave en la aplicación de herramientas PCP, especialmente para herramientas rotativas, la cuña y el tornillo ahora se usan juntos, al igual que las herramientas cónicas y las cuñas, lo que mejora la estabilidad de las herramientas. Diseño ordinario de rosca y placa de presión. Y la rigidez necesaria se puede proporcionar utilizando herramientas con portaherramientas suspendidos y cuchillas de PCD soldadas directamente al portaherramientas. Un dispositivo de herramientas con buena rigidez puede proporcionar un efecto más confiable para las herramientas PCD.
Un accesorio de pieza de trabajo resistente y una máquina herramienta rígida, husillo, etc. también pueden mejorar las características de procesamiento. Todos los tornos y centros de mecanizado CNC actuales tienen la rigidez necesaria para las herramientas de corte PCD/PCBN. Al instalar equipos nuevos, se debe tener en cuenta el entorno del taller de procesamiento para que sea más adecuado para herramientas de corte PCD/PCBN de alto rendimiento.
La herramienta para el fresado de precisión de conductos de aluminio para automóviles se utiliza a menudo combinando una herramienta PCD puntiaguda con una herramienta de aleación dura normal para cortar las rebabas de fundición que se encuentran a una cierta profundidad de corte. Estas rebabas de fundición pueden impactar fácilmente de forma continua en las juntas de soldadura entre la hoja de PCD y el cuerpo de la hoja de aleación dura, lo que en última instancia provoca que la hoja de PCD se desplace.
Las herramientas de corte puntiagudas de PCD pueden fresar a una profundidad de corte máxima de aproximadamente el 60 % de la longitud de la hoja de PCD. Incluso cuando se mecaniza a la profundidad de corte máxima o por debajo de ella, las rebabas pueden hacer que la cuchilla PCD se desplace en la herramienta. Este problema se puede resolver agregando algunas cuchillas ordinarias de aleación dura a la fresa. Estas cuchillas de aleación dura instaladas en la fresa deben ajustarse ligeramente en las direcciones axial y radial de la fresa. De esta manera, la herramienta de aleación dura puede cortar las rebabas frente a la hoja de PCD, preparándose para el mecanizado de precisión de la herramienta de PCD. Otra aplicación importante de las herramientas PCD puntiagudas es el mecanizado de precisión de piezas de automóviles en el llamado proceso "tridimensional". Para ahorrar costos de envío y facilitar la recolección de culatas de cilindros de aluminio maquinadas en bruto y otras virutas, la fundición se utiliza para reciclar en el horno. Usan una herramienta de corte PCD para semiacabar piezas fundidas mecanizadas con una tasa de eliminación de metal muy alta, incluida la parte superior, inferior, los lados y los bordes de las piezas fundidas. Las piezas mecánicas mecanizadas tienen forma rectangular, lo que las hace fáciles de cargar, descargar y empaquetar. Debido al espacio limitado que ocupan las piezas, el costo del flete de los buques de carga ha disminuido.
Los fabricantes deben mejorar la productividad, procesar piezas continuamente y prolongar la vida útil de las herramientas (eliminando los cambios frecuentes de herramientas). Cuando se utilizan herramientas de corte afiladas de PCD, se pueden inclinar ligeramente sobre la aleación dura. Las herramientas PCD son superiores al rectificado en el procesamiento de piezas automotrices de aluminio con alto contenido de silicio, como culatas, cuerpos de motores, conductos, cajas de cambios y ruedas.
Cuando se utilizan herramientas PCD para el mecanizado, la eliminación eficaz de virutas es fundamental. Las herramientas PCD generan virutas muy rápidamente, y el sistema de mecanizado debe eliminar continua y rápidamente las virutas del área de trabajo. El refrigerante, la neblina de aire, el aire congelado y su combinación tendrán un impacto. La velocidad de corte de las herramientas PCD puede alcanzar hasta 3048 m/min, lo que requiere un dispositivo de extracción de viruta eficaz y una máquina herramienta y un sistema operativo rígidos. Hoy en día, las máquinas herramienta CNC y los centros de mecanizado son fáciles de alcanzar esta velocidad.
Introducción a los métodos de medición de errores de transmisión de máquinas herramienta
¿Cómo Internet plus lidera el avance de la industria en la era de la Industria 4.0?
Artículo relacionado

Para crear nuevos productos que surgen constantemente en el mercado, utilizamos diferentes métodos para procesar diversos materiales.
¿Qué es el proceso de moldeo? Presentaremos algunos métodos representativos de proceso de moldeo

En el contexto de la electrificación y la inteligencia de los vehículos, la interacción hombre-máquina con la experiencia del consumidor y el control inteligente como núcleo se ha convertido en un tema de desarrollo importante de los habitáculos inteligentes. La pantalla de a bordo es el núcleo del habitáculo inteligente y, al beneficiarse del desarrollo continuo de la Internet de los vehículos y los coches inteligentes, abrirá nuevas oportunidades de desarrollo.
Nuevas oportunidades para la electrónica automotriz: todo en el evento internacional Guangzhou Automotive Intelligent Cockpit and Vehicle Display Technology 2025

La Exposición Internacional de Tecnología de Semiconductores, Materiales y Equipos de Potencia de Asia 2025 se centrará en "Enfocarse en avances tecnológicos de vanguardia y potenciar la innovación y la integración industriales". ¡Se llevará a cabo del 20 al 22 de noviembre de 2025 en Guangzhou Poly World Trade Center Expo!
Centrado en la industria de semiconductores de potencia: la Exposición Internacional de Tecnología de Semiconductores, Materiales y Equipos de Potencia APSME 2025 de Asia se llevará a cabo en Guangzhou
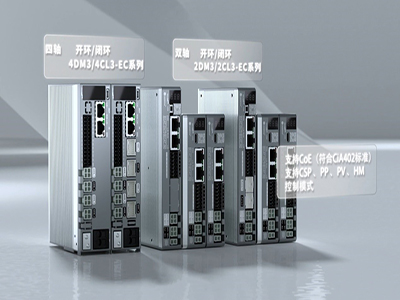
Los controladores paso a paso de bus multieje de Lexey, la serie de dos ejes 2DM3/2CL3-EC (bucle abierto/cerrado) y la serie de cuatro ejes 4DM3/4CL3-EC (bucle abierto/cerrado), son tecnologías innovadoras diseñadas para resolver los problemas anteriores y ayudar a que su equipo logre actualizaciones eficientes.
Impulso de "tres provincias": el autobús multieje Leisai avanza paso a paso, abriendo un nuevo capítulo en la miniaturización y modernización de equipos de precisión