
Analisis alat pemotong PCD dan PCBN
2023-05-10
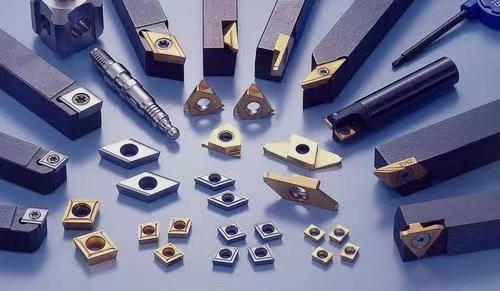
Pemrosesan mekanis berkembang menuju arah kecepatan tinggi, komposit, cerdas, dan ramah lingkungan. Dengan munculnya sistem manufaktur terintegrasi modern dan peningkatan kecepatan pemotongan yang berkelanjutan, persyaratan yang lebih tinggi diajukan untuk kinerja alat. Mengembangkan berbagai cutting tool ultra-keras dengan ketahanan aus yang sangat baik yang dapat memproses secara stabil untuk waktu yang lama merupakan tren yang tak terelakkan. Alat pemotong secara bertahap berkembang menuju pemesinan yang efisien, pemesinan keras, pemesinan kering, pemesinan ultra presisi, dan jenis baru material yang sulit dikerjakan. Alat PCD dan PCBN adalah alat pemesinan penting untuk mencapai pemesinan presisi dan ultra presisi.
Di masa lalu, kecuali sangat diperlukan untuk pemesinan khusus, alat PCD/PCBN hampir tidak digunakan dalam pemesinan sebenarnya. Karena biaya alat PCD/PCBN terlalu tinggi.
Saat ini, meskipun alat PCD/PCBN masih agak mahal, kualitas dan keandalannya telah meningkat. Dengan demikian, alat PCD/PCBN memiliki daya saing yang kuat di banyak industri pemrosesan mekanis seperti mobil, dirgantara, dan peralatan medis. Dengan memasang perkakas PCD/PCBN pada perkakas mesin kaku dan dudukan perkakas, produsen dapat sepenuhnya memanfaatkan potensi PCD/PCBN untuk meningkatkan produktivitas. Pada saat yang sama, dalam berbagai aplikasi pemrosesan mekanis, alat PCD/PCBN memberi produsen pilihan alat pemotong yang lebih banyak. Ini memberi mereka peluang yang lebih menguntungkan untuk meningkatkan biaya dan produktivitas.
Pisau PCD/PCBN tersedia dalam tiga bentuk dasar: integral, muka penuh, dan ujung. Alat pemotong terintegrasi PCBN baru dengan dimensi lebih besar dan lebih tebal memiliki karakteristik ketahanan aus dan benturan yang baik. Ketahanan aus dan ketahanan benturan yang baik dari alat pemotong adalah cara utama untuk memproses bahan besi tuang yang mengandung kurang dari 10% ferit. Peningkatan ketahanan aus pahat dan ketahanan benturan juga sangat penting untuk memproses bagian besi cor paduan di industri otomotif. Sebelumnya, bagian besi cor paduan seperti itu hanya dapat dikerjakan dengan mesin melalui penggilingan.
Saat pemesinan kasar besi cor paduan, alat pemotong harus tahan terhadap pemotongan terputus-putus yang disebabkan oleh retakan permukaan, sisa pasir, dan diskontinuitas permukaan lain yang ada yang ditinggalkan oleh proses pengecoran. Ketahanan aus yang baik juga berperan penting dalam pemesinan presisi, terutama untuk benda kerja yang mengandung 28% hingga 30% kromium dan dengan kekerasan antara 68 dan 70HRC.
Bilah PCBN keseluruhan memiliki banyak ujung potong di kedua sisi, sehingga mengurangi biaya alat per unit komponen produksi. Luas penampangnya setebal 4,76mm, yang lebih tebal dari alat pemotong tradisional sebesar 3,17mm, memungkinkan bilah dipasang dengan andal pada alur pegangan paduan keras tipe paking standar. Pemrosesan logam WeChat memiliki konten yang bagus dan patut diperhatikan.
Pisau PCBN juga tersedia dalam bentuk bagian penuh dan runcing. Blade wajah penuh memiliki permukaan atas PCBN yang lengkap, disinter pada substrat paduan keras, memberikan beberapa sisi potong hanya pada satu sisi blade, yang lebih murah daripada keseluruhan blade. Pisau tajam adalah pisau PCBN yang dilas ke sudut substrat paduan keras. Pisau tajam adalah salah satu ujung tombak tunggal atau ujung tombak ganda. Sebagian besar bilah PCBN yang saat ini digunakan adalah runcing. Baik bilah berpenampang penuh maupun runcing diproduksi sesuai dengan dimensi standar industri, dan seperti bilah integral, bilah tersebut dapat dipasang di slot bilah bilah alat standar dan slot pemotong frais.
Alat PCBN lebih cocok untuk mengerjakan bagian yang keras
Alat PCBN paling cocok untuk memotong bagian yang keras. Faktanya, batas bawah kekerasan bagian yang diproses adalah 45HRC. Jika alat PCBN digunakan untuk memproses bagian dengan kekerasan lebih rendah dari 45HRC, tanda pahat akan dihasilkan.
Dalam pemesinan kasar, kedalaman pemotongan maksimum yang ditambahkan dengan pemotongan dengan alat PCBN integral bervariasi dalam kisaran 4,76-6,4 mm untuk besi putih dan besi keras kromium tinggi lainnya, dengan kedalaman pemotongan maksimum sekitar 4,76 mm. Untuk besi cor murni non paduan, kedalaman pemotongan maksimum adalah 6,4 mm. Kisaran kecepatan potong untuk pemesinan presisi berkisar antara 107-122 m/mnt untuk besi kromium tinggi hingga 2134 m/mnt untuk besi tuang abu-abu. Semua pemesinan dengan alat PCBN memerlukan penggunaan alat, perlengkapan, spindel, dan alat mesin yang sangat kaku.
Kecepatan pemotongan pemesinan presisi alat PCBN yang sesuai bervariasi secara signifikan dengan bahan benda kerja, tinggi bahan, dan ukuran serta bentuk bagian. Misalnya, Anda dapat mencapai kecepatan pemotongan 183 m/mnt pada kedalaman pemotongan 0,51 mm saat mengerjakan baja yang diperkeras dengan kekerasan Rockwell 60-62HRC; Laju pemakanan 0,05~0,1mm/r dapat menghasilkan kekasaran permukaan yang lebih rendah; Semakin keras bahannya, semakin tinggi kecepatan potong yang dibutuhkan. Namun, ketika kecepatan potong lebih besar dari sekitar 198m/menit, akan menyebabkan keausan yang berlebihan. Memproses besi cor biasa dapat menggunakan kecepatan potong yang sangat tinggi.
Alat PCBN runcing ekonomis dan andal untuk pemesinan kasar dan pemesinan presisi. Namun, dalam situasi ini, diperlukan untuk menggunakan alat pemotong bagian integral dan bagian penuh. Pengeboran kasar pada bagian tengah liner silinder dengan pengecoran gerinda adalah contoh tipikal. Saat pemesinan dengan alat runcing pada kedalaman pemotongan yang sangat akurat, gerinda pada benda kerja pada akhirnya dapat menyebabkan bilah PCBN menyimpang dari posisi yang benar. Alat PCBN keseluruhan dan wajah penuh yang kuat dapat menghilangkan masalah seperti itu. Baik alat pemotong muka keseluruhan maupun muka penuh dapat diasah ulang, yang dapat memperpanjang masa pakai alat dan mengimbangi biayanya yang lebih tinggi. Untuk mencapai efektivitas biaya terbaik dari keseluruhan alat, ujung tombak di kedua sisi keseluruhan alat harus digunakan.
Saat ini, area pengembangan alat pemotong PCBN terbesar adalah pemotongan dengan kekerasan tinggi - pemesinan presisi pada komponen baja paduan mesin otomotif dengan kekerasan Rockwell 60-65HRC, seperti roda gigi, poros, dan bantalan. Dari sudut pandang tradisional, bagian seperti itu hanya dapat dibuat dengan cara digiling. Selain itu, toleransi dimensi bagian-bagiannya sangat kecil, dan kekasaran permukaannya sangat halus. Pemotongan kekerasan tinggi memungkinkan hasil yang sama ini dicapai pada mesin bubut CNC, dan harganya hanya setengah dari biaya bagian pemesinan dengan kualitas pemrosesan yang sama pada penggiling CNC. Selain itu, biaya perawatan mesin bubut juga relatif rendah.
Karena kedalaman pemotongan hanya 0,3-0,38 mm, alat pemotong runcing PCBN murah dapat digunakan untuk pemotongan dengan kekerasan tinggi.
Hasil pengujian Advanced Carboloy Materials di Amerika Serikat menunjukkan bahwa pemesinan kontinu bagian baja keras (60-62HRC) dengan PCBN runcing menghasilkan kekasaran permukaan 0,2 µm atau kurang.
Pemotongan kering alat PCBN
Meskipun alat pemotong PCBN memiliki kekerasan yang cukup untuk menahan deformasi yang disebabkan oleh panas pemotongan selama pemotongan, alat ini sangat rapuh. Jika cairan pendingin ditambahkan, bilah dapat retak karena penurunan suhu yang tiba-tiba. Jadi saat menggunakan alat PCBN untuk memproses komponen, pemotongan kering umumnya harus dilakukan, terutama dalam kasus pemotongan terputus-putus, dan cairan pendingin tidak boleh digunakan selama pemrosesan. Kualitas gerinda pahat memiliki dampak yang signifikan terhadap keberhasilan pemesinan pahat PCBN. Untuk memperpanjang masa pakai pahat, perlu menggunakan metode gerinda pahat yang tepat untuk memperkuat tepi potong pahat. Penggilingan alat pemotong PCBN bervariasi dengan bahan pemrosesan dan pemesinan kasar dan halus. Saat pemesinan besi tuang presisi, jumlah penggilingan tepi pahat kecil, tetapi saat pemesinan besi putih kasar yang kuat, perlu untuk menggiling permukaan tepi berbentuk T dengan lebar 3,8 mm dan sudut 15 °. Anda juga dapat menggunakan kombinasi ujung pisau dan gerinda halus untuk menggiling ujung tombak. Tambahkan tepi pisau ke alat untuk meningkatkan kekuatan tepi tajam. Misalnya, menambahkan tepi bilah 20 ° ke sudut pahat 90 ° dapat menghasilkan sudut pahat 110 °. Semakin besar sudut ini, semakin baik kekuatan cutting edge.
Karena cutting edge PCBN yang diperkuat mengubah arah gaya potong menjauh dari cutting edge, umumnya diperlukan untuk menjaga kekerasan permukaan antar-jemput cutting edge yang sesuai dengan material benda kerja. Ketika besi tuang pemesinan kasar, permukaan tepi bilah berbentuk T memiliki lebar sekitar 0,2 mm dan 20 °; Saat pemesinan besi tuang presisi, hanya diperlukan sedikit gerinda. Saat memproses baja dengan kekerasan 65RC, lebar ujung pisau berbentuk T dari alat harus 0,1-0,2 mm dan sudutnya harus 20 °.
Pemrosesan alat PCD dari paduan non-ferrous
Sekarang, sebagian besar pengguna produksi telah mengatasi guncangan ujung pisau. Mereka menemukan bahwa alat PCD hemat biaya dan hemat biaya. Karena dalam pemrosesan sebagian besar logam non-besi, alat PCD jauh lebih unggul daripada alat paduan keras, ini bukan karena pengembangan apa pun dalam bahan pemrosesan itu sendiri. Pemrosesan logam WeChat memiliki konten yang bagus dan patut diperhatikan.
Sebagian besar alat PCD yang saat ini digunakan adalah runcing. Orang-orang mengelas bilah PCD ke sudut bilah pemotong paduan keras. Ukuran blok alat PCD telah distandarisasi dalam industri dan dapat digunakan dalam alur dudukan alat standar dan alur pemotong frais. Tidak seperti alat paduan keras, alat PCD tidak dapat diindeks dan hanya memiliki satu bilah.
Alat PCD wajah penuh ukuran standar dengan permukaan atas PCD lengkap disinter pada substrat paduan keras. Meskipun alat PCD wajah penuh pada awalnya mahal, alat ini dapat diindeks dan dapat memberikan banyak keunggulan di satu sisi alat. Saat membeli, pisau jenis ini sering kali berbentuk lingkaran untuk mendapatkan mata pisau yang paling banyak. Awalnya, alat PCD wajah penuh terutama digunakan untuk acara-acara khusus.
Retensi blade yang aman dan andal memainkan peran kunci dalam aplikasi alat PCP, terutama untuk alat putar, baji dan sekrup sekarang digunakan bersama, seperti alat berbentuk kerucut dan baji, yang meningkatkan stabilitas alat. Desain ulir biasa dan pelat tekanan. Dan kekakuan yang diperlukan dapat disediakan dengan menggunakan alat dengan penahan alat yang ditangguhkan dan bilah PCD yang dilas langsung ke penahan alat. Perangkat alat dengan kekakuan yang baik dapat memberikan efek yang lebih andal untuk alat PCD.
Perlengkapan benda kerja yang kokoh dan perkakas mesin yang kaku, spindel, dll. juga dapat meningkatkan karakteristik pemrosesan. Mesin bubut dan pusat permesinan CNC saat ini semuanya memiliki kekakuan yang diperlukan untuk alat pemotong PCD/PCBN. Saat memasang peralatan baru, lingkungan bengkel pemrosesan harus dipertimbangkan agar lebih cocok untuk alat pemotong PCD/PCBN berperforma tinggi.
Alat untuk saluran otomotif aluminium penggilingan presisi sering digunakan dengan menggabungkan alat PCD runcing dengan alat paduan keras biasa untuk memotong gerinda pengecoran yang ditemui pada kedalaman pemotongan tertentu. Gerinda pengecoran ini dapat dengan mudah memengaruhi sambungan solder antara blade PCD dan bodi blade paduan keras, yang pada akhirnya menyebabkan blade PCD bergeser.
Alat pemotong runcing PCD dapat melakukan penggilingan pada kedalaman pemotongan maksimum sekitar 60% dari panjang mata pisau PCD. Bahkan saat pemesinan pada atau di bawah kedalaman pemotongan maksimum, gerinda masih dapat menyebabkan bilah PCD bergeser pada pahat. Masalah ini dapat diatasi dengan menambahkan beberapa bilah paduan keras biasa ke pemotong frais. Bilah paduan keras yang dipasang pada pemotong frais ini perlu sedikit disesuaikan pada arah aksial dan radial pemotong frais. Dengan cara ini, alat paduan keras dapat memotong gerinda di depan mata pisau PCD, mempersiapkan pemesinan alat PCD secara presisi. Aplikasi penting lainnya dari alat PCD runcing adalah pemesinan presisi suku cadang otomotif dalam apa yang disebut proses "tiga dimensi". Untuk menghemat biaya pengiriman dan memfasilitasi pengumpulan kepala silinder aluminium mesin kasar dan chip lainnya, pengecoran digunakan untuk didaur ulang di tungku. Mereka menggunakan alat pemotong PCD untuk pengecoran pemesinan setengah jadi dengan tingkat penghilangan logam yang sangat tinggi, termasuk bagian atas, bawah, samping, dan tepi pengecoran. Bagian mekanis mesin berbentuk persegi panjang, membuatnya mudah untuk dimuat, dibongkar, dan dikemas. Karena ruang terbatas yang ditempati suku cadang, biaya pengangkutan kapal kargo mengalami penurunan.
Pabrikan harus meningkatkan produktivitas, memproses suku cadang secara terus-menerus, dan memperpanjang umur pahat (menghilangkan seringnya penggantian pahat). Saat menggunakan alat pemotong tajam PCD, mereka dapat sedikit dimiringkan pada paduan keras. Alat PCD lebih unggul dari penggilingan dalam memproses komponen otomotif aluminium silikon tinggi, seperti kepala silinder, badan mesin, saluran, kotak roda gigi, dan roda.
Saat menggunakan alat PCD untuk pemesinan, penghilangan chip yang efektif sangatlah penting. Alat PCD menghasilkan chip dengan sangat cepat, dan sistem pemesinan harus secara terus menerus dan cepat mengeluarkan chip dari area kerja. Pendingin, kabut udara, udara beku, dan kombinasinya semuanya akan berdampak. Kecepatan potong alat PCD dapat mencapai hingga 3048 m/mnt, yang membutuhkan perangkat penghilang chip yang efektif dan alat mesin serta sistem operasi yang kaku. Saat ini, peralatan mesin dan pusat permesinan CNC mudah untuk mencapai kecepatan ini.
Pengantar Metode Pengukuran untuk Kesalahan Transmisi Peralatan Mesin
Bagaimana Internet plus memimpin terobosan industri di era Industri 4.0
Artikel Terkait

Untuk menciptakan produk-produk baru yang terus bermunculan di pasaran, kami menggunakan metode yang berbeda-beda untuk memproses berbagai bahan.
Apa itu Pemrosesan Cetakan? Kami akan memperkenalkan beberapa metode pemrosesan cetakan yang representatif

Dalam konteks elektrifikasi dan kecerdasan kendaraan, interaksi manusia-komputer dengan pengalaman konsumen dan kontrol cerdas sebagai intinya telah menjadi tema pengembangan penting kokpit cerdas. Tampilan di dalam kabin merupakan inti dari kokpit cerdas, yang diuntungkan oleh pengembangan berkelanjutan Internet of Vehicles dan mobil pintar, tampilan di dalam kabin akan membuka peluang pengembangan baru.
Menyoroti peluang baru untuk elektronik otomotif - semuanya di Acara Teknologi Kokpit Cerdas Otomotif dan Tampilan Kendaraan Internasional Guangzhou 2025

Pameran Teknologi Semikonduktor, Material, dan Peralatan Daya Internasional Asia 2025 akan berfokus pada "Fokus pada Terobosan Teknologi Mutakhir dan Pemberdayaan Inovasi dan Integrasi Industri". Pameran ini akan diselenggarakan pada tanggal 20-22 November 2025 di Guangzhou Poly World Trade Center Expo!
Fokus pada industri semikonduktor daya - Pameran Teknologi Semikonduktor Daya, Material, dan Peralatan Internasional Asia APSME 2025 akan diadakan di Guangzhou
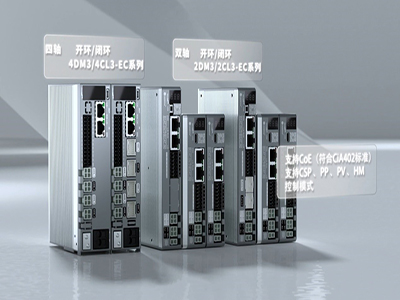
Driver stepper bus multi-sumbu Lexey – seri sumbu ganda 2DM3/2CL3-EC (loop terbuka/tertutup) dan seri empat sumbu 4DM3/4CL3-EC (loop terbuka/tertutup) adalah teknologi inovatif yang dirancang untuk memecahkan masalah di atas dan membantu peralatan Anda mencapai peningkatan yang efisien.
Penggerak "Tiga Provinsi": Langkah bus multi-sumbu Leisai, membuka babak baru dalam miniaturisasi dan peningkatan peralatan presisi