
Alat pemutar apa yang diperlukan untuk memproses ulir berbeda untuk komponen presisi
2023-05-17
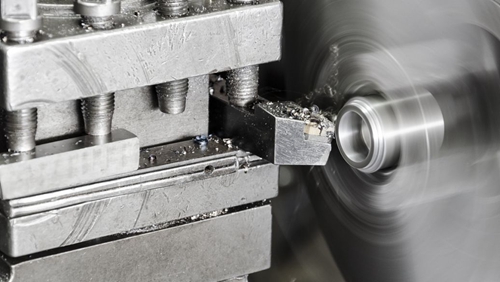
Dalam pemrosesan komponen presisi, saat menggunakan alat pemutar baja berkecepatan tinggi untuk memutar benang pada kecepatan rendah, jika alat pemutar dengan sudut rake belakang Yp sama dengan nol derajat digunakan, sulit untuk menghilangkan keripik dan menghaluskan gigi benang. permukaan. Oleh karena itu, alat bubut berulir dengan sudut rake belakang 5 °~15 ° dapat digunakan. Namun, ketika alat pemutar memiliki sudut rake belakang, sudut gigi dapat dengan mudah berubah. Saat ini, metode koreksi sudut ujung pahat harus digunakan untuk mengkompensasi kesalahan sudut gigi.
Alat pemutar ulir dengan sudut belakang dan depan dapat memotong dengan halus dan mengurangi penumpukan chip, memungkinkan putaran ulir dengan nilai kekasaran permukaan yang lebih rendah. Namun karena cutting edge tidak melewati sumbu benda kerja, maka profil ulir (axial profile) yang dipotong bukanlah garis lurus, melainkan kurva. Kesalahan ini dapat diabaikan untuk ulir dengan persyaratan umumnya rendah, tetapi berdampak signifikan pada sudut gigi, terutama untuk alat pemutar ulir dengan sudut rake besar, yang sudut tajamnya harus diperbaiki. Saat memutar ulir segitiga, saat menggerinda alat pemutar ulir dengan sudut rake belakang 10 °~15 °, sudut ujung pahat harus dikurangi 40,~1 ° 40,.
Jika presisi pemesinan presisi membutuhkan ulir tinggi, sudut depan dan belakang harus lebih kecil (0 °~5 °) untuk menghasilkan bentuk gigi yang benar.
Harus diperhatikan bahwa alat pemutar ulir dengan sudut rake yang besar tidak hanya menghasilkan deformasi ulir, tetapi juga menghasilkan gaya balik Fp yang besar selama pemesinan dan pembubutan komponen presisi. Gaya ini menyebabkan alat pemutar tertarik ke arah bagian dalam benda kerja. Jika celah antara sekrup pelat geser dan mur besar, akan terjadi fenomena "pemotongan" (broaching).
Cara Mengurangi Kekasaran Permukaan Saat Menggunakan Metode Kontrol Dua Tangan untuk Pemrosesan Suku Cadang Presisi
Lima Hal yang Harus Diperhatikan untuk Kompensasi Radius Alat dalam Pemrosesan Komponen Presisi
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
