
Apa bahan terkeras untuk CNC?
2025-08-26
Apa material terkeras untuk CNC?
Pemesinan CNC telah mendefinisikan ulang apa yang mungkin dalam manufaktur—mulai dari komponen pesawat ruang angkasa yang rumit hingga implan medis kecil—namun, kemampuannya pada akhirnya dibatasi oleh satu faktor penting: material CNC yang diproses. Tidak semua material CNC sama: logam lunak seperti aluminium atau plastik mudah mengalir di bawah alat pemotong, sementara material CNC superkeras bahkan tahan terhadap pisau paling tajam dan kecepatan pemesinan tertinggi. Hal ini menimbulkan pertanyaan penting bagi produsen dan profesional CNC: Material apa yang paling keras untuk diproses dengan CNC?
Untuk menjawab pertanyaan ini, pertama-tama kita harus menghubungkan sifat material CNC dengan tingkat kesulitan pemesinan CNC. Kekerasan material CNC (diukur pada skala Mohs atau uji kekerasan Vickers), tingkat abrasivitas, titik leleh, dan kerapuhannya secara langsung menentukan seberapa sulitnya pemotongan, pengeboran, atau pembentukan melalui pemesinan CNC. Material CNC yang paling keras mendorong pemesinan CNC hingga batas maksimalnya: material tersebut dapat merusak alat dalam hitungan menit, menghasilkan panas ekstrem yang merusak peralatan, dan memerlukan teknik khusus untuk menghindari keretakan. Dalam blog ini, kami akan menguraikan material CNC yang paling sulit untuk dikerjakan, menjelaskan mengapa material tersebut begitu sulit, dan mengeksplorasi strategi yang memungkinkan (meskipun tidak mudah) pemesinan CNC pada material tersebut.
Bagaimana Sifat Material CNC Membentuk Kesulitan Pemesinan CNC
Sebelum mengidentifikasi material CNC terkeras untuk CNC, penting untuk memahamiMengapaBeberapa material CNC lebih sulit untuk dikerjakan dibandingkan yang lain. Pemesinan CNC bergantung pada alat potong (misalnya, end mill, bor) untuk menghilangkan material dari benda kerja—tetapi ketika material CNC lebih keras daripada alat itu sendiri, prosesnya akan terganggu. Tiga sifat utama material CNC menyebabkan kesulitan dalam pemesinan CNC:
Kekerasan: Kendala Utama dalam Pemesinan CNC
Kekerasan adalah faktor yang paling jelas. Skala Mohs (1-10, dengan berlian pada skala 10) dan uji kekerasan Vickers (mengukur ketahanan lekukan) mengukur seberapa besar gaya yang dapat ditahan oleh material CNC. Sebagai konteks:
- Aluminium (material CNC yang umum) memiliki kekerasan Vickers ~100 HV dan kekerasan Mohs 2,7.
- Baja (bahan pokok lainnya) berkisar antara 150-500 HV (Mohs 4-5).
- Material CNC superkeras seperti kubik boron nitrida (CBN) mencapai 4.500-5.000 HV (Mohs 9,5), dan berlian mencapai 10.000 HV (Mohs 10).
Dalam pemesinan CNC, pahat potong harus lebih keras daripada material CNC agar dapat menghasilkan potongan yang bersih. Jika material CNC lebih keras, pahat akan langsung tumpul atau terkelupas—sehingga pemesinan CNC mustahil dilakukan dengan peralatan standar.
Abrasivitas: Mempercepat Keausan Alat dalam Pemesinan CNC
Keabrasifan mengacu pada seberapa besar material CNC mengikis pahat potong selama pemesinan CNC. Bahkan beberapa material dengan kekerasan sedang (misalnya, silikon karbida, ~2.500 HV) sangat abrasif, karena struktur kristalnya bertindak seperti amplas pada pahat. Misalnya, ketika silikon karbida (material CNC yang umum dalam elektronik) diolah dengan CNC, partikel-partikel keras kecil pada material tersebut mengikis tepi pahat, mengurangi masa pakainya dari beberapa jam (untuk aluminium) menjadi beberapa menit.
Material CNC abrasif memaksa operasi pemesinan CNC untuk sering berhenti karena penggantian pahat, sehingga meningkatkan waktu henti dan biaya. Material ini juga membutuhkan lapisan pahat khusus (misalnya, karbon seperti berlian, DLC) untuk memperlambat keausan—menambah kompleksitas proses pemesinan CNC.
Titik Leleh Tinggi & Kerapuhan: Risiko Panas dan Retak
Material CNC superkeras seringkali memiliki titik leleh yang sangat tinggi (misalnya, tungsten karbida meleleh pada suhu 2.870°C; berlian menyublim pada suhu 3.550°C). Selama pemesinan CNC, pahat potong menghasilkan panas yang intens (hingga 1.000°C) saat bergesekan dengan material. Untuk material CNC dengan titik leleh rendah, pendingin dapat menghilangkan panas ini—tetapi untuk material CNC superkeras, panas tetap terkonsentrasi, melunakkan pahat (meskipun keras) atau melengkungkan benda kerja.
Kerapuhan memperparah masalah. Banyak material CNC superkeras (misalnya, CBN, berlian sintetis) bersifat rapuh—artinya mudah retak di bawah tekanan. Dalam pemesinan CNC, getaran sekecil apa pun (dari getaran alat atau fixture yang tidak stabil) dapat menyebabkan benda kerja pecah, sehingga mengganggu pekerjaan selama berjam-jam. Menyeimbangkan gaya potong (yang dibutuhkan untuk menghilangkan material) dengan kerapuhan (untuk menghindari retak) merupakan salah satu tantangan terbesar dalam pemesinan CNC material CNC superkeras.
Bahan CNC Terkeras untuk CNC
Nah, untuk menjawab "Apa material terkeras untuk CNC?"—jawabannya bukan hanya satu material, melainkan sekelompok material CNC superkeras yang menguji batas pemesinan CNC. Berikut adalah material-material yang paling menantang, diurutkan berdasarkan tingkat kesulitannya.
Berlian Sintetis: Material CNC Terkeras (dan Tersulit untuk Dimesin)
Berlian sintetis adalah material CNC terkeras yang diketahui (Mohs 10, Vickers 10.000 HV)—dan karenanya paling sulit untuk di-CNC. Tidak seperti berlian alami (langka dan mahal), berlian sintetis diproduksi di laboratorium untuk keperluan industri (misalnya, alat pemotong, wafer semikonduktor). Namun, kekerasannya yang ekstrem membuat pemesinan CNC hampir mustahil dilakukan dengan metode standar.
Mengapa Berlian Sintetis Sangat Sulit untuk Diproses dengan Mesin CNC
- Tidak ada alat yang lebih sulitSatu-satunya alat yang dapat memotong berlian sintetis adalah berlian lain (misalnya, mesin penggiling ujung berlapis berlian atau roda gerinda berlian). Meskipun demikian, pemesinan CNC berlian sintetis berjalan lambat—laju umpan harus 10-100 kali lebih lambat daripada aluminium untuk menghindari kerusakan alat.
- Sensitivitas panasBerlian sintetis teroksidasi (terbakar) pada suhu 600°C, jauh di bawah panas yang dihasilkan selama pemesinan CNC. Pendingin saja tidak cukup—pemesinan CNC berlian sintetis memerlukan pendinginan kriogenik (menggunakan nitrogen cair untuk menjaga suhu di bawah 200°C).
- KerapuhanBerlian sintetis rentan retak jika gaya pemotongan terlalu tinggi. Program pemesinan CNC untuk berlian sintetis membutuhkan pemotongan yang sangat ringan (kedalaman 0,001 mm per lintasan) dan kecepatan spindel tinggi (lebih dari 15.000 RPM) untuk meminimalkan tekanan—menambah waktu produksi.
Aplikasi yang Membutuhkan Pemesinan CNC Berlian Sintetis
Meskipun ada tantangan, berlian sintetis merupakan material CNC yang penting untuk industri teknologi tinggi:
- SemikonduktorWafer berlian sintetis digunakan dalam elektronika daya (menghantarkan panas lebih baik daripada silikon). Pemesinan CNC membentuk wafer ini menjadi kepingan yang presisi.
- OptikLensa berlian sintetis digunakan dalam laser berdaya tinggi. Pemesinan CNC memastikan permukaan lensa sangat halus (toleransi ±0,0001 mm).
Pemesinan berlian sintetis dengan CNC tidaklah "mudah"—membutuhkan mesin CNC khusus dengan kekakuan tinggi (untuk mengurangi getaran) dan sistem pendingin kriogenik. Meskipun demikian, proses ini hanya diperuntukkan untuk komponen bernilai tinggi dan bervolume rendah yang tidak dapat dikerjakan dengan material CNC lain.
Cubic Boron Nitride (CBN): Material CNC yang "Hampir Tidak Bisa Dimesinkan"
Boron nitrida kubik (CBN) adalah material CNC terkeras kedua (Mohs 9,5, Vickers 4.500-5.000 HV)—dan hampir setara dengan berlian sintetis dalam hal tingkat kesulitan pemesinan CNC. CBN sering digunakan sebagai alat potong untuk logam keras (misalnya, baja yang dikeraskan), tetapi pemesinan CBN sendiri merupakan mimpi buruk bagi para profesional CNC.
Mengapa CBN Merupakan Tantangan bagi Pemesinan CNC
- Keausan alat sangat ekstremCBN lebih keras daripada hampir semua alat potong—hanya alat potong berlian yang dapat mengolahnya. Bahkan alat potong berlapis berlian pun aus 5 kali lebih cepat saat mengolah CBN dibandingkan saat mengolah baja.
- Manajemen panas sangatlah pentingCBN memiliki titik leleh 3.000°C, tetapi kehilangan kekerasannya pada suhu di atas 1.200°C. Selama pemesinan CNC, gesekan antara alat berlian dan CBN dapat mendorong suhu melewati ambang batas ini, melunakkan alat dan merusak hasil pemotongan.
- Presisi sulit dipertahankanKerapuhan CBN berarti penyimpangan kecil pada gaya potong (misalnya, dari alat yang agak tumpul) dapat menyebabkan keretakan. Pemesinan CNC CBN memerlukan pemantauan kondisi alat secara konstan dan penyesuaian laju umpan secara langsung—tugas yang membutuhkan operator terampil.
Kapan Pemesinan CNC CBN Diperlukan
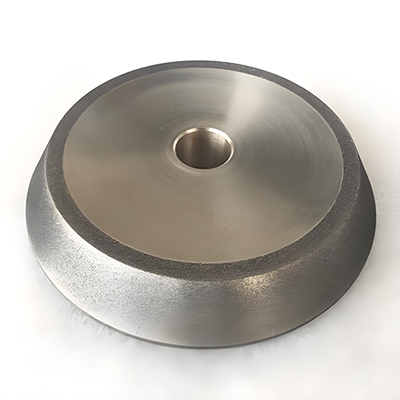
CBN merupakan material CNC utama bagi industri yang membutuhkan ketahanan ekstrem:
- Dirgantara:Komponen CBN digunakan pada komponen mesin jet (tahan terhadap suhu tinggi dan keausan).
- PerkakasSisipan CBN digunakan pada perkakas pemotong logam. Pemesinan CNC membentuk sisipan ini menjadi geometri yang presisi.
Pemesinan CNC CBN biasanya menggunakan "penggerindaan", alih-alih penggilingan atau pembubutan tradisional—roda gerinda dengan grit berlian mengikis CBN secara perlahan, alih-alih memotongnya. Proses ini lambat (satu komponen CBN dapat membutuhkan waktu lebih dari 8 jam untuk dikerjakan), tetapi penting untuk kualitas.
Karbida Tungsten: Material Keras CNC yang "Umum"
Karbida tungsten (WC) kurang keras dibandingkan CBN atau intan (Vickers 1.800-2.500 HV, Mohs 8,5), tetapi jauh lebih umum—dan masih menjadi salah satu material CNC tersulit untuk dikerjakan. Karbida tungsten adalah komposit (tungsten + karbon) yang digunakan dalam berbagai hal, mulai dari mata bor hingga pelapisan baja, sehingga pemesinan CNC-nya sering menjadi tantangan bagi para produsen.
Mengapa Tungsten Carbide Sulit untuk Mesin CNC
- Abrasivitas dan kekerasanKarbida tungsten keras dan sangat abrasif. Perkakas karbida standar (yang digunakan untuk baja) tumpul dalam hitungan menit saat memproses karbida tungsten—hanya perkakas CBN atau berlian yang dapat digunakan, sehingga meningkatkan biaya perkakas hingga 5-10 kali lipat.
- Sensitivitas getaranKarbida tungsten bersifat kaku tetapi getas. Dalam pemesinan CNC, getaran alat (getaran akibat laju umpan dan kecepatan spindel yang tidak seimbang) dapat menyebabkan benda kerja retak. Mesin CNC untuk karbida tungsten membutuhkan kekakuan tinggi (rangka tebal, spindel tugas berat) untuk mengurangi getaran.
- Evakuasi chipSelama pemesinan CNC, tungsten karbida menghasilkan serpihan kecil dan tajam yang dapat menyumbat alat pemotong atau menggores benda kerja. Sistem pendingin harus cukup kuat untuk membersihkan serpihan, dan program CNC harus sering melakukan "chip break" (jeda untuk membersihkan serpihan).
Penggunaan Sehari-hari Karbida Tungsten yang Dimesin CNC
Meskipun ada tantangan, daya tahan tungsten karbida menjadikannya material CNC yang penting:
- Perkakas:Mata bor karbida tungsten dan penggilingan ujung digunakan dalam pengerjaan logam.
- Otomotif:Bagian karbida tungsten digunakan dalam bantalan rem dan komponen transmisi.
Pemesinan CNC tungsten karbida sering kali menggunakan strategi "umpan tinggi"—kecepatan spindel rendah (3.000-5.000 RPM) dan pemotongan ringan yang sering—untuk menyeimbangkan pembuangan material dan umur pahat. Karbida tungsten tidak sekeras berlian atau CBN, tetapi merupakan masalah yang lebih umum di bengkel CNC.
Strategi Utama untuk Membuat Pemesinan CNC Menggunakan Material CNC Superkeras
Meskipun material CNC superkeras sulit untuk dikerjakan, bukan berarti mustahil—dengan alat, peralatan, dan teknik yang tepat. Berikut adalah strategi penting yang memungkinkan pemesinan CNC untuk material CNC yang menantang ini.
Gunakan Alat Pemotong Superkeras (dan Pelapis)
Aturan pertama pemesinan CNC pada material CNC superkeras adalah:alatnya harus lebih keras dari bahannyaUntuk sebagian besar material CNC superkeras, ini berarti:
- Alat berlian: Alat berlian polikristalin (PCD) atau alat berlapis berlian adalah satu-satunya pilihan untuk pemesinan berlian sintetis, CBN, atau tungsten karbida. Alat PCD dibuat dengan menyinter partikel berlian kecil menjadi alat padat—alat ini tetap keras bahkan pada suhu tinggi.
- Alat CBNUntuk tungsten karbida atau baja yang dikeraskan (material CNC yang lebih ringan namun tetap menantang), perkakas CBN menawarkan alternatif yang lebih hemat biaya daripada intan. CBN tidak terlalu getas dibandingkan intan dan bekerja dengan baik pada kecepatan tinggi.
Pelapis alat lebih meningkatkan kinerja:
- Karbon seperti berlian (DLC): Pelapis DLC mengurangi gesekan antara alat dan material CNC, memperlambat keausan selama pemesinan CNC.
- Titanium aluminium nitrida (TiAlN): Pelapis TiAlN tahan panas, membuatnya berguna untuk pemesinan CNC tungsten karbida (yang menghasilkan panas sedang).
Optimalkan Manajemen Pendingin & Panas
Panas adalah musuh utama pemesinan CNC pada material CNC superkeras—sehingga pendinginan yang efektif tidak dapat ditawar. Strategi pendinginan yang umum meliputi:
- Pendinginan kriogenikMenggunakan nitrogen cair (LN2) atau karbon dioksida cair (CO2) untuk mendinginkan zona pemotongan. Hal ini menjaga suhu di bawah 200°C, mencegah pelunakan alat dan oksidasi material (penting untuk berlian sintetis dan CBN).
- Pendingin bertekanan tinggi (HPC): Untuk karbida tungsten, sistem HPC (tekanan 300+ bar) menyemprotkan cairan pendingin langsung ke zona pemotongan, membersihkan serpihan dan menghilangkan panas.
- Pendinginan kabut minyak: Kabut halus minyak dan udara mengurangi gesekan dan panas tanpa membanjiri benda kerja (berguna untuk pemesinan CNC pada komponen superkeras yang kecil dan halus).
Pemrograman CNC Presisi & Pengaturan Mesin
Pemrograman CNC untuk material CNC superkeras sangat berbeda dengan pemrograman untuk aluminium. Penyesuaian utama meliputi:
- Kecepatan umpan lambatKecepatan umpan untuk berlian sintetis atau CBN biasanya 5-20 mm/menit—dibandingkan dengan 500-1.000 mm/menit untuk aluminium. Kecepatan umpan yang lambat mengurangi keausan pahat dan mencegah keretakan.
- Kedalaman pemotongan ringan: Mengambil potongan 0,001-0,005 mm per lintasan (bukan 0,1-0,5 mm) meminimalkan tekanan pada material CNC yang rapuh.
- Kecepatan spindel tinggi: Kecepatan spindel 10.000-20.000 RPM menghasilkan pemotongan yang lebih halus dan mengurangi getaran alat—penting untuk pemesinan CNC CBN atau karbida tungsten.
Pengaturan mesin sama pentingnya:
- Perlengkapan kaku: Catok atau klem tugas berat menahan material CNC dengan kuat, mengurangi getaran.
- Pemanasan awal benda kerja (untuk beberapa material): Untuk material CNC yang sangat rapuh (misalnya, keramik tertentu), pemanasan awal yang lembut (hingga 100-200°C) mengurangi kerapuhan dan menurunkan risiko retak.
Mesin CNC Khusus untuk Material CNC Superkeras
Mesin CNC standar (dirancang untuk aluminium atau baja) tidak memiliki kekakuan dan presisi yang dibutuhkan untuk material CNC superkeras. Mesin khusus meliputi:
- Mesin penggilingan CNC dengan kekakuan tinggi:Mesin ini memiliki rangka yang tebal dan diperkuat serta spindel tugas berat untuk meminimalkan getaran selama pemesinan CNC.
- Mesin CNC berbantuan ultrasonik: Alat ini menggunakan getaran ultrasonik (20.000+ Hz) untuk "memecah" material CNC saat alat memotong, mengurangi gaya potong dan keausan alat. Alat ini sangat berguna untuk pemesinan CNC tungsten karbida atau keramik.
- Mesin CNC LaserUntuk berlian sintetis atau CBN, pemesinan laser (yang menggunakan sinar laser terfokus untuk menguapkan material) sepenuhnya menghindari keausan pahat. Prosesnya lambat tetapi sangat presisi.
Tanya Jawab Umum
Mengapa berlian sintetis dianggap sebagai material CNC yang paling sulit untuk dikerjakan, bahkan lebih sulit daripada CBN?
Berlian sintetis adalah material CNC terkeras karena memiliki peringkat kekerasan Mohs dan Vickers tertinggi—tidak ada material lain yang dapat menggores atau memotongnya kecuali berlian lain. Ini berarti pemesinan CNC berlian sintetis membutuhkan perkakas berlian, yang tetap cepat aus karena kekerasan material yang ekstrem. Selain itu, berlian sintetis sangat sensitif terhadap panas (teroksidasi pada suhu 600°C) dan getas, sehingga pemesinan CNC harus menyeimbangkan laju umpan yang sangat lambat, pendinginan kriogenik, dan gaya potong minimal untuk menghindari kerusakan pahat atau retak benda kerja. CBN, meskipun sangat keras, sedikit lebih lunak daripada berlian dan lebih tahan panas, sehingga pemesinan CNC-nya sedikit lebih mudah.
Apakah ada material CNC yang tidak mungkin dikerjakan dengan teknologi pemesinan CNC saat ini?
Meskipun tidak ada material CNC yang sepenuhnya "mustahil" untuk diproses, beberapa material sangat sulit sehingga hanya diproses di laboratorium khusus. Misalnya, berlian sintetis ultra-murni (digunakan dalam komputasi kuantum) memerlukan pemesinan CNC laser yang dikombinasikan dengan pendinginan kriogenik—dan bahkan dengan proses tersebut, produksi satu komponen kecil saja dapat memakan waktu berhari-hari. Demikian pula, keramik ultra-keras tertentu (misalnya, boron karbida, Mohs 9,3) sangat abrasif dan getas sehingga pemesinan CNC hanya memungkinkan untuk komponen kecil bernilai tinggi (seperti pelat baja untuk drone militer). Namun, untuk sebagian besar keperluan industri, bahkan material CNC terkeras sekalipun (berlian, CBN, tungsten karbida) dapat diproses dengan alat dan peralatan yang tepat—meskipun biayanya mahal dan memakan waktu.
Apa kesalahan paling umum yang dilakukan produsen saat mencoba mengerjakan mesin CNC pada material CNC superkeras?
Kesalahan paling umum adalah menggunakan alat dan parameter standar yang dirancang untuk material CNC yang lebih lunak. Misalnya, produsen mungkin mencoba memproses karbida tungsten dengan mesin frais ujung karbida standar (alih-alih alat berlian atau CBN), yang menyebabkan alat langsung tumpul dan kualitas komponen yang buruk. Kesalahan umum lainnya adalah melewatkan pendinginan yang tepat—menggunakan pendingin banjir (dirancang untuk baja) alih-alih pendinginan kriogenik atau pendingin bertekanan tinggi, yang menyebabkan panas berlebih dan pelunakan alat. Selain itu, banyak pemula menggunakan laju umpan atau kedalaman potong yang terlalu tinggi, yang dapat memecahkan material CNC yang rapuh seperti CBN atau berlian sintetis. Pelatihan yang tepat tentang sifat material CNC dan teknik khusus sangat penting untuk menghindari kesalahan-kesalahan ini.
Apakah ada alternatif yang hemat biaya untuk pemesinan CNC pada material CNC superkeras?
Dalam beberapa kasus, ya—jika aplikasinya memungkinkan kinerja yang sedikit lebih rendah. Misalnya, alih-alih melakukan pemesinan CNC pada berlian sintetis untuk alat pemotong, produsen mungkin menggunakan CBN (yang lebih mudah dikerjakan dan lebih murah, meskipun sedikit lebih lunak). Untuk komponen tungsten karbida, beberapa industri beralih ke baja yang dikeraskan (material CNC yang lebih lunak yang lebih cepat dan lebih murah untuk dikerjakan) jika komponen tersebut tidak memerlukan ketahanan aus yang ekstrem. Alternatif lain adalah "near-net shaping": membentuk material CNC menjadi bentuk kasar (melalui sintering atau pengecoran) sebelum pemesinan CNC, yang mengurangi jumlah material yang perlu dipotong—menghemat waktu dan biaya alat. Namun, untuk aplikasi yang menuntut ketahanan material CNC superkeras (misalnya, wafer semikonduktor, komponen mesin pesawat ruang angkasa), tidak ada pengganti untuk pemesinan CNC.
Apakah operator memerlukan pelatihan khusus untuk mengerjakan mesin CNC pada material CNC superkeras, atau apakah pengalaman pemesinan CNC standar sudah cukup?
Pengalaman pemesinan CNC standar merupakan titik awal, tetapi operator memerlukan pelatihan khusus untuk bekerja dengan material CNC superkeras. Pelatihan ini mencakup pemahaman sifat material CNC (misalnya, bagaimana kekerasan dan kerapuhan memengaruhi pemotongan), pemilihan pahat yang tepat (berlian vs. CBN, pelapis), pengaturan sistem pendingin (kriogenik vs. tekanan tinggi), dan pemrograman untuk pengumpanan lambat dan pemotongan ringan. Operator juga perlu mempelajari cara memantau keausan pahat secara real-time (material CNC superkeras membuat pahat cepat aus, sehingga diperlukan pemeriksaan rutin) dan memecahkan masalah seperti terkelupas atau terlalu panas. Banyak produsen menawarkan pelatihan langsung dengan mesin CNC khusus untuk material superkeras, dan sertifikasi (misalnya, dari Asosiasi Pembuat Perkakas Mesin CNC) dapat memvalidasi keahlian operator. Tanpa pelatihan ini, bahkan operator berpengalaman pun berisiko merusak peralatan, membuang material CNC yang mahal, atau menghasilkan komponen yang cacat.
Referensi
- Asosiasi Pembuat Mesin Perkakas CNC (CMTBA). (2025).Pemesinan CNC Material Superkeras: Praktik Terbaik untuk Tahun 2025Publikasi CMTBA. Laporan ini merinci tantangan pemesinan berlian, CBN, dan tungsten karbida, termasuk pemilihan alat, strategi pendinginan, dan persyaratan mesin—dengan studi kasus dari industri kedirgantaraan dan semikonduktor.
- Wawasan Teknologi Manufaktur. (2024).Material CNC Tersulit untuk Diproses: Tren dan Inovasi IndustriDiambil darihttps://www.manufacturingtechnologyinsights.comArtikel ini menganalisis data tahun 2024 tentang material superkeras permesinan CNC, membandingkan umur pakai alat, waktu produksi, dan biaya untuk material berlian, CBN, dan tungsten karbida.
- Jurnal Teknologi Manufaktur Lanjut. (2025).Kemajuan dalam Pemesinan CNC Berbantuan Ultrasonik untuk Material Ultra KerasVol. 48, Edisi 2. Studi yang telah melalui tinjauan sejawat ini mengeksplorasi bagaimana teknologi ultrasonik meningkatkan efisiensi pemesinan CNC untuk tungsten karbida dan CBN, mengurangi keausan pahat hingga 60% dibandingkan dengan metode tradisional.
Apa kerugian terbesar menggunakan CNC?
Apa saja yang tidak boleh dilakukan saat menggunakan mesin CNC?
Artikel Terkait

Roda gigi merupakan tulang punggung sistem transmisi mekanis, yang mengubah gerak rotasi dan torsi antara poros untuk menggerakkan segala sesuatu, mulai dari peralatan rumah tangga hingga mesin industri.
Apa saja 4 jenis roda gigi?

Mesin CNC (Computer Numerical Control machines) telah mengubah manufaktur dengan memberikan presisi, pengulangan, dan efisiensi yang tak tertandingi di seluruh jenis material—dari logam hingga plastik dan komposit.
Industri Mana yang Paling Banyak Menggunakan Mesin CNC?

Pemesinan CNC dipuji karena presisi dan fleksibilitasnya dalam membentuk logam, plastik, dan komposit—namun sifat subtraktifnya (menghilangkan material dari benda kerja padat untuk membuat komponen) menimbulkan pertanyaan kritis: "Apakah pemesinan CNC boros?" Sekilas, tumpukan serutan logam, serpihan plastik, dan komponen sisa dari operasi CNC mungkin menunjukkan hal tersebut.
Apakah pemesinan CNC boros?
