
Apa itu Casting
2025-08-06
Apa itu Casting?
Dari patung perunggu kuno hingga blok mesin modern, pengecoran telah menjadi landasan manufaktur selama ribuan tahun. Namun bagi mereka yang baru mengenal bidang ini, muncul pertanyaan mendasar: Apa itu pengecoran? Intinya, pengecoran adalah proses manufaktur di mana material cair—biasanya logam—dituang ke dalam cetakan, dibiarkan dingin dan mengeras, lalu dikeluarkan untuk membentuk komponen dengan bentuk tertentu. Teknik serbaguna ini memungkinkan terciptanya komponen kompleks dan khusus yang sulit atau bahkan mustahil diproduksi dengan metode lain seperti pemesinan atau penempaan. Dalam blog ini, kita akan membahas detail pengecoran, mengeksplorasi berbagai bentuknya, membandingkan teknik-teknik utama, dan mengkaji mengapa pengecoran tetap penting dalam berbagai industri, mulai dari otomotif hingga kedirgantaraan.
Dasar-Dasar Casting: Cara Kerjanya
Untuk memahami "apa itu casting", mari kita uraikan prosesnya menjadi langkah-langkah pentingnya. Meskipun metode spesifiknya bervariasi, sebagian besar proses casting mengikuti alur kerja yang serupa:
- Pembuatan PolaPola—replika bagian akhir (seringkali sedikit lebih besar untuk memperhitungkan penyusutan material)—dibuat dari kayu, logam, atau plastik. Pola ini digunakan untuk membentuk cetakan.
- Pembuatan CetakanPola ditempatkan pada material (seperti pasir, logam, atau keramik) yang membentuk rongga cetakan. Setelah material cetakan mengeras, pola dilepaskan, meninggalkan rongga kosong yang sesuai dengan bentuk komponen.
- Mencair dan Menuang: Bahan yang dipilih (misalnya, aluminium, besi, atau perunggu) dipanaskan hingga meleleh, lalu dituangkan ke dalam rongga cetakan.
- Pemadatan:Bahan cair mendingin dan mengeras di dalam cetakan, mengambil bentuk rongga.
- Pembongkaran dan PenyelesaianBagian yang telah dipadatkan (disebut coran) dikeluarkan dari cetakan. Proses tambahan seperti pemangkasan, penggilingan, atau pengecatan dapat dilakukan untuk memenuhi spesifikasi akhir.
Proses ini dihargai karena kemampuannya menghasilkan bentuk rumit dengan limbah minimal, membuat pengecoran menjadi pilihan hemat biaya baik untuk produksi massal maupun produksi massal.
Metode Pengecoran Umum: Tinjauan Komparatif
Pengecoran bukanlah proses yang seragam. Seiring waktu, berbagai teknik telah dikembangkan untuk menyesuaikan dengan berbagai material, kompleksitas komponen, dan volume produksi. Berikut ini adalah tinjauan lebih lanjut mengenai metode-metode yang paling banyak digunakan, beserta kekuatan, kelemahan, dan aplikasi umumnya.
1. Pengecoran Pasir
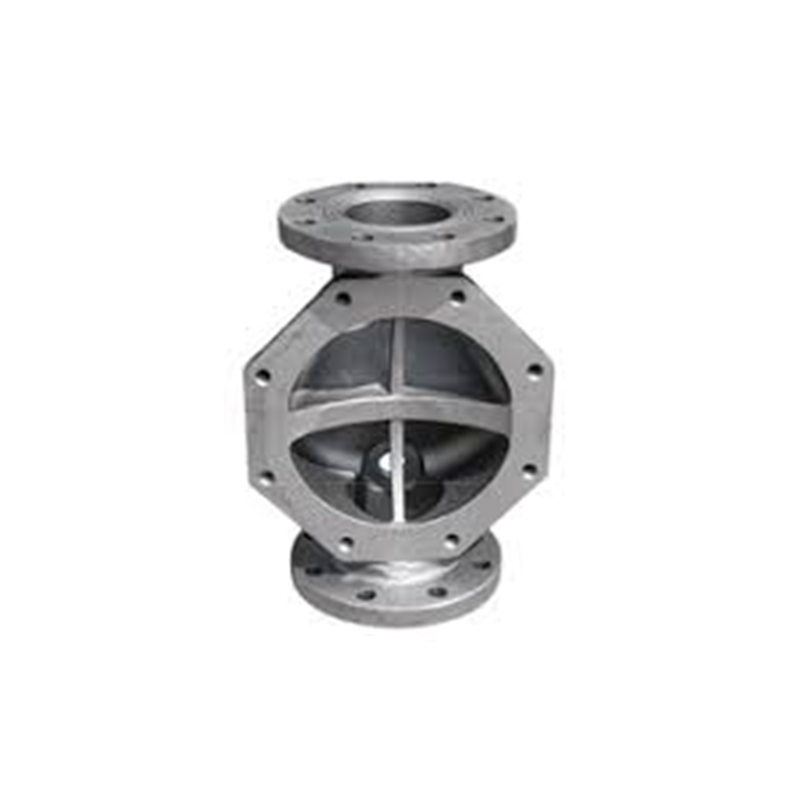
Pengecoran pasir adalah salah satu metode pengecoran tertua dan paling serbaguna, yang telah ada sejak lebih dari 6.000 tahun yang lalu. Sesuai namanya, metode ini menggunakan pasir sebagai bahan cetakan utama.
- ProsesPola ditekan ke dalam campuran pasir dan perekat (untuk mempertahankan bentuknya), menciptakan rongga cetakan. Untuk komponen yang kompleks, cetakan dibagi menjadi dua bagian (cope dan drag) agar pola mudah dilepaskan. Logam cair dituangkan ke dalam rongga, dan setelah mengeras, cetakan pasir dipecah untuk melepaskan coran.
- Keuntungan: Biaya perkakas rendah, kemampuan menangani komponen besar (hingga beberapa ton), kompatibel dengan sebagian besar logam (besi, baja, aluminium, perunggu).
- Kekurangan: Keakuratan dimensi lebih rendah dibandingkan dengan metode lain, permukaan akhir kasar, dan cetakan pasir hanya digunakan sekali (memerlukan cetakan baru untuk setiap pengecoran).
- Aplikasi: Blok mesin, komponen mesin besar, pengerjaan logam dekoratif.
Pengecoran pasir tetap populer karena fleksibilitasnya, menjadikannya pilihan utama untuk pembuatan prototipe dan produksi volume rendah.
2. Pengecoran Mati
Pengecoran mati (die casting) adalah proses bertekanan tinggi yang terutama digunakan untuk logam non-ferrous seperti aluminium, seng, dan magnesium. Proses ini ideal untuk komponen berukuran kecil hingga sedang yang diproduksi secara massal dengan toleransi yang ketat.
- ProsesCetakan permanen (disebut die) yang terbuat dari baja digunakan berulang kali. Logam cair disuntikkan ke dalam die di bawah tekanan tinggi (100–2.000 psi) dan ditahan hingga mengeras. Die kemudian terbuka, dan hasil coran dikeluarkan.
- Keuntungan: Akurasi dimensi tinggi, permukaan akhir halus, laju produksi cepat (ratusan hingga ribuan bagian per jam), dan cetakan yang dapat digunakan kembali.
- Kekurangan: Biaya perkakas awal yang tinggi (karena cetakan baja presisi), terbatas pada logam dengan titik leleh rendah, dan dinding tebal dapat menjadi tantangan untuk dicor tanpa cacat.
- Aplikasi:Suku cadang otomotif (misalnya, kotak roda gigi, penutup katup), barang elektronik konsumen (misalnya, rangka laptop, rumah telepon pintar), dan peralatan rumah tangga.
Pengecoran mati bersinar dalam industri yang mengutamakan konsistensi dan kecepatan, mengimbangi biaya awal yang tinggi dengan efisiensi produksi jangka panjang.
3. Pengecoran Investasi (Pengecoran Lilin Hilang)
Pengecoran investasi, juga dikenal sebagai pengecoran lilin hilang, sangat dihargai karena menghasilkan komponen dengan detail yang rumit, dinding tipis, dan permukaan akhir yang sangat baik. Pengecoran ini telah digunakan sejak zaman kuno untuk menciptakan perhiasan dan karya seni yang detail, dan hingga kini tetap penting untuk komponen kedirgantaraan dan medis.
- ProsesPola lilin (sering dibuat dengan menyuntikkan lilin ke dalam cetakan logam) dibuat sesuai bentuk bagian akhir. Beberapa pola lilin ditempelkan pada "pohon" lilin, yang dicelupkan ke dalam bubur keramik dan dilapisi pasir untuk membentuk cangkang. Lilin dilelehkan dan dikeringkan (sehingga disebut "lilin hilang"), sehingga membentuk cetakan keramik. Logam cair dituangkan ke dalam cetakan, dan setelah mengeras, cangkang keramik dilepaskan.
- Keuntungan: Detail dan akurasi yang luar biasa, permukaan akhir yang halus (mengurangi kebutuhan untuk pasca-pemrosesan), kemampuan untuk mencetak geometri yang kompleks dan dinding yang tipis.
- Kekurangan: Proses yang padat karya, biaya per unit yang tinggi (terutama untuk batch kecil), dan cetakan keramik hanya sekali pakai.
- Aplikasi: Bilah turbin, implan medis, perhiasan, dan komponen kedirgantaraan dengan kontur yang rumit.
Pengecoran investasi merupakan metode pilihan ketika presisi dan detail tidak dapat dinegosiasikan, bahkan dengan biaya yang lebih tinggi.
4. Gravity Die Casting (Pengecoran Cetakan Permanen)
Pengecoran gravitasi mirip dengan pengecoran mati, tetapi menggunakan gravitasi, alih-alih tekanan tinggi, untuk mengisi cetakan. Pengecoran ini sering digunakan untuk komponen aluminium dan magnesium yang membutuhkan kekuatan lebih baik daripada pengecoran pasir.
- Proses: Sebuah cetakan logam permanen (biasanya besi atau baja) dipanaskan terlebih dahulu, dan logam cair dituangkan ke dalam cetakan tersebut secara gravitasi. Setelah pemadatan, cetakan dibuka, dan hasil coran dikeluarkan.
- Keuntungan: Akurasi dimensi yang lebih baik daripada pengecoran pasir, cetakan yang dapat digunakan kembali, dan sifat mekanis yang ditingkatkan karena pendinginan yang terkendali.
- Kekurangan: Produksi lebih lambat daripada pengecoran mati bertekanan tinggi, terbatas pada geometri bagian yang lebih sederhana, dan biaya perkakas lebih tinggi daripada pengecoran pasir.
- Aplikasi: Kepala silinder, pelek roda, dan suku cadang mesin pertanian.
Metode ini menyeimbangkan antara biaya, kecepatan, dan kualitas, sehingga cocok untuk produksi volume sedang.
5. Pengecoran Sentrifugal
Pengecoran sentrifugal menggunakan gaya sentrifugal untuk mendistribusikan logam cair di dalam cetakan, menghasilkan bagian silinder dengan dinding yang seragam. Pengecoran ini umumnya digunakan untuk pipa, tabung, dan selongsong.
- ProsesCetakan berputar (horizontal atau vertikal) diputar dengan kecepatan tinggi (300–3.000 RPM). Logam cair dituangkan ke dalam cetakan, dan gaya sentrifugal mendorong logam ke dinding cetakan, membentuk silinder berongga saat memadat.
- Keuntungan: Kepadatan material yang sangat baik (mengurangi porositas), ketebalan dinding yang seragam, ideal untuk bagian silinder yang besar.
- Kekurangan: Terbatas pada simetri rotasi (misalnya, pipa, cincin), dan diperlukan peralatan khusus.
- Aplikasi: Pipa air, casing sumur minyak, selongsong bantalan, dan roda gila.
Pengecoran sentrifugal tak tertandingi untuk menghasilkan komponen silinder berongga yang kuat dan efisien.
Bahan yang Digunakan dalam Pengecoran
Keanekaragaman pengecoran meluas ke berbagai macam material yang dapat ditanganinya, masing-masing memiliki sifat unik yang memengaruhi pilihan metode pengecoran:
- Logam BesiBesi cor dan baja cor dihargai karena kekuatan dan daya tahannya. Besi cor, dengan ketahanan ausnya yang luar biasa, digunakan pada blok mesin dan penutup lubang got. Baja cor, yang lebih kuat dan lebih ulet, dapat diaplikasikan pada mesin berat dan suku cadang otomotif.
- Logam Non-BesiAluminium, seng, dan magnesium ringan dan tahan korosi. Aluminium banyak digunakan dalam pengecoran mati untuk komponen otomotif dan kedirgantaraan, sementara seng disukai untuk komponen kecil dan detail seperti perangkat keras dan mainan. Magnesium, bahkan lebih ringan daripada aluminium, digunakan dalam aplikasi berkinerja tinggi seperti komponen mobil balap.
- PaduanPerunggu (tembaga-timah) dan kuningan (tembaga-seng) adalah paduan cor klasik, yang dihargai karena kelenturan dan daya tarik estetikanya. Paduan ini digunakan dalam barang-barang dekoratif, katup, dan perangkat keras kelautan.
Pemilihan material bergantung pada tujuan penggunaan komponen tersebut—apakah kekuatan, berat, ketahanan korosi, atau biaya yang menjadi prioritas.
Inovasi Modern dalam Pengecoran
Meskipun pengecoran merupakan teknik kuno, teknologi modern telah mengubah kemampuannya:
- Pencetakan 3D untuk Pola:Pola cetak 3D (menggunakan plastik atau lilin) telah merevolusi pembuatan prototipe, memungkinkan pembuatan pola kompleks yang cepat dan hemat biaya tanpa memerlukan perkakas tradisional.
- Desain Berbantuan Komputer (CAD) dan Simulasi:Alat perangkat lunak mensimulasikan proses pengecoran, memprediksi masalah seperti penyusutan, porositas, atau pengisian yang tidak lengkap sebelum produksi dimulai, mengurangi limbah dan meningkatkan kualitas.
- Praktik BerkelanjutanLogam daur ulang semakin banyak digunakan dalam pengecoran, dan bahan pengikat baru untuk cetakan pasir mengurangi dampak lingkungan. Selain itu, proses peleburan hemat energi (misalnya, tungku induksi) mengurangi jejak karbon.
Inovasi-inovasi ini telah membuat pengecoran lebih tepat, efisien, dan ramah lingkungan daripada sebelumnya.
Tanya Jawab Umum
T: Apa itu casting secara sederhana?
A: Pengecoran merupakan suatu proses produksi di mana material cair (biasanya logam) dituang ke dalam cetakan, dibiarkan mengeras, kemudian dikeluarkan untuk membentuk komponen dengan bentuk tertentu.
T: Apa perbedaan pengecoran dengan penempaan?
A: Pengecoran menggunakan material cair yang dituangkan ke dalam cetakan, sementara penempaan membentuk logam padat menggunakan panas dan tekanan. Pengecoran lebih baik untuk bentuk yang kompleks, sementara penempaan menghasilkan komponen yang lebih kuat dan tahan lama.
T: Metode pengecoran mana yang terbaik untuk komponen kecil dan detail?
A: Pengecoran investasi (pengecoran lilin hilang) ideal untuk komponen kecil dan rumit dengan detail halus dan permukaan halus, seperti perhiasan atau bilah turbin.
T: Apakah pengecoran pasir masih relevan saat ini?
A: Ya, pengecoran pasir masih banyak digunakan karena biayanya yang rendah, fleksibilitas dengan komponen besar, dan kompatibilitas dengan sebagian besar logam, sehingga penting untuk pembuatan prototipe dan produksi volume rendah.
T: Apa yang menyebabkan cacat pada pengecoran?
A: Cacat umum meliputi porositas (gelembung udara), penyusutan (rongga akibat pendinginan yang tidak merata), dan pengisian yang tidak sempurna (logam cair tidak mencapai seluruh bagian cetakan). Cacat ini dapat diminimalkan dengan desain cetakan dan pengendalian proses yang tepat.
T: Bisakah bahan non-logam dituang?
A: Ya, pengecoran digunakan untuk bahan non-logam seperti plastik (cetak injeksi, salah satu jenis pengecoran) dan keramik. Pengecoran plastik umum digunakan untuk mainan, wadah, dan peralatan medis.
T: Seberapa akurat castingnya?
A: Akurasi bergantung pada metode: pengecoran pasir memiliki toleransi ±0,5 mm atau lebih, sedangkan pengecoran mati dan pengecoran investasi dapat mencapai toleransi seketat ±0,1 mm, sehingga mengurangi perlunya pasca-pemrosesan.
T: Bagaimana masa depan casting?
A: Masa depan pengecoran terletak pada otomatisasi, integrasi pencetakan 3D, dan praktik berkelanjutan, dengan fokus pada peningkatan presisi, pengurangan limbah, dan perluasan kompatibilitas material untuk industri maju seperti kendaraan listrik dan energi terbarukan.
Apa itu Pengecoran Logam
Apa itu Gravity Casting
Artikel Terkait

Roda gigi merupakan tulang punggung sistem transmisi mekanis, yang mengubah gerak rotasi dan torsi antara poros untuk menggerakkan segala sesuatu, mulai dari peralatan rumah tangga hingga mesin industri.
Apa saja 4 jenis roda gigi?

Mesin CNC (Computer Numerical Control machines) telah mengubah manufaktur dengan memberikan presisi, pengulangan, dan efisiensi yang tak tertandingi di seluruh jenis material—dari logam hingga plastik dan komposit.
Industri Mana yang Paling Banyak Menggunakan Mesin CNC?

Pemesinan CNC dipuji karena presisi dan fleksibilitasnya dalam membentuk logam, plastik, dan komposit—namun sifat subtraktifnya (menghilangkan material dari benda kerja padat untuk membuat komponen) menimbulkan pertanyaan kritis: "Apakah pemesinan CNC boros?" Sekilas, tumpukan serutan logam, serpihan plastik, dan komponen sisa dari operasi CNC mungkin menunjukkan hal tersebut.
Apakah pemesinan CNC boros?
