
Apa itu Kode G
2025-08-25
Apa itu G Code? Bahasa Pemrograman CNC
Dalam dunia manufaktur, pemrograman CNC berperan sebagai tulang punggung produksi otomatis—mengubah desain 3D menjadi komponen fisik dengan presisi tak tertandingi. Namun, di balik setiap program CNC yang sukses terdapat sebuah fondasi fundamental: kode G. Bayangkan pemrograman CNC sebagai resep koki, dan kode G sebagai instruksi spesifik yang memberi tahu koki (mesin CNC) cara memotong, menumis, atau memanggang dengan tepat. Tanpa kode G, pemrograman CNC hanyalah sekumpulan ide samar yang tidak mampu menerjemahkan maksud desain menjadi gerakan mesin yang dapat ditindaklanjuti.
Kode G adalah "bahasa" universal mesin CNC, dan menguasainya mutlak diperlukan bagi siapa pun yang berkecimpung dalam pemrograman CNC. Baik Anda menulis program sederhana untuk mengebor lubang atau program kompleks untuk mengukir bilah turbin, kode G menentukan setiap tindakan penting—mulai dari seberapa cepat alat bergerak hingga posisinya. Dalam blog ini, kita akan mengupas apa itu kode G, hubungan simbiosisnya dengan pemrograman CNC, karakteristik utama yang menjadikannya penting, kode G umum yang perlu diketahui setiap programmer, dan bagaimana kode G terintegrasi dengan perangkat lunak modern. Pada akhirnya, Anda akan memahami mengapa kode G bukan hanya bagian dari pemrograman CNC—melainkan fondasi yang membuatnya berfungsi.
Hubungan Simbiotik Antara Pemrograman CNC dan Kode G
Sebelum menyelami detail kode G, penting untuk memahami bagaimana kode G dan pemrograman CNC saling bergantung. Pemrograman CNC adalah proses pembuatan serangkaian instruksi untuk mengendalikan mesin CNC, tetapi instruksi tersebutditulis dalam kode G(dan kode pelengkap seperti kode M). Singkatnya: pemrograman CNC adalah "proses", dan kode G adalah "bahasa" yang digunakan proses tersebut untuk berkomunikasi.
Bayangkan Anda seorang programmer CNC yang ditugaskan untuk membuat program untuk mesin frais 3-sumbu untuk memotong braket persegi panjang. Pertama, Anda akan menggunakan perangkat lunak CAD untuk mendesain braket, kemudian perangkat lunak CAM untuk menentukan lintasan pahat, kecepatan potong, dan laju umpan. Namun, langkah terakhir pemrograman CNC adalah membuat berkas kode G—berkas inilah yang Anda masukkan ke dalam mesin CNC. Tanpa kode G, mesin tidak dapat menginterpretasikan pengaturan perangkat lunak CAM; mesin tidak akan tahu ke mana harus menggerakkan pahat, seberapa dalam pemotongan, atau kapan harus berhenti.
Sebaliknya, kode G tidak dapat berfungsi tanpa pemrograman CNC. Kode AG sendiri hanyalah sebaris teks (misalnya, "G01 X5 Y10 F200"); kode ini membutuhkan konteks program CNC yang lengkap agar dapat dipahami. Pemrogram CNC memutuskan kode G mana yang akan digunakan, urutannya, dan bagaimana menggabungkannya dengan parameter lain (seperti kecepatan spindel atau pengaturan pendingin) untuk mencapai komponen yang diinginkan. Simbiosis ini berarti bahwa kemahiran dalam pemrograman CNC secara langsung bergantung pada pemahaman kode G—dan sebaliknya.
Mendefinisikan Kode G: Apa Itu dan Apa Fungsinya
Pada intinya,Kode G(singkatan dari “kode persiapan”) adalah serangkaian perintah numerik dan alfabet standar yang mengendalikangerakan dan tindakan pemotonganmesin CNC. Dikembangkan berdasarkan standar ISO 6983, kode G memastikan konsistensi di sebagian besar peralatan CNC—baik Anda menggunakan mesin frais Haas, mesin bubut Mazak, maupun router Fanuc. Standarisasi ini merupakan terobosan dalam pemrograman CNC, karena memungkinkan programmer menulis kode G untuk satu mesin dan mengadaptasinya ke mesin lain dengan penyesuaian minimal.
Peran utama kode G dalam pemrograman CNC adalah menjawab tiga pertanyaan kunci untuk mesin:
- Harus pindah kemana?Kode G menentukan koordinat (sumbu X, Y, Z, dan lainnya untuk mesin multi-sumbu) untuk memberi tahu alat ke mana harus bergerak.
- Bagaimana cara pindah?Mereka menentukan jenis gerakan—apakah itu gerakan cepat dan non-pemotongan (G00) atau gerakan pemotongan yang lambat dan tepat (G01).
- Apa yang harus dilakukan saat pindah?Kode G dapat mengaktifkan atau menonaktifkan fitur seperti kompensasi panjang alat (G43) atau offset kerja (G54), yang memastikan akurasi dalam pemrograman CNC.
Berbeda dengan kode M (yang mengontrol fungsi non-pemotongan seperti spindel hidup/mati atau pendingin), kode G berfokus pada interaksi alat dengan benda kerja. Misalnya, dalam program CNC untuk mengebor lubang, kode G "G01 Z-10 F150" memberi tahu mesin: "Gerakkan alat lurus ke bawah (sumbu Z) 10 satuan dengan laju umpan 150 satuan per menit—ini adalah gerakan pemotongan." Tanpa kode G ini, program CNC tidak dapat menjalankan tindakan pengeboran yang sebenarnya.
Perlu dicatat bahwa kode G bersifat "modal", artinya setelah Anda mengaktifkan kode G (misalnya, G01 untuk interpolasi linear), kode tersebut akan tetap aktif hingga Anda menggantinya dengan kode G lain yang relevan (misalnya, G00 untuk pemosisian cepat). Modalitas ini menyederhanakan pemrograman CNC, karena programmer tidak perlu mengulang kode G yang sama untuk setiap gerakan—mereka hanya perlu memperbaruinya ketika jenis gerakan berubah.
Karakteristik Utama Kode G yang Membentuk Pemrograman CNC
Kode G bukan sekadar serangkaian perintah acak—ia memiliki karakteristik spesifik yang menjadikannya sangat penting dalam pemrograman CNC. Memahami karakteristik ini membantu programmer menulis program CNC yang lebih efisien dan bebas kesalahan, serta memecahkan masalah yang muncul.
Standardisasi: Tata Bahasa Universal Pemrograman CNC
Standar ISO 6983 adalah tulang punggung kode G, dan merupakan salah satu alasan utama mengapa kode G bekerja dengan sangat baik dalam pemrograman CNC. Standar ini mendefinisikan fungsi setiap kode G—misalnya, G00 selalu berarti "pemosisian cepat", G01 selalu berarti "interpolasi linier", dan G54 selalu mengacu pada sistem koordinat benda kerja pertama.
Standardisasi ini menghilangkan kebingungan dalam pemrograman CNC. Seorang programmer yang mempelajari kode G pada mesin Fanuc dapat dengan mudah beralih ke mesin Siemens karena kode G inti berperilaku dengan cara yang sama. Hal ini juga menyederhanakan pelatihan: programmer CNC baru tidak perlu mempelajari bahasa pemrograman yang unik untuk setiap mesin—mereka hanya perlu menguasai rangkaian kode G standar, ditambah nuansa spesifik mesin (seperti kode M yang langka).
Modalitas: Merampingkan Efisiensi Program CNC
Seperti yang telah disebutkan sebelumnya, kode G bersifat modal, yang merupakan fitur penting untuk pemrograman CNC yang efisien. Katakanlah Anda sedang menulis program CNC untuk memotong tiga sisi lurus sebuah persegi. Alih-alih menulis "G01 X10 Y0 F200", lalu "G01 X10 Y10 F200", lalu "G01 X0 Y10 F200", Anda dapat menulis:
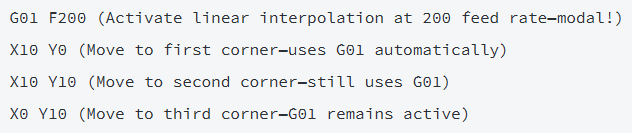
Hal ini mengurangi panjang program CNC, meminimalkan kesalahan ketik, dan membuat kode lebih mudah dibaca. Modalitas juga membantu dalam pemecahan masalah: jika mesin melakukan gerakan linear yang tidak terduga, programmer dapat dengan cepat memeriksa kode G mana yang sedang aktif (kemungkinan besar G01, bukan G00).
Kompatibilitas dengan Pemrograman CNC Multi-Sumbu
Mesin CNC modern (seperti mesin frais 5-sumbu) dapat menggerakkan pahat di sepanjang lima sumbu atau lebih, memungkinkan pemotongan 3D yang kompleks. Kode G dirancang untuk menangani kompleksitas ini, sehingga penting untuk pemrograman CNC tingkat lanjut. Misalnya:
- G02/G03:Kode G ini mengendalikan interpolasi melingkar (searah jarum jam dan berlawanan arah jarum jam, berturut-turut) dan bekerja pada bidang 2D—tetapi kode G ini juga dapat dipasangkan dengan kode G lainnya (seperti G17, G18, G19) untuk menentukan bidang mana (XY, XZ, YZ) tempat lingkaran tersebut berada.
- G05.1 Q1:Kode G ini mengaktifkan mode “pemesinan kecepatan tinggi”, yang mengoptimalkan lintasan alat untuk mesin 5 sumbu—penting untuk tugas pemrograman CNC seperti mengukir komponen kedirgantaraan.
Tanpa dukungan G Code untuk gerakan multi-sumbu, pemrograman CNC untuk komponen kompleks (seperti bilah turbin atau implan gigi) hampir mustahil. G Code beradaptasi dengan kemampuan mesin, memungkinkan programmer untuk melampaui batas kemampuan pemesinan CNC.
Kode G Umum yang Harus Dikuasai Setiap Programmer CNC
Meskipun terdapat lebih dari 100 kode G (beberapa di antaranya spesifik untuk mesin tertentu), sebagian besar tugas pemrograman CNC bergantung pada sekumpulan kecil kode G inti. Menguasai kode-kode ini akan memungkinkan Anda menangani 80% pekerjaan pemrograman CNC sehari-hari—mulai dari penggilingan sederhana hingga pembubutan dasar.
G00: Posisi Cepat (Gerakan Non-Memotong)
G00 adalah salah satu kode G yang paling sering digunakan dalam pemrograman CNC. Kode ini memberi tahu mesin CNC untuk menggerakkan pahat.secepat mungkinke posisi baru—tanpa pemotongan. Pemrogram CNC menggunakan G00 untuk memposisikan pahat sebelum gerakan pemotongan (misalnya, berpindah dari posisi "rumah" mesin ke benda kerja) atau setelah pemotongan (misalnya, menarik pahat ke ketinggian yang aman).
Contoh dalam pemrograman CNC:
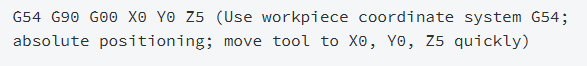
Catatan penting: G00 hanya untuk keperluan non-pemotongan—jangan pernah menggunakannya saat alat menyentuh benda kerja, karena dapat merusak komponen atau alat tersebut.
G01: Interpolasi Linier (Gerakan Pemotongan)
G01 adalah mesin utama pemrograman CNC untuk pemotongan. Ia mengontrolgerakan garis luruspada laju umpan tertentu (nilai F), membuatnya ideal untuk tugas seperti penggilingan permukaan datar, pengeboran lubang lurus, atau pemotongan bentuk persegi panjang.
Contoh dalam pemrograman CNC:
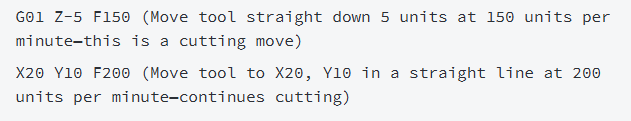
Laju umpan (F) sangat penting di sini: Pemrogram CNC menyesuaikannya berdasarkan bahan (misalnya, lebih lambat untuk baja, lebih cepat untuk aluminium) untuk mencegah keausan alat dan memastikan hasil akhir yang halus.
G02/G03: Interpolasi Melingkar (Potongan Melengkung)
Untuk pemotongan lengkung (seperti busur atau lingkaran), programmer CNC menggunakan G02 (searah jarum jam) dan G03 (berlawanan arah jarum jam). Kode-kode G ini memerlukan parameter tambahan: posisi ujung pahat, jari-jari busur (R) atau jarak inkremental dari titik awal ke pusat busur (I, J, K), dan bidang (G17 untuk XY, G18 untuk XZ, G19 untuk YZ).
Contoh dalam pemrograman CNC(memotong busur searah jarum jam pada bidang XY):
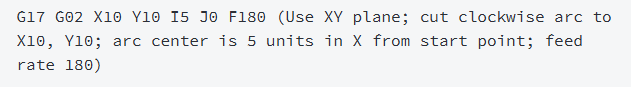
G02/G03 penting untuk tugas pemrograman CNC seperti membuat tepi bulat pada komponen atau memotong lubang melingkar yang lebih besar dari diameter alat.
G54–G59: Sistem Koordinat Benda Kerja
Setiap program CNC perlu mengetahui di mana benda kerja berada relatif terhadap posisi “rumah” mesin (0,0,0). G54–G59 adalah kode G yang mendefinisikanoffset kerja—mereka memberi tahu mesin, “Di sinilah bagian itu dimulai.” Pemrogram CNC menggunakan kode G ini untuk menyiapkan beberapa benda kerja pada mesin yang sama (misalnya, G54 untuk Bagian A, G55 untuk Bagian B) tanpa mengkalibrasi ulang mesin.
Contoh dalam pemrograman CNC:
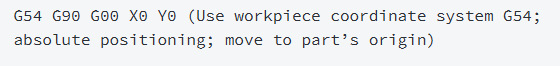
Menetapkan offset kerja dengan benar merupakan salah satu langkah terpenting dalam pemrograman CNC—jika G54 diatur secara salah, alat dapat memotong di luar bagian, sehingga merusaknya.
G43: Kompensasi Panjang Alat
Mesin CNC menggunakan pahat dengan panjang yang berbeda-beda (misalnya, mata bor 50 mm vs. mata bor ujung 100 mm). G43 adalah kode G yang "mengkompensasi" perbedaan panjang ini, memastikan pahat memotong dengan kedalaman yang tepat. Pemrogram CNC memasangkan G43 dengan nilai H (yang merujuk pada offset panjang pahat yang tersimpan dalam memori mesin).
Contoh dalam pemrograman CNC:
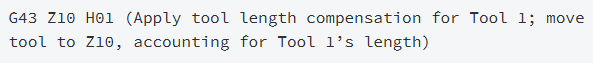
Tanpa G43, pemrograman CNC akan memerlukan perhitungan manual untuk setiap pergantian alat—proses yang rawan kesalahan dan membuang-buang waktu.
Bagaimana G Code Terintegrasi dengan Perangkat Lunak CAM dalam Pemrograman CNC Modern
Pada masa-masa awal pemrograman CNC, programmer menulis kode G secara manual—baris demi baris—untuk setiap komponen. Cara ini berhasil untuk tugas-tugas sederhana (seperti mengebor beberapa lubang) tetapi tidak praktis untuk komponen yang kompleks (seperti komponen pesawat ruang angkasa 3D). Saat ini, sebagian besar pemrograman CNC bergantung pada perangkat lunak CAM (Computer-Aided Manufacturing), yang mengotomatiskan pembuatan kode G—namun kode G tetap menjadi jembatan antara CAM dan mesin CNC.
Berikut cara kerjanya:
- Mendesain Bagian dalam CAD:Programmer (atau desainer) membuat model 3D dari komponen dalam perangkat lunak CAD (misalnya, SolidWorks, Autodesk Fusion 360).
- Mengatur Parameter CAM:Programmer CNC mengimpor model CAD ke perangkat lunak CAM (misalnya, Mastercam, Fusion 360) dan menentukan pengaturan penting:
-
- Pemilihan alat (misalnya, penggilingan akhir, mata bor).
-
- Strategi pemotongan (misalnya, kontur, kantong).
-
- Kecepatan umpan, kecepatan spindel, dan toleransi.
- Hasilkan Kode GPerangkat lunak CAM menggunakan parameter ini untuk menghitung jalur pahat dan menulis kode G secara otomatis. Misalnya, jika pemrogram memilih strategi "pocketing" (memotong area berongga pada komponen), perangkat lunak CAM akan menghasilkan ratusan perintah G01 dan G02/G03 untuk membuat kantong.
- Validasi dan Muat Kode G:Pemrogram CNC meninjau kode G (menggunakan alat simulasi untuk memeriksa tabrakan atau kesalahan) dan memuatnya ke dalam mesin CNC.
Meskipun perangkat lunak CAM mengotomatiskan pembuatan kode G, hal itu tidak menggantikan kebutuhan untuk memahami kode G dalam pemrograman CNC. Berikut alasannya:
- Pemecahan Masalah: Jika bagian yang dihasilkan salah (misalnya, potongan terlalu dangkal), programmer perlu membaca kode G untuk mengidentifikasi masalahnya (misalnya, G43 hilang atau nilai Z salah).
- Optimasi:Perangkat lunak CAM menghasilkan kode G yang “baik”, tetapi programmer CNC yang terampil dapat mengubahnya menjadi lebih baik—misalnya, menyesuaikan laju umpan G01 untuk mengurangi keausan alat atau menghilangkan gerakan G00 yang tidak perlu untuk menghemat waktu.
- Penyesuaian Khusus MesinBeberapa mesin CNC memiliki persyaratan khusus (misalnya, kode G khusus untuk mode kecepatan tinggi). Perangkat lunak CAM mungkin tidak memperhitungkan hal ini, sehingga programmer perlu mengedit kode G secara manual untuk menambahkannya.
Pertanyaan yang Sering Diajukan (FAQ) Tentang Kode G dan Pemrograman CNC
Apakah kode G satu-satunya bahasa yang digunakan dalam pemrograman CNC?
Tidak—Kode G bekerja bersama kode lain untuk membuat program CNC yang lengkap. Kode pendamping yang paling umum adalahKode M(kode lain-lain), yang mengontrol fungsi non-pemotongan seperti spindel hidup/mati (M03/M05), pendingin hidup/mati (M08/M09), dan akhir program (M30). Beberapa pemrograman CNC juga menggunakanKode T(perubahan alat, misalnya, T01 untuk Alat 1) danKode S(kecepatan spindel, misalnya, S2000 untuk 2000 RPM). Namun, kode G adalah satu-satunya bahasa yang mengontrol pemotongan dan pergerakan alat—inti dari pemrograman CNC.
Apakah saya perlu menulis kode G secara manual untuk pemrograman CNC, atau dapatkah perangkat lunak CAM melakukan semuanya?
Untuk sebagian besar komponen yang rumit, perangkat lunak CAM menghasilkan kode G secara otomatis—ini merupakan standar dalam pemrograman CNC modern. Namun, penulisan kode G manual tetap berguna untuk:
- Tugas sederhana (misalnya, mengebor satu lubang atau memotong garis lurus).
- Pemecahan masalah (mengedit beberapa baris kode G yang dihasilkan CAM untuk memperbaiki kesalahan).
- Penyesuaian khusus mesin (menambahkan kode G khusus yang tidak didukung perangkat lunak CAM).
Bahkan dengan perangkat lunak CAM, programmer CNC perlu memahami kode G untuk meninjau dan mengoptimalkan kode yang dihasilkan.
Apakah kode G sama di semua mesin CNC?
Sebagian besar kode G inti (seperti G00, G01, G54) distandarisasi berdasarkan ISO 6983, sehingga berfungsi dengan cara yang sama di hampir semua mesin CNC. Namun, beberapakode G tingkat lanjut atau khusus mesinbervariasi. Misalnya:
- Mesin Fanuc menggunakan G05.1 Q1 untuk pemesinan berkecepatan tinggi.
- Mesin Siemens menggunakan G251 untuk fungsi yang sama.
Pemrogram CNC mengatasi masalah ini dengan menggunakan "postprosesor"—alat yang mengonversi kode G yang dihasilkan CAM ke dalam format khusus untuk mesin tersebut. Selalu periksa manual mesin untuk mengetahui kode G yang unik sebelum memulai pemrograman CNC.
Bagaimana cara memecahkan masalah kesalahan kode G dalam pemrograman CNC?
Kesalahan umum pada kode G meliputi kesalahan ketik (misalnya, "G01 X5 Y0 F20" alih-alih "F200"), parameter yang hilang (misalnya, G02 tanpa nilai R atau I/J), atau offset kerja yang salah (misalnya, menggunakan G55 alih-alih G54). Untuk memecahkan masalah:
- Gunakan mode “dry run” mesin CNC untuk menguji kode G tanpa memotong material.
- Periksa pesan kesalahan mesin (seringkali pesan tersebut menunjuk ke baris kode G yang menyebabkan masalah).
- Verifikasi bahwa offset kerja (G54–G59) dan kompensasi panjang alat (G43) ditetapkan dengan benar.
- Bandingkan kode G dengan simulasi lintasan alat CAM untuk menemukan perbedaan.
Akankah AI menggantikan kebutuhan mempelajari kode G untuk pemrograman CNC?
AI menyederhanakan beberapa bagian pemrograman CNC (misalnya, jalur alat generatif di Fusion 360), tetapi tidak akan menggantikan pengetahuan kode G dalam waktu dekat. Berikut alasannya:
- AI menghasilkan kode G berdasarkan masukan, tetapi tidak dapat memperhitungkan variabel dunia nyata (misalnya, sejumlah baja yang lebih keras dari perkiraan). Pemrogram CNC perlu mengedit kode G untuk menyesuaikan variabel-variabel ini.
- Kode G khusus mesin dan pascaproses masih memerlukan keahlian manusia.
- Kontrol kualitas (memastikan kode G menghasilkan komponen yang memenuhi standar) memerlukan pengawasan manusia.
AI adalah alat yang membuat pemrograman CNC lebih cepat—tetapi memahami kode G tetap penting untuk menguasai prosesnya.
Referensi
- Smith, J. (2024).Pemrograman CNC: Prinsip dan Praktik (Edisi ke-5)McGraw-Hill Education. Buku teks ini membahas satu bab penuh tentang dasar-dasar kode G, termasuk contoh nyata tentang cara menggunakan G01, G02/G03, dan G54 dalam pemrograman CNC, serta kiat pemecahan masalah untuk kesalahan umum kode G.
- Wawasan Teknologi Manufaktur. (2023).Masa Depan Kode G dalam Pemrograman CNC Berbasis AIDiambil darihttps://www.manufacturingtechnologyinsights.comLaporan ini menganalisis bagaimana perangkat lunak CAM dan AI mengembangkan pembuatan kode G, dengan studi kasus dari produsen seperti Haas dan Mazak tentang pengoptimalan alur kerja pemrograman CNC.
- Asosiasi Pekerja Mesin dan Dirgantara Internasional (IAMAW). (2025).Standar Kode G untuk Mesin CNC Modern: Panduan PraktisIAMAW Press. Panduan ini menguraikan standar kode G ISO 6983, menjelaskan variasi spesifik mesin, dan memberikan praktik terbaik untuk mengintegrasikan kode G ke dalam pemrograman CNC presisi tinggi (misalnya, produksi kedirgantaraan dan alat kesehatan).
Apa saja yang tidak boleh dilakukan saat menggunakan mesin CNC?
Apa itu Pemrograman CNC
Artikel Terkait

Roda gigi merupakan tulang punggung sistem transmisi mekanis, yang mengubah gerak rotasi dan torsi antara poros untuk menggerakkan segala sesuatu, mulai dari peralatan rumah tangga hingga mesin industri.
Apa saja 4 jenis roda gigi?

Mesin CNC (Computer Numerical Control machines) telah mengubah manufaktur dengan memberikan presisi, pengulangan, dan efisiensi yang tak tertandingi di seluruh jenis material—dari logam hingga plastik dan komposit.
Industri Mana yang Paling Banyak Menggunakan Mesin CNC?

Pemesinan CNC dipuji karena presisi dan fleksibilitasnya dalam membentuk logam, plastik, dan komposit—namun sifat subtraktifnya (menghilangkan material dari benda kerja padat untuk membuat komponen) menimbulkan pertanyaan kritis: "Apakah pemesinan CNC boros?" Sekilas, tumpukan serutan logam, serpihan plastik, dan komponen sisa dari operasi CNC mungkin menunjukkan hal tersebut.
Apakah pemesinan CNC boros?
