
Lima Hal yang Harus Diperhatikan untuk Kompensasi Radius Alat dalam Pemrosesan Komponen Presisi
2023-05-17
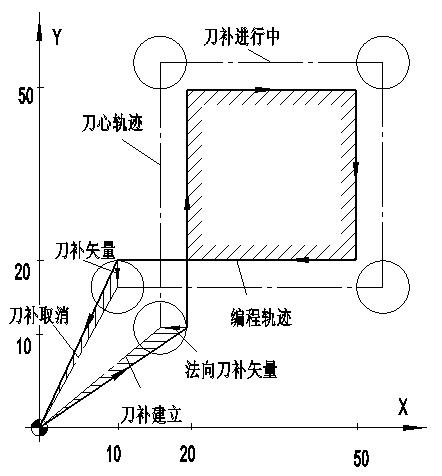
Dalam proses pemesinan komponen presisi, ini mengontrol lintasan pusat alat. Untuk kenyamanan, pengguna selalu menyusun program pemesinan berdasarkan kontur bagian-bagiannya. Oleh karena itu, untuk memproses kontur bagian yang diperlukan, pusat pahat harus diimbangi dengan nilai radius pahat ke arah sisi dalam bagian: saat memproses kontur luar, pusat pahat harus diimbangi dengan nilai radius pahat ke arah luar. sisi bagian. Perangkat CNC ini dapat secara otomatis menghasilkan lintasan pusat pahat secara real-time melalui program yang ditulis berdasarkan kontur bagian dan parameter offset yang telah ditetapkan, yang disebut fungsi kompensasi radius pahat.
1. Penetapan dan pembatalan mode kompensasi radius hanya berlaku dalam mode perintah gerakan C0 atau C01. Tentu saja, beberapa sistem sekarang mendukung mode C02 dan C03, tetapi untuk mencegah kesalahan, yang terbaik adalah tidak menggunakan perintah C02 dan C03 dalam pengaturan kompensasi radius dan segmen pembatalan.
2. Untuk memastikan keamanan pahat dan benda kerja selama pemasangan dan pembatalan kompensasi pahat, mode gerak C01 biasanya digunakan untuk menetapkan atau membatalkan kompensasi pahat. Jika menggunakan metode gerakan C0 untuk menetapkan atau membatalkan kompensasi pahat, metode pemrograman pertama-tama menetapkan kompensasi pahat, kemudian menurunkan dan menarik kembali pahat, dan kemudian membatalkan kompensasi pahat harus diadopsi.
3. Untuk memfasilitasi perhitungan koordinat, metode pemotongan garis singgung atau normal digunakan untuk menetapkan atau membatalkan kompensasi pahat selama pemesinan komponen presisi. Ketika tidak nyaman untuk memotong sepanjang garis singgung atau normal dari garis kontur benda kerja, segmen program bantu busur dapat ditambahkan sesuai dengan situasi.
4. Untuk mencegah pemotongan alat yang berlebihan selama pembentukan dan pembatalan kompensasi radius, yang terbaik adalah memiliki posisi awal dan akhir dari segmen program pemasangan dan pembatalan kompensasi radius alat di sisi yang sama dengan arah kompensasi.
5. Dalam mode kompensasi pahat, umumnya tidak diperbolehkan memiliki lebih dari dua perintah gerakan planar tanpa kompensasi berturut-turut, jika tidak, pahat juga dapat mengalami tindakan berbahaya seperti overfitting.
Alat pemutar apa yang diperlukan untuk memproses ulir berbeda untuk komponen presisi
Enam Karakteristik Proses Bidang Pemrosesan Suku Cadang Presisi
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
