
Panduan untuk proses knurling
Apa itu knurling bubut?
Knurling adalah proses manufaktur yang menciptakan permukaan bertekstur pada benda kerja dalam pemesinan bubut. Proses ini melibatkan pembuatan serangkaian tonjolan dan cekungan kecil pada permukaan komponen, yang meningkatkan kekasaran permukaan dan gesekan antara benda kerja dan komponen mesin lainnya. Dengan kata lain, proses ini meningkatkan sifat cengkeraman dan antiselip benda kerja. Secara umum, knurling digunakan untuk membuat komponen yang memerlukan cengkeraman yang baik, termasuk gagang, mur, dan bantalan.
Bagaimana cara kerja knurling?
Knurling adalah proses yang menggunakan rol untuk memberikan tekanan pada permukaan benda kerja, yang menghasilkan deformasi plastik lokal untuk menciptakan pola knurling yang diinginkan. Berikut ini adalah dua cara proses knurling, knurling tangan dan knurling mesin.
Digergaji dengan tangan
Proses ini melibatkan pembuatan pola bertekstur reguler secara manual pada permukaan logam menggunakan alat knurling tangan, seperti palu knurling dan roda knurling. Pendekatan ini memberikan fleksibilitas tingkat tinggi untuk pola khusus, tetapi kurang efisien dan memerlukan banyak tenaga manual.
Mesin knurling
Langkah-langkah utamanya adalah sebagai berikut:
- Kencangkan objek pada mesin bubut.
- Alat knurling, yang terdiri dari sepasang roda gigi gergaji, dipasang pada dudukan alat mesin bubut.
- Ketika spindel mesin bubut memutar komponen, roda knurling ditekan ke permukaan.
- Gerakan rotasi bagian tersebut, dikombinasikan dengan tekanan yang diberikan oleh roda knurling, menciptakan pola zig-zag pada permukaan material.
- Sesuaikan kedalaman dan pola dengan mengendalikan tekanan dan kecepatan roda.
- Terakhir, permukaan beralur yang dihasilkan memberikan gesekan dan cengkeraman yang lebih besar, membuat komponen mesin lebih mudah ditangani dan diputar.
Metode ini sangat efisien dan ideal untuk produksi massal, tetapi menawarkan pilihan model yang lebih terbatas dan memerlukan peralatan dan proses khusus.
Pola knurling
Pola knurling yang berbeda disesuaikan dengan aplikasi masing-masing, sehingga menghasilkan tingkat kekuatan cengkeraman yang berbeda-beda. Bagian ini akan merinci berbagai pola knurling.
Knurling lurus

Penggerindaan lurus menciptakan serangkaian pola terangkat dan tertekan yang sejajar. Metode penanganan yang sederhana namun efektif ini memiliki daya cengkeram dan ketahanan selip yang sangat baik. Pola linier yang seragam tidak hanya meningkatkan kinerja fungsional komponen seperti gagang mesin dan pengencang, tetapi juga menambahkan elemen visual yang menarik pada desain. Selain itu, ini adalah metode perawatan permukaan yang ekonomis yang banyak digunakan di banyak industri untuk meningkatkan kualitas sentuhan dan estetika produk.
Gerinda berlian
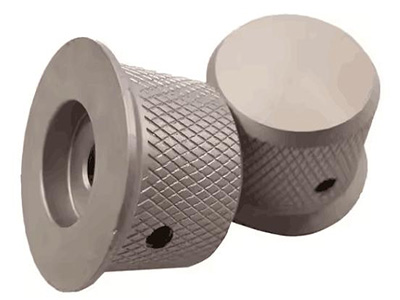
Pola gerigi berlian menciptakan gerigi diagonal yang bersilangan, sehingga menghasilkan tampilan berbentuk berlian yang menarik secara visual. Pola rumit ini memberikan cengkeraman dan ketahanan selip yang sangat tinggi dibandingkan dengan gerigi lurus, sehingga ideal untuk komponen dan perkakas yang memerlukan traksi gesekan maksimum. Permukaan gerigi berlian umumnya ditemukan pada gagang perkakas mesin, kunci pas, dan berbagai perangkat keras logam, mulai dari mur hingga baut. Selain manfaat fungsional, pola berlian dekoratif meningkatkan keindahan produk.
Knurling tangan kanan/tangan kiri
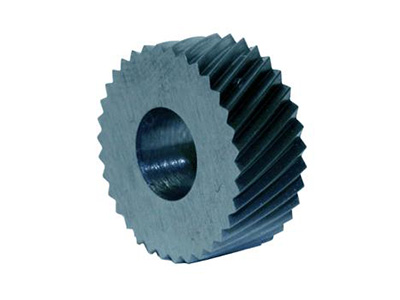
Pola knurling kanan terdiri dari susunan spiral searah jarum jam dari elemen yang menonjol atau tersembunyi. Sebaliknya, pola knurling kiri adalah spiral berlawanan arah jarum jam. Perbedaan utama antara keduanya adalah aplikasi yang dimaksudkan. Knurling kanan biasanya digunakan untuk bagian yang berputar searah jarum jam, sedangkan knurling kiri lebih cocok untuk bagian yang berputar berlawanan arah jarum jam.
Pemesinan CNC pelat bipolar logam sel bahan bakar
Pemesinan CNC pada komponen peralatan hidrogen
Artikel Terkait


