
Apa sembilan kesalahan utama dalam pemesinan
Pengarang: Otomasi Hansheng
2022-06-20
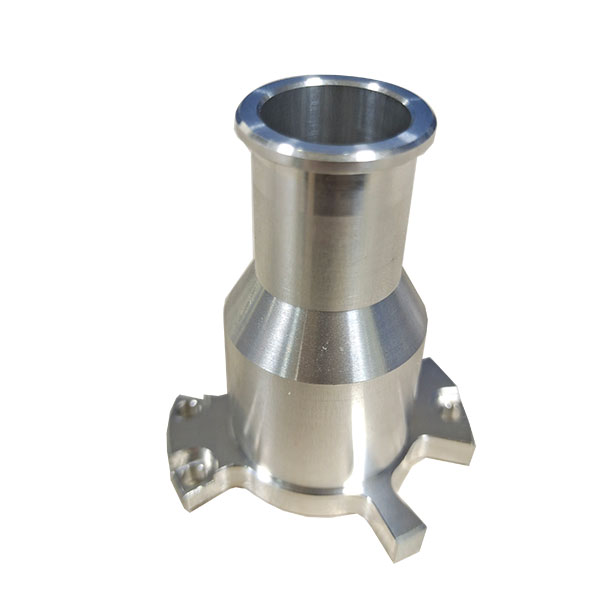
Kesalahan pemrosesan mekanis mengacu pada tingkat penyimpangan antara parameter geometris aktual (dimensi geometris, bentuk geometris, dan posisi timbal balik) dari suatu bagian setelah diproses dan parameter geometrik ideal. Artikel ini menganalisis sembilan kesalahan utama dalam pemrosesan mekanis. Dengan menghindari kesalahan ini, Anda dapat lebih meningkatkan keterampilan pemesinan Anda. Mari kita lihat bersama.
Tingkat kesesuaian antara parameter geometris aktual dan parameter geometrik ideal setelah pemesinan bagian adalah akurasi pemesinan. Semakin kecil kesalahan pemesinan, semakin tinggi tingkat kepatuhan, dan semakin tinggi akurasi pemesinan. Akurasi pemrosesan dan kesalahan pemrosesan adalah dua formulasi berbeda dari masalah yang sama. Jadi, ukuran kesalahan pemesinan mencerminkan tingkat akurasi pemesinan.
Alasan utama kesalahan pemesinan adalah sebagai berikut:
1. Kesalahan pembuatan peralatan mesin
Kesalahan pembuatan peralatan mesin terutama mencakup kesalahan rotasi spindel, kesalahan rel panduan, dan kesalahan rantai transmisi.
Kesalahan rotasi spindel mengacu pada variasi sumbu rotasi sebenarnya dari spindel relatif terhadap sumbu rotasi rata-ratanya pada setiap saat, yang secara langsung memengaruhi keakuratan benda kerja yang sedang diproses. Alasan utama untuk kesalahan rotasi spindel termasuk kesalahan koaksialitas spindel, kesalahan bantalan itu sendiri, kesalahan koaksialitas antara bantalan, dan belitan spindel. Rel pemandu adalah tolok ukur untuk menentukan hubungan posisi relatif berbagai komponen alat mesin pada alat mesin, dan juga merupakan tolok ukur pergerakan alat mesin.
Kesalahan pembuatan rel panduan itu sendiri, keausan rel panduan yang tidak merata, dan kualitas pemasangan merupakan faktor penting yang menyebabkan kesalahan rel panduan. Kesalahan rantai transmisi mengacu pada kesalahan gerak relatif antara komponen transmisi pada awal dan akhir rantai transmisi. Hal ini disebabkan oleh kesalahan pembuatan dan perakitan di berbagai komponen rantai transmisi, serta keausan saat digunakan.
2. Kesalahan geometri alat potong
Setiap alat pemotong pasti mengalami keausan selama proses pemotongan, yang menyebabkan perubahan ukuran dan bentuk benda kerja. Pengaruh kesalahan geometri pahat pada kesalahan pemesinan mekanis bervariasi dengan jenis pahat yang digunakan: saat menggunakan pahat ukuran tetap untuk pemesinan, kesalahan pembuatan pahat akan secara langsung memengaruhi keakuratan pemesinan benda kerja; Untuk alat potong umum (seperti alat bubut), kesalahan pembuatannya tidak berdampak langsung pada kesalahan pemesinan mekanis.
3. Kesalahan geometris perlengkapan
Fixture berfungsi untuk memastikan bahwa benda kerja berada pada posisi yang benar dari tool dan machine tool, sehingga kesalahan geometris fixture berdampak signifikan terhadap kesalahan pemrosesan mekanis (terutama kesalahan posisi).
4. Kesalahan penempatan
Kesalahan penentuan posisi terutama mencakup kesalahan misalignment tolok ukur dan kesalahan pembuatan pasangan penentuan posisi yang tidak akurat. Saat melakukan pemesinan benda kerja pada alat mesin, beberapa elemen geometris pada benda kerja harus dipilih sebagai referensi pemosisian untuk diproses. Jika referensi pemosisian yang dipilih tidak sesuai dengan referensi desain (yang digunakan untuk menentukan ukuran dan posisi permukaan tertentu pada gambar bagian), akan terjadi penyimpangan referensi.
Permukaan pemosisian benda kerja dan komponen pemosisian perlengkapan bersama-sama membentuk pasangan pemosisian. Variasi posisi maksimum benda kerja yang disebabkan oleh pembuatan pasangan pemosisian yang tidak akurat dan celah yang sesuai antara pasangan pemosisian disebut kesalahan pembuatan pasangan pemosisian yang tidak akurat. Kesalahan manufaktur yang tidak akurat dari pasangan pemosisian hanya akan terjadi saat menggunakan metode penyesuaian untuk pemrosesan, dan tidak akan terjadi dalam metode pemotongan percobaan untuk pemrosesan.
5. Kesalahan yang disebabkan oleh deformasi paksa dari sistem proses
Kekakuan benda kerja: Jika kekakuan benda kerja dalam sistem proses relatif rendah dibandingkan dengan alat mesin, alat pemotong, dan perlengkapan, deformasi yang disebabkan oleh kekakuan benda kerja yang tidak mencukupi di bawah aksi gaya potong memiliki dampak yang lebih besar pada kesalahan pemrosesan mekanis.
Kekakuan pahat: Kekakuan pahat putar silinder pada arah normal (y) permukaan pemesinan besar, dan deformasinya dapat diabaikan. Lubang bagian dalam yang membosankan dengan diameter yang lebih kecil menghasilkan kekakuan yang buruk pada bilah alat, dan deformasi bilah alat di bawah tekanan berdampak signifikan pada keakuratan pemesinan lubang.
Kekakuan komponen alat mesin: Komponen alat mesin terdiri dari banyak komponen, dan saat ini tidak ada metode perhitungan sederhana yang cocok untuk kekakuan komponen alat mesin. Saat ini, metode eksperimental terutama digunakan untuk mengukur kekakuan komponen alat mesin. Faktor-faktor yang mempengaruhi kekakuan komponen mesin perkakas antara lain pengaruh deformasi kontak pada permukaan sambungan, pengaruh gaya gesek, pengaruh kekakuan bagian yang rendah, dan pengaruh jarak bebas.
6. Kesalahan yang disebabkan oleh deformasi termal dari sistem proses
Deformasi termal dari sistem proses memiliki dampak yang signifikan terhadap kesalahan pemesinan, terutama pada pemesinan presisi dan pemesinan sebagian besar. Terkadang, kesalahan pemesinan yang disebabkan oleh deformasi termal dapat mencapai 50% dari total kesalahan benda kerja.
7. Kesalahan penyesuaian
Dalam setiap proses pemrosesan mekanis, perlu dilakukan penyesuaian pada sistem proses dengan satu atau lain cara. Karena ketidakmungkinan akurasi absolut dalam penyesuaian, kesalahan penyesuaian muncul. Dalam sistem proses, akurasi posisi benda kerja dan pahat pada alat mesin dipastikan dengan menyesuaikan alat mesin, pahat, perlengkapan, atau benda kerja. Ketika keakuratan asli dari perkakas mesin, perkakas potong, perlengkapan, dan benda kerja kosong memenuhi persyaratan proses tanpa mempertimbangkan faktor dinamis, kesalahan penyetelan memainkan peran yang menentukan dalam kesalahan pemrosesan mekanis.
8. Kesalahan pengukuran
Saat mengukur komponen selama atau setelah pemrosesan, akurasi pengukuran secara langsung dipengaruhi oleh metode pengukuran, akurasi alat ukur, benda kerja, serta faktor subjektif dan objektif.
9. Stres internal
Stres yang ada di dalam bagian tanpa kekuatan eksternal disebut stres internal. Begitu tekanan internal dihasilkan pada benda kerja, itu akan menyebabkan logam benda kerja berada dalam keadaan tidak stabil pada tingkat energi yang tinggi. Secara naluriah perlu beralih ke keadaan stabil pada tingkat energi rendah, disertai dengan deformasi, sehingga menyebabkan benda kerja kehilangan akurasi pemesinan aslinya.
Penerapan Pusat Pemesinan CNC Besar dalam Pemrosesan Cetakan Ekstrusi
Analisis Klasifikasi Perlengkapan Umum di Pabrik Pemesinan
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
