
Apa fungsi utama dan kondisi kerja pemrosesan bagian poros
Pengarang: Otomasi Hansheng-kk
2023-06-19
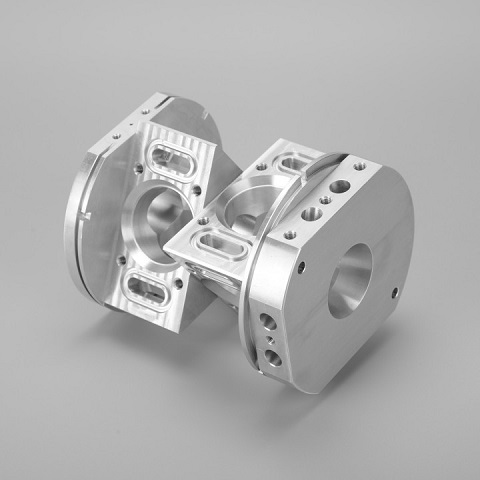
Dalam produk industri, bagian poros cocok untuk operasi pemeliharaan satu atau lebih bagian mesin perkakas mesin CNC. Mereka digunakan dalam mesin untuk mendukung bagian transmisi seperti roda gigi dan katrol untuk mengirimkan torsi atau gerakan. Bagian poros adalah bagian yang berputar dengan panjang lebih besar dari diameter, dan umumnya terdiri dari permukaan silinder, permukaan kerucut, lubang bagian dalam, ulir, dan permukaan ujung yang sesuai dari poros konsentris.
Poros dengan rasio aspek kurang dari 5 disebut poros pendek, sedangkan poros dengan rasio lebih besar dari 20 disebut poros ramping. Sebagian besar poros jatuh di antara keduanya.
Poros didukung oleh bantalan, dan bagian poros yang pas dengan bantalan disebut jurnal. Jurnal adalah tolok ukur perakitan poros, dan akurasi serta kualitas permukaannya umumnya harus tinggi. Persyaratan teknisnya umumnya ditentukan berdasarkan fungsi utama dan kondisi kerja poros, biasanya meliputi hal-hal berikut:
(a) Kekasaran permukaan
Kekasaran permukaan diameter poros yang umumnya sesuai dengan komponen transmisi adalah Ra2.5~0.63 μm. Kekasaran permukaan diameter poros penyangga yang sesuai dengan bantalan adalah Ra0,63~0,16 μM.
Kekasaran permukaan diameter poros yang umumnya sesuai dengan komponen transmisi adalah Ra2.5~0.63 μm. Kekasaran permukaan diameter poros penyangga yang sesuai dengan bantalan adalah Ra0,63~0,16 μM.
(b) Akurasi posisi bersama
Persyaratan akurasi posisi bagian poros terutama ditentukan oleh posisi dan fungsi poros di dalam mesin. Biasanya, perlu untuk memastikan persyaratan koaksialitas dari leher poros dari bagian transmisi yang dirakit ke leher poros pendukung, jika tidak maka akan mempengaruhi keakuratan transmisi dari bagian transmisi (roda gigi, dll.) dan menimbulkan kebisingan. Untuk poros presisi biasa, runout radial dari segmen poros kawinnya ke jurnal pendukung umumnya 0,01-0,03 mm, sedangkan untuk poros presisi tinggi (seperti spindel), biasanya 0,001-0,005 mm.
Persyaratan akurasi posisi bagian poros terutama ditentukan oleh posisi dan fungsi poros di dalam mesin. Biasanya, perlu untuk memastikan persyaratan koaksialitas dari leher poros dari bagian transmisi yang dirakit ke leher poros pendukung, jika tidak maka akan mempengaruhi keakuratan transmisi dari bagian transmisi (roda gigi, dll.) dan menimbulkan kebisingan. Untuk poros presisi biasa, runout radial dari segmen poros kawinnya ke jurnal pendukung umumnya 0,01-0,03 mm, sedangkan untuk poros presisi tinggi (seperti spindel), biasanya 0,001-0,005 mm.
(c) Akurasi bentuk geometris
Keakuratan bentuk geometris bagian poros terutama mengacu pada kebulatan, silindrisitas, dll. Leher poros, permukaan kerucut luar, lubang lancip Morse, dll. Umumnya, toleransinya harus dibatasi dalam kisaran toleransi ukuran. Untuk permukaan lingkaran dalam dan luar dengan persyaratan presisi tinggi, penyimpangan yang diperbolehkan harus ditunjukkan pada gambar.
Keakuratan bentuk geometris bagian poros terutama mengacu pada kebulatan, silindrisitas, dll. Leher poros, permukaan kerucut luar, lubang lancip Morse, dll. Umumnya, toleransinya harus dibatasi dalam kisaran toleransi ukuran. Untuk permukaan lingkaran dalam dan luar dengan persyaratan presisi tinggi, penyimpangan yang diperbolehkan harus ditunjukkan pada gambar.
(d) Akurasi dimensi
Untuk menentukan posisi poros, jurnal yang berfungsi sebagai penyangga biasanya membutuhkan ketelitian dimensi yang tinggi (IT5~IT7). Keakuratan dimensi jurnal untuk merakit komponen transmisi umumnya harus rendah (IT6~IT9).
Untuk menentukan posisi poros, jurnal yang berfungsi sebagai penyangga biasanya membutuhkan ketelitian dimensi yang tinggi (IT5~IT7). Keakuratan dimensi jurnal untuk merakit komponen transmisi umumnya harus rendah (IT6~IT9).
Apa tiga alat pemutar yang biasa digunakan untuk pemrosesan suku cadang presisi
Apa saja komponen konverter frekuensi? Komponen dan fungsi konverter frekuensi
Artikel Terkait

Mari kita bahas dasar-dasar prosedur pelapisan listrik. Pelapisan listrik melibatkan beberapa fase, dan dari pra-perlakuan hingga pasca-perlakuan, ada beberapa fase yang sangat penting.
Prinsip dasar perawatan permukaan bagian presisi dalam pemesinan CNC

Panel audio, rangka rokok elektrik, nameplateLOG, rangka jam tangan, dan lain-lain merupakan komponen-komponen yang membutuhkan pemrosesan CNC dengan permukaan bertekstur tinggi.
Proses pemesinan CNC pada bagian paduan aluminium dengan tekstur permukaan berkualitas tinggi dijelaskan secara rinci

Penyelesaian metalik, terkadang dikenal sebagai penyelesaian metalik, adalah proses penggunaan beberapa teknik untuk mengubah permukaan suatu objek guna meningkatkan tampilan dan kinerjanya, seperti ketahanan terhadap korosi, ketahanan terhadap perubahan warna, ketahanan terhadap bahan kimia, ketahanan terhadap abrasi, dan kekerasan, memodifikasi konduktivitas listrik, menghilangkan gerinda, atau mengaplikasikan warna tertentu pada komponen yang dikerjakan mesin.
Proses perawatan permukaan finishing CNC logam dan prinsip kerjanya
