
Cómo perforar un agujero perfecto en una rueda dentada
2025-07-28
¿Cómo perforar un agujero perfecto en una rueda dentada?
Perforar un agujero perfecto en un piñón requiere precisión, las herramientas adecuadas y un buen conocimiento de sus características. Ya sea que trabaje con un piñón de bicicleta, uno de cadena industrial o cualquier otro tipo, lograr un agujero con dimensiones precisas, bordes lisos y una alineación correcta es crucial para el rendimiento y la durabilidad del piñón. En este blog, le guiaremos a través de todo el proceso, abarcando los diferentes tipos de piñones, los preparativos necesarios, los procedimientos de perforación paso a paso y consejos importantes para garantizar el éxito.
Tipos de ruedas dentadas: cómo comprender su pieza de trabajo
Antes de sumergirse en el proceso de perforación, es esencial conocer el tipo de rueda dentada con el que estamos tratando, ya que los diferentes tipos pueden tener diferentes composiciones de materiales y características estructurales que afectan el enfoque de perforación.
Piñones de cadena de rodillos
Las ruedas dentadas para cadenas de rodillos son el tipo más común y se utilizan ampliamente en sistemas de transmisión de potencia con cadenas de rodillos. Suelen estar fabricadas con materiales como el acero al carbono (como el acero 1045), que ofrece buena resistencia y resistencia al desgaste. El diámetro primitivo, el número de dientes y el diámetro interior son parámetros clave. Por ejemplo, una rueda dentada para cadena de rodillos 40-16 tiene un paso de 0,5 pulgadas, 16 dientes y un diámetro interior estándar que puede variar de 0,5 pulgadas a 2 pulgadas, según la aplicación.
Piñones de cadena silenciosos
Los piñones de cadena silenciosos, también conocidos como piñones de cadena de dientes invertidos, están diseñados para funcionar con cadenas silenciosas, lo que proporciona un funcionamiento más silencioso. Suelen fabricarse con aceros aleados (como el acero 4140) para mayor resistencia en aplicaciones de servicio pesado. Estos piñones tienen un perfil dentado más complejo en comparación con los piñones de cadena de rodillos, y su dureza puede rondar los 30-35 HRC (Escala de Dureza Rockwell) tras el tratamiento térmico.
Piñones de clase de ingeniería
Las ruedas dentadas de ingeniería se fabrican para uso industrial intensivo, como en minería, construcción y equipos de fabricación. Suelen fabricarse con aceros de alta resistencia, a veces con tratamientos superficiales como la carburación para mejorar la resistencia al desgaste. Sus dimensiones pueden ser mucho mayores, con diámetros de paso superiores a 20 pulgadas y diámetros interiores de hasta 10 pulgadas o más.
Piñones agrícolas
Las ruedas dentadas agrícolas se utilizan en maquinaria agrícola como tractores, cosechadoras y cosechadoras. Suelen estar expuestas a entornos hostiles, por lo que están fabricadas con materiales resistentes a la corrosión, como acero galvanizado o incluso hierro fundido. Las ruedas dentadas de hierro fundido tienen una dureza de aproximadamente 150-200 BHN (número de dureza Brinell), lo que influye en la velocidad de perforación y la selección de la herramienta.
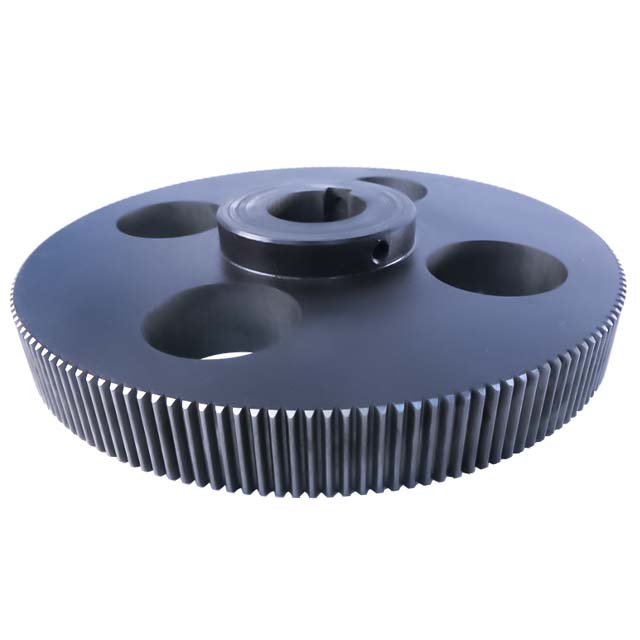
Preparación previa a la perforación: preparando el terreno para el éxito
Una preparación adecuada es fundamental para perforar un agujero perfecto. Omitir cualquiera de estos pasos puede provocar imprecisiones, daños en la herramienta o una mala calidad del agujero.
Reúna las herramientas y los materiales adecuados
- Taladro de columna o taladro manualSe prefiere un taladro de columna por su estabilidad y precisión, especialmente para ruedas dentadas grandes. Busque un taladro de columna con un rango de velocidad variable de 500 a 3000 RPM, compatible con diferentes materiales.
- BrocasLas brocas de acero rápido (HSS) son adecuadas para piñones de acero al carbono. Para materiales más duros, como aceros aleados o piñones tratados térmicamente, son más adecuadas las brocas de acero al cobalto (con un contenido de cobalto del 5-8 %), ya que soportan temperaturas más altas. El tamaño de la broca debe coincidir con el diámetro del orificio deseado, con una tolerancia de ±0,001 pulgadas para aplicaciones de precisión.
- Punzón central y martillo:Se utiliza para crear una hendidura inicial, evitando que la broca se desvíe.
- Dispositivos de sujeción: Prensas, abrazaderas o mandriles magnéticos para fijar la rueda dentada firmemente a la mesa de trabajo, garantizando que no se mueva durante la perforación.
- Fluido de corteReduce la fricción y el calor, prolongando la vida útil de la herramienta y mejorando el acabado del orificio. Para ruedas dentadas de acero, los aceites solubles o fluidos de corte sintéticos son eficaces, con una concentración del 5-10 % para uso general.
- Herramientas de medición: Calibradores (los calibradores digitales con una resolución de 0,0005 pulgadas son ideales), reglas y escuadras para marcar la posición del agujero con precisión.
Marcar la posición del agujero
- Determine el punto central del orificio deseado según el diseño y los requisitos del piñón. En el caso de piñones con orificios existentes, asegúrese de que estén alineados con otras características si es necesario.
- Utilice un cuadrado para dibujar líneas perpendiculares que se intersequen en el punto central, creando una marca en forma de cruz.
- Coloque la punta del punzón central en la intersección y golpéelo suavemente con un martillo para crear una pequeña hendidura. La profundidad de la hendidura debe ser de aproximadamente 0,01-0,02 pulgadas para proporcionar un punto de inicio seguro para la broca.
Asegure la rueda dentada
Monte la rueda dentada en un tornillo de banco o utilice abrazaderas para fijarla a la mesa del taladro de columna. Asegúrese de que la superficie a perforar esté perpendicular al eje de la broca. Para ruedas dentadas de forma irregular, utilice calzas para nivelar la pieza de trabajo si es necesario. Compruebe si hay movimiento empujando suavemente la rueda dentada antes de iniciar el taladro.
El proceso de perforación: paso a paso para un agujero perfecto
Seleccione la velocidad de perforación adecuada
La velocidad de perforación depende del material del piñón y del diámetro de la broca. Como regla general:
- Para piñones de acero al carbono con una broca de 1/4 de pulgada, es adecuada una velocidad de 1500 a 2000 RPM.
- Para ruedas dentadas de acero aleado con el mismo tamaño de broca, reduzca la velocidad a 1000-1500 RPM.
- Para piñones de hierro fundido, una velocidad de 800 a 1200 RPM funciona bien, ya que el hierro fundido es más frágil y puede provocar vibraciones a velocidades más altas.
Consulte las recomendaciones del fabricante de la broca para obtener tablas de velocidades específicas, ya que pueden variar según el revestimiento de la broca (por ejemplo, las brocas revestidas de nitruro de titanio (TiN) pueden soportar velocidades más altas).
Comience a perforar con un agujero piloto
Para diámetros de orificio mayores (más de 1/2 pulgada), comience con un orificio piloto. Use una broca más pequeña (por ejemplo, de 1/8 de pulgada) para crear un orificio guía en el centro marcado. Esto ayuda a mantener la alineación para la broca final. Aplique una ligera presión y deje que la broca haga el trabajo, evitando una fuerza excesiva que pueda doblarla o romperla.
Perforar el agujero final
- Reemplace la broca piloto por la broca del tamaño final. Aplique una pequeña cantidad de fluido de corte a la broca y a la superficie de la rueda dentada.
- Baje la broca lentamente en el orificio piloto, asegurándose de que permanezca centrada. Mantenga una velocidad de avance constante, normalmente de 0,001 a 0,003 pulgadas por revolución para acero. Por ejemplo, con una broca de 1/2 pulgada a 1000 RPM, la velocidad de avance debe ser de aproximadamente 1 a 3 pulgadas por minuto.
- Continúe perforando hasta que la broca salga por el otro lado de la rueda dentada. Reduzca la presión de avance a medida que la broca se abre paso para evitar rebabas y asegurar un borde limpio.
Enfriar y lubricar completamente
Detenga la perforación periódicamente para aplicar más fluido de corte, especialmente al trabajar con materiales duros. Esto ayuda a disipar el calor, que puede ablandar la broca y reducir su eficiencia de corte. Para sesiones de perforación prolongadas, deje que la rueda dentada y la broca se enfríen si se calientan demasiado al tacto.
Acabado posterior a la perforación: garantía de precisión y durabilidad
Eliminar rebabas
Después de perforar, utilice una herramienta desbarbadora o una lima para eliminar las rebabas de los bordes del orificio, tanto dentro como fuera del piñón. Las rebabas pueden desgastar los componentes acoplados y suponer un riesgo para la seguridad. Una herramienta desbarbadora con un ángulo de 60 grados es eficaz para la mayoría de los materiales de piñón.
Verificar las dimensiones y la alineación de los orificios
- Utilice un calibrador para medir el diámetro del orificio, asegurándose de que cumpla con las especificaciones requeridas. La tolerancia debe ser de ±0,002 pulgadas para la mayoría de las aplicaciones industriales.
- Compruebe la alineación del orificio con una escuadra o un comparador de carátula. El orificio debe estar perpendicular a la cara del piñón con una precisión de 0,001 pulgadas por pulgada de la profundidad del orificio.
Limpiar la rueda dentada
Elimine las virutas metálicas, los residuos de fluido de corte y los residuos del piñón con un cepillo y un disolvente de limpieza, como aguarrás mineral. Esto prepara el piñón para su posterior procesamiento, como pintura, enchapado o instalación.
Errores comunes que se deben evitar
- Usar la broca incorrectaUsar una broca de baja calidad o incorrecta puede provocar un acabado deficiente del orificio, un mayor desgaste de la herramienta e incluso dañar el piñón. Siempre utilice la broca adecuada para el material del piñón.
- Sujeción insuficienteSi no se asegura correctamente la rueda dentada, puede desplazarse durante la perforación, lo que puede provocar agujeros desalineados. Invierta en dispositivos de sujeción resistentes y revíselos periódicamente.
- Ignorar el fluido de corteSin una lubricación y refrigeración adecuadas, la broca puede sobrecalentarse, perder su filo y producir agujeros irregulares. Utilice el fluido de corte adecuado en la concentración correcta.
- Acelerar el procesoAplicar demasiada presión o taladrar a una velocidad incorrecta puede provocar la rotura de la herramienta y agujeros imprecisos. Tómese su tiempo y siga los parámetros recomendados.
Conclusión
Perforar un orificio perfecto en una rueda dentada requiere una planificación minuciosa, las herramientas adecuadas y atención al detalle. Al comprender el tipo de rueda dentada, prepararse adecuadamente, seguir los pasos de perforación correctos y evitar errores comunes, puede lograr un orificio que cumpla con todos los requisitos dimensionales y de calidad. Recuerde que la precisión es clave en la fabricación y reparación de ruedas dentadas, ya que un orificio bien perforado garantiza un rendimiento óptimo y prolonga su vida útil.
¿Qué es el mecanizado CNC de 5 ejes?
¿Qué es un engranaje hipoide?
Artículo relacionado

Los engranajes son la columna vertebral de los sistemas de transmisión mecánica, convirtiendo el movimiento de rotación y el torque entre ejes para impulsar todo, desde electrodomésticos hasta maquinaria industrial.
¿Cuáles son los 4 tipos de engranajes?

Las máquinas CNC (máquinas de control numérico por computadora) han transformado la fabricación al ofrecer precisión, repetibilidad y eficiencia inigualables en todos los tipos de materiales, desde metales hasta plásticos y compuestos.
¿Qué industrias utilizan mayoritariamente máquinas CNC?

El mecanizado CNC es reconocido por su precisión y versatilidad a la hora de dar forma a metales, plásticos y compuestos, pero su naturaleza sustractiva (eliminar material de una pieza sólida para crear piezas) plantea una pregunta crucial: "¿Es el mecanizado CNC un desperdicio?". A primera vista, las pilas de virutas de metal, virutas de plástico y piezas desechadas de las operaciones CNC podrían sugerir que sí.
¿Es el mecanizado CNC un desperdicio?
